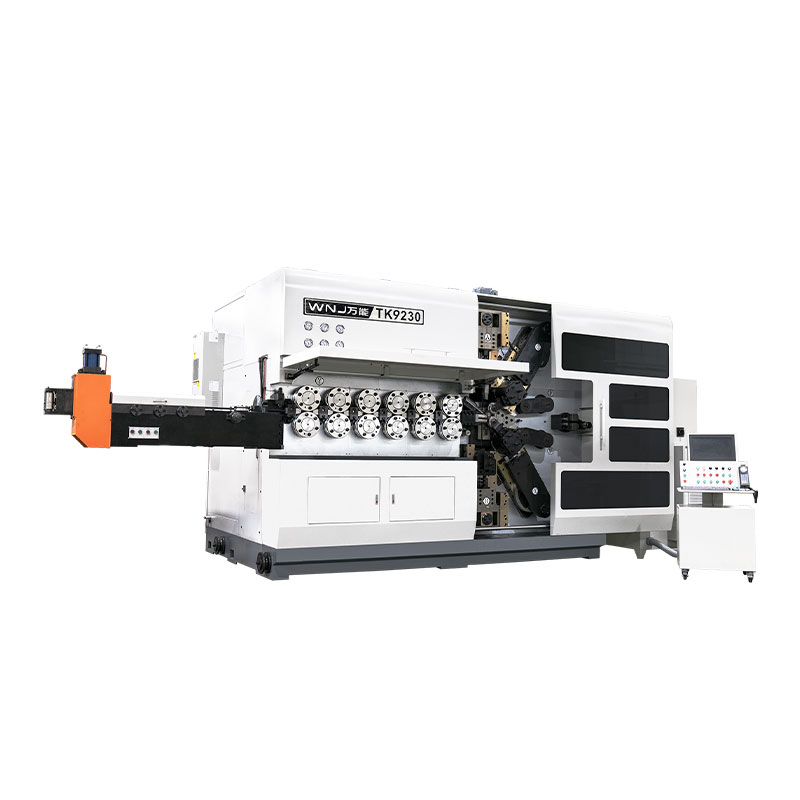
የ CNC ስፕሪንግ መጠምጠሚያ ማሽን ተወዳዳሪ ሆኖ ለመቆየት ለሚፈልግ የፀደይ አምራች ብቸኛው በጣም አስፈላጊ ኢንቨስትመንት ነው። በካሜራዎች ላይ ተመርኩዘው እና መቀየሪያዎችን ከሚገድቡ የሜካኒካል መጠምጠሚያ ማሽኖች በተለየ የCNC ስፕሪንግ መጠምጠሚያ ማሽን የሽቦ ምግብን፣ የመጠምጠሚያ ነጥብ ቦታን፣ የፒች እንቅስቃሴን እና በተመሳሰሉ የሰርቮ መጥረቢያዎች የመቁረጥ ተግባርን ይቆጣጠራል። ውጤቱ ሊደገም የሚችል የኮይል ጂኦሜትሪ፣ ፈጣን የማዋቀር ለውጦች እና በጣም ዝቅተኛ የቁራጭ መጠኖች ነው። የማምረቻ እቅድዎ የመጨመቂያ ምንጮችን፣ የኤክስቴንሽን ምንጮችን ወይም የቶርሽን ምንጮችን ከ 0.05 ሚሊ ሜትር በላይ መቻቻልን የሚያካትት ከሆነ፣ ዘመናዊ የ CNC መጠምጠሚያ ማሽን አማራጭ አይደለም። መነሻው ነው። ይህ መመሪያ እነዚህ ማሽኖች እንዴት እንደሚሠሩ፣ የዘንግ ቁጥሮች ምን ማለት እንደሆነ፣ የትኞቹን መመዘኛዎች ማወዳደር እንዳለቦት፣ እና ማሽንን ከእውነተኛ የምርት ሁኔታዎ ጋር እንዴት ማዛመድ እንደሚችሉ ያብራራል።
የሥራው መርህ በአምስት ደረጃዎች ይከፈላል-የሽቦ ማስተካከል, ሽቦ መመገብ, መጠምጠም, የፒች ቁጥጥር እና መቁረጥ. ሽቦው ከስፑል ወይም ከሽቦ መመገቢያ መደርደሪያ ይጎትታል, ቀጥ ያሉ ሮለቶችን በማለፍ ቀረጻውን እና ኩርባውን ያስወግዳል እና ከዚያም ወደ መጋቢ ሮለቶች ይገባል. የምግብ ሮለቶች ሽቦውን ወደ መጠምጠሚያ ነጥብ ወይም በማንደሩ ዙሪያ ይገፋሉ። ሽቦው እየገፋ ሲሄድ የፀደይ ውጫዊው ዲያሜትር የሚወሰነው በመጠምዘዣው ቦታ ላይ ነው. በአገልጋይ የሚመራ የፒች መሣሪያ ወደ ሽቦው መንገድ ቀጥ ብሎ ይንቀሳቀሳል እና በአጠገባቸው ባሉ ጥቅልሎች መካከል ያለውን ክፍተት ይፈጥራል። በፕሮግራሙ የተያዙት የመጠምዘዣዎች ብዛት ሲደርስ, የመቁረጫ ምላጭ ምንጩን ከሚመጣው ሽቦ ይለያል, እና የቁጥጥር ስርዓቱ ወዲያውኑ የሚቀጥለውን ዑደት ይጀምራል.
የCNC ሥሪትን ከመካኒካል ማሽን በመሰረቱ የሚለየው እያንዳንዱ የፍጥረት መለኪያ በፕሮግራም ሊሰራ የሚችል የቁጥር እሴት መሆኑ ነው። በሜካኒካል ጥቅልል ላይ፣ በእጅ መቆለፊያን በመፍታት እና ካሜራ በማንቀሳቀስ የውጪውን ዲያሜትር ይለውጣሉ። በ CNC ማሽን ላይ, በመቆጣጠሪያው ማያ ገጽ ውስጥ የውጪውን ዲያሜትር ያስገባሉ እና የ servo axis እራሱን በራስ-ሰር ያስቀምጣል. በፀደይ ማሽነሪ ኢንዱስትሪ ውስጥ የታተመው የምርት መረጃ እንደሚያመለክተው፣ ይህ ፈረቃ ለተለመደው የመጭመቂያ ጸደይ የማዋቀር ጊዜን ከ40 እስከ 60 ደቂቃዎች በሜካኒካል ማሽን ላይ በደንብ በተዘጋጀ የCNC ሞዴል ከ5 እስከ 10 ደቂቃ ያህል ይቀንሳል። ከታች ያለው ሰንጠረዥ በሱቅ ወለል ላይ በጣም አስፈላጊ በሆኑት ነገሮች ላይ ሁለቱን የማሽን ዓይነቶች ያወዳድራል።
| የንጽጽር ንጥል | ሜካኒካል ጥቅል ማሽን | CNC ስፕሪንግ መጠምጠሚያ ማሽን |
|---|---|---|
| በፀደይ ዓይነት የማዋቀር ጊዜ | ከ 30 እስከ 60 ደቂቃዎች | ከ 5 እስከ 10 ደቂቃዎች |
| ልኬት ተደጋጋሚነት | በኦፕሬተር ችሎታ ላይ የተመሰረተ ነው | ከ 0.01 እስከ 0.03 ሚሜ ውስጥ ወጥነት ያለው |
| የመሳሪያ ለውጦች | በርካታ ካሜራዎች እና አካላዊ ማቆሚያዎች | የፕሮግራም ለውጥ እና ጥቂት የመሳሪያ ቦታዎች |
| ውስብስብ ቅርጾችን የማምረት ችሎታ | በጣም ውስን | መንጠቆዎች፣ አሳማዎች እና መታጠፊያዎች ባለብዙ ዘንግ መፈጠር |
| የውሂብ ቀረጻ እና ጥራት ፍለጋ | አይገኝም | በቁጥጥር ስርዓቱ ውስጥ ተገንብቷል |
በሲኤንሲ ስፕሪንግ መጠምጠሚያ ማሽን ላይ ያሉት መጥረቢያዎች ብዛት ምን ያህል ገለልተኛ እንቅስቃሴዎች በአንድ ጊዜ ሊከናወኑ እንደሚችሉ ይወስናል። ሀ 3-ዘንግ ማሽን በተለምዶ የሽቦ ምግብን፣ መጠምጠሚያ ነጥብን ወይም ዋና ካሜራን እና ፒትን ይቆጣጠራል። ይህ ውቅረት አብዛኛዎቹን መደበኛ መጭመቂያ እና የኤክስቴንሽን ምንጮችን ይሸፍናል። ሀ 5-ዘንግ ማሽን እንደ pigtail ጫፎችን ማጠፍ፣ ተለዋዋጭ የፒችት ክፍሎችን ማምረት እና የተጠጋ መቻቻልን የጸደይ እግሮችን መፍጠር ያሉ ይበልጥ ውስብስብ የመፍጠር ስራዎችን የሚፈቅዱ የመሳሪያ መጥረቢያዎችን ይጨምራል። ሀ 6-ዘንግ ወይም 7-ዘንግ ማሽን እንደ TK-760 ክፍል ያሉ፣ የበለጠ የመፍጠር ነፃነትን ይሰጣል እና በክብደቱ ጫፍ ላይ የሽቦ ዲያሜትሮችን ማስተናገድ ይችላል።
በተመሳሳይ ማሽን ላይ የተለያዩ የፀደይ ቤተሰቦችን ሲያመርቱ ከፍተኛ-ዘንግ ማሽኖችም አስፈላጊ ናቸው. ለምሳሌ፣ ሁለቱንም የአውቶሞቲቭ ተንጠልጣይ ምንጮችን እና ትናንሽ ትክክለኛ የኤክስቴንሽን ምንጮችን የሚሰራ አምራች የተቀረፀውን ቦታ በአካል ሳይገነባ የተለያዩ የመሳሪያ ማቀናበሪያዎችን ለማስተናገድ ተጨማሪ መጥረቢያ ያስፈልገዋል። ተግባራዊ ደንቡ ቀላል ነው-የምርትዎ ድብልቅ ከሚያስፈልገው በላይ ብዙ መጥረቢያዎችን አይግዙ, ምክንያቱም እያንዳንዱ ተጨማሪ ዘንግ ዋጋን እና የፕሮግራም ውስብስብነትን ይጨምራል. ነገር ግን፣ ብዙ አይነት ትዕዛዞችን የሚሰራ የስራ ሱቅ ካለህ፣ ባለ 5-ዘንግ ወይም ከዚያ በላይ የሆነ ማሽን በተደጋጋሚ የመሳሪያ ለውጦችን ከማደናቀፍ ይርቃል።
 TK-320B 3-Axis CNC Spring Coiling Machine ለ 3.0 ሚሜ ሽቦ ይህ ባለ 3-ዘንግ ማሽን ታዋቂውን የ0.5-3.0 ሚሜ ሽቦ ክልል በገለልተኛ የፒች ቁጥጥር፣ ባለሁለት ቋንቋ በይነገጽ እና በእጅ ናሙና መስራት፣ ለመካከለኛ አቅም ማምረት ተስማሚ የሆነ ተጨማሪ መጥረቢያዎችን ሳይጨምር ይሸፍናል። ምርትን ይመልከቱ →
ገዢዎች ብዙውን ጊዜ በዋጋ እና የምርት ስም ላይ ያተኩራሉ, ነገር ግን ትክክለኛው የምርጫ መስፈርት ቴክኒካዊ ናቸው. አንድ ማሽን ከእርስዎ ምርት ጋር የሚስማማ መሆኑን የሚወስኑት አምስቱ ዝርዝሮች የሽቦ ዲያሜትር ክልል፣ ከፍተኛው የፀደይ የውጨኛው ዲያሜትር፣ የምግብ ፍጥነት፣ የመጥረቢያ ብዛት እና የቁጥጥር ስርዓት አቅም ናቸው። የሽቦ ዲያሜትር ክልል የመጀመሪያው ማጣሪያ ነው፡ ከ 0.5 እስከ 3.0 ሚሜ ሽቦ የሚገመተው ማሽን 6 ሚሜ የሽቦ ምንጭ በኢኮኖሚ ማምረት አይችልም. በአብዛኛዎቹ የአምራቾች መስመር ውስጥ ያሉ የሞዴል ቁጥሮች የአቅም ፈጣን ምልክት ይሰጣሉ። ለምሳሌ TK-320 ሞዴል በ3.0 ሚሜ ሽቦ ክፍል ዙሪያ የተሰራ ሲሆን የቲኬ-760 ሞዴል ደግሞ ከ6.0 እስከ 7.0 ሚሜ ክልል ውስጥ ያለውን ከባድ ሽቦ ያነጣጠረ ነው።
| ዝርዝር መግለጫ | የተለመደ ክልል | ለምን አስፈላጊ ነው። |
|---|---|---|
| የሽቦ ዲያሜትር | 0.3 ሚሜ እስከ 6.0 ሚሜ ወይም ከዚያ በላይ | ምን ዓይነት የፀደይ መጠኖች ጨርሶ ማምረት እንደሚችሉ ይወስናል |
| ከፍተኛው የፀደይ ውጫዊ ዲያሜትር | እንደ ሞዴል ከ 10 ሚሜ እስከ 80 ሚሜ | በማሽኑ ውስጥ ያለውን አካላዊ የመፍጠር ቦታ ይገድባል |
| የምግብ ፍጥነት | ከ 30 እስከ 120 ሜትር / ደቂቃ | በቀጥታ ዑደት ጊዜ እና ውፅዓት በአንድ ፈረቃ ላይ ተጽዕኖ |
| የመጥረቢያዎች ብዛት | ከ 3 እስከ 12 መጥረቢያዎች | የጂኦሜትሪክ ምስረታ ነፃነትን እና ተለዋዋጭነትን ይገልጻል |
| የመቆጣጠሪያ ስርዓት አይነት | የኢንዱስትሪ ፒሲ ከ servo ነጂዎች ጋር | የፕሮግራም አወጣጥን ቀላልነት፣ የማስታወስ ችሎታ እና የመመርመር ችሎታን ይነካል |
የቁጥጥር ስርዓቱን ችላ አትበሉ. ከፍተኛ ሜካኒካል ትክክለኛነት ያለው ማሽን ግን በደንብ ያልተነደፈ የመቆጣጠሪያ በይነገጽ የሰዓታት የፕሮግራም ጊዜ ያስወጣዎታል። ስዕላዊ የፀደይ መለኪያ ግብአትን የሚደግፍ የቁጥጥር ስርዓት፣ የእያንዳንዱን የሰርቮ ዘንግ የእውነተኛ ጊዜ ክትትል፣ ብዙ የፕሮግራም አዘገጃጀቶችን ማከማቸት እና መደበኛ የዩኤስቢ ወይም የአውታረ መረብ ውሂብ ማስተላለፍን የሚደግፍ የቁጥጥር ስርዓት ይፈልጉ። እነዚህ ባህሪያት የለውጡን ጊዜ በቀጥታ ይቀንሳሉ እና አንድ ኦፕሬተር ከአራት እስከ ስድስት ማሽኖችን እንዲቆጣጠር ተጨባጭ ያደርገዋል።
 TK-335 3-Axis CNC ስፕሪንግ ኮይል ማሽን በቀላል ቁጥጥር ከTK-320B ጋር ተመሳሳይ የሆነ ባለ 3-ዘንግ ውቅር ያቀርባል ነገር ግን ለተቀላጠፈ ፕሮግራሚንግ የተነደፈ ይህ ሞዴል በግራፊክ መለኪያ ግብዓት እና ባለብዙ ማሽን ቁጥጥር ፈጣን ለውጦችን ይደግፋል፣ ይህም ቀለል ያለ አሰራር ለሚያስፈልጋቸው ሱቆች ተስማሚ ነው። ምርትን ይመልከቱ →
የ CNC ስፕሪንግ መጠምጠሚያ ማሽን ብቻውን አይሰራም። የሽቦ ማብላቱ ስርዓት የቋሚነት ልብ ነው. የሽቦው ምግብ ከተንሸራተቱ ወይም ከተንቀጠቀጡ, የፀደይ ሬንጅ እና ውጫዊው ዲያሜትር በትክክል በተስተካከለ ማሽን ላይ እንኳን ይለዋወጣል. ከባድ አምራቾች የተጠናከረ የመመገቢያ ሮለቶችን፣የሽቦ ማስተካከያ እና በአማራጭ የተጎላበተ የሽቦ መመገቢያ መደርደሪያን በዝቅተኛ ውጥረት ውስጥ ሽቦውን ወደ ማሽኑ ውስጥ እንዲገባ ያደርጋሉ። እንደ SLB-2800 አይነት የሽቦ መመገቢያ መደርደሪያ በተለይ ከባድ ሽቦዎችን በሚጠቀሙበት ጊዜ መረጋጋትን ያሻሽላል, ምክንያቱም ሽቦው እንዳይጣበጥ እና በዋና መጋቢ ሮለቶች ላይ ያለውን ጭነት ይቀንሳል.
የመቁረጥ ጥራት ሁለተኛው በጣም የተለመዱ ጉድለቶች ምንጭ ነው. የ servo shear መሳሪያ ከሜካኒካዊ መቁረጫ ካሜራ የበለጠ ንጹህ የመቁረጥ እና የተሻለ የፀደይ መጨረሻ ጥራትን ይሰጣል ፣ ምክንያቱም የመቁረጥ ፍጥነት እና ጊዜ በፕሮግራም ሊዘጋጁ የሚችሉ ናቸው ። የተዘጉ እና የከርሰ ምድር ጫፎችን ለሚፈልጉ ምንጮች, የኩምቢው ውጤት ወደ ጸደይ መፍጫ ውስጥ ያለችግር መመገብ አለበት; ለኤክስቴንሽን ምንጮች ከ መንጠቆዎች ፣ ከ 5-ዘንግ ወይም ከዚያ በላይ ውቅር ጋር የሚመጣውን የመፈጠሪያ መሳሪያዎች እና የሽቦ መታጠፍ ችሎታ ያስፈልግዎታል። መጀመሪያ ሙሉውን የሂደቱን መስመር ያቅዱ እና ከዚያ ጋር የሚስማማውን የመጠቅለያ ማሽን ይምረጡ።
ትክክለኛነት ብዙውን ጊዜ በሁለት መንገዶች ይጠቀሳል-የአቀማመጥ መፍታት እና ተደጋጋሚነት። የአቀማመጥ መፍታት የእያንዳንዱን የሰርቮ ዘንግ ዝቅተኛውን በፕሮግራም የሚንቀሳቀስ እንቅስቃሴን ያመለክታል፣ ብዙ ጊዜ 0.01 ሚሜ ወይም በዘመናዊ የቻይና እና የአውሮፓ ማሽኖች ላይ። ተደጋጋሚነት ማሽኑ በብዙ ዑደቶች ውስጥ ምን ያህል ወደ ተመሳሳይ ቦታ እንደሚመለስ ያመለክታል። ለፀደይ ምርት ተደጋጋሚነት በጣም አስፈላጊው ቁጥር ነው ምክንያቱም የፀደይ ዝርዝሮች እንደ ነፃ ርዝመት እና ውጫዊ ዲያሜትር በቀጥታ የሚመረቱት በዘንግ አቀማመጥ ነው። በጥሩ ሁኔታ የተቀመጠ የ CNC ስፕሪንግ መጠምጠሚያ ማሽን በ 0.1 ሚሜ ውስጥ የፀደይ ነፃ ርዝመት እና በ 0.03 ሚሜ ውስጥ ውጫዊ ዲያሜትር በተረጋጋ የምርት ሂደት ውስጥ ይይዛል።
ተግባራዊ አንድምታው ጥቅስ ከመጠየቅዎ በፊት የእርስዎን የመቻቻል መስፈርቶች መግለፅ አለብዎት። ምንጮቹ ለአውቶሞቲቭ መቀመጫዎች ወይም ለህክምና መሳሪያዎች ከሆኑ፣ የመቻቻል ክፍሉ የበለጠ ጥብቅ ነው እና ማሽኑ የበለጠ ግትር ፍሬም ፣ የተሻለ የመመሪያ ሀዲዶች እና ከፍተኛ ደረጃ ያለው ሰርቮ ሞተሮችን ይፈልጋል። ምንጮችዎ ለአጠቃላይ ሃርድዌር ከሆኑ፣ መደበኛ ባለ 3-ዘንግ ማሽን በቂ ሊሆን ይችላል። ብዙ አቅራቢዎች ማሽኑን በሙከራ ምንጭ ላይ አስፈላጊውን መቻቻል እንዲይዙ መጠየቅ አደጋን ለማስወገድ ምርጡ መንገድ ነው፣ እና ማንኛውም አስተማማኝ አምራች የናሙና የሙከራ ትዕዛዝ ይቀበላል።
አሮጌውን ሜካኒካል ኮይል በሲኤንሲ ስፕሪንግ መጠምጠሚያ ማሽን የመተካት የቢዝነስ ጉዳይ ብዙውን ጊዜ በሶስት ቁጥሮች ላይ የተመሰረተ ነው፡ የዑደት ጊዜ፣ የቁጠባ መጠን እና የሰው ጉልበት ዋጋ። የሲኤንሲ ማሽን በከፍተኛ የምግብ ፍጥነት መስራት ይችላል ምክንያቱም የሰርቮ መቆጣጠሪያ የሽቦው እንቅስቃሴ እንዲረጋጋ ስለሚያደርግ በተለይም ትናንሽ የመጭመቂያ ምንጮች ሲፈጠሩ። የተለመደው የዑደት ጊዜዎች ከ15 እስከ 30 በመቶ የሚቀንሱ ሲሆን በተመሳሳይ የፀደይ ንድፍ ላይ ካለው ሜካኒካል ማሽን ጋር ሲነፃፀሩ እና ከክብደት መንሸራተት ላይ ያለው ቆሻሻ በተግባር ይጠፋል።
የጉልበት ቁጠባ የሚመጣው ከብዙ ማሽን አሠራር እና ፈጣን ለውጥ ነው። አራት ሜካኒካል ማሽኖችን የሚያስኬድ የምርት ስራ አስኪያጅ ለአብዛኛው ፈረቃ በአንድ ማሽን አንድ ኦፕሬተር ያስፈልገዋል። ተመሳሳዩ ኦፕሬተር አምስት ወይም ስድስት የ CNC ማሽኖችን ማስተዳደር ይችላል, ምክንያቱም የፕሮግራም ለውጦች በመቆጣጠሪያ ፓኔል ላይ ስለሚደረጉ እና ክትትል ብዙም ቀጣይነት የለውም. የCNC ማሽኖች ጥቂት አካላዊ ካሜራዎች ስለሚያስፈልጋቸው እና የመመለሻ ጊዜው ከ18 እስከ 30 ወራት ባለው ጊዜ ውስጥ ከትንሽ እስከ መካከለኛ የስፕሪንግ ፋብሪካ ስለሆነ የመሳሪያውን ዋጋ መቀነስ ይጨምሩ። የማሽን ምርታማነት ዝርዝር የሱቅ ወለል ንፅፅር በ CNC እና በባህላዊ የፀደይ አመራረት ዘዴዎች በእኛ የስራ ግምገማ ላይ ይታያል የኩባንያ ዜና ገጽ እውነተኛ የምርት ምሳሌዎችን የሚመዘግብ.
የ CNC ስፕሪንግ ማቀፊያ ማሽኖች አስተማማኝ ናቸው, ነገር ግን ትክክለታቸው በጥቂት የጥገና ዘርፎች ላይ የተመሰረተ ነው. ወሳኝ የሆኑ የፍተሻ ቦታዎች የምግብ ሮለቶች፣ የመመሪያ ሀዲዶች፣ የቅባት ስርዓት፣ የሰርቮ ሞተሮች እና የኤሌክትሪክ ካቢኔ ናቸው። የመጋቢ ሮለቶች በጊዜ ሂደት ይለበሳሉ እና ለጠፍጣፋ ቦታዎች እና ግሩቭ ልብሶች በየወሩ መፈተሽ አለባቸው። የመመሪያ ሀዲዶች የዘንግ አቀማመጥ ትክክለኛነትን ለመጠበቅ ንጹህ ቅባት ያስፈልጋቸዋል። የፕሮግራም አዘገጃጀቶች እና የመለኪያ መለኪያዎች እንዳይጠፉ የመቆጣጠሪያ ስርዓቱ በየጊዜው መደገፍ አለበት.
እነዚህን ደረጃዎች መዝለል ማሽኑን ወዲያውኑ አይሰብረውም, ነገር ግን ቀስ በቀስ የመጠን መረጋጋትን ያበላሻል. በCNC ጠመዝማዛዎች ላይ በጣም የተለመዱት የመስክ ጥገና ጉዳዮች፣ እንደ ወጥነት የለሽ ድምፅ ወይም የውጪው ዲያሜትር መለዋወጥ፣ ብዙውን ጊዜ ከኤሌክትሮኒካዊ ቁጥጥር ስርዓት ይልቅ በለበሰ ምግብ ሮለር ወይም ልቅ የመመሪያ ሀዲድ ይከተላሉ። ጥሩ ጥገና ስለዚህ በምርት ጥራት ላይ ቀጥተኛ ኢንቨስትመንት ነው.
የCNC ስፕሪንግ መጠምጠሚያ ማሽኖች ምንጭን የሚጠቀም እያንዳንዱን የምህንድስና ምርት ይመገባሉ። በድምጽ ሦስቱ ትላልቅ የመተግበሪያ ብሎኮች አውቶሞቲቭ እና ተንቀሳቃሽነት ክፍሎች፣ ኤሌክትሪክ ምህንድስና እና የህክምና መሳሪያዎች ናቸው። በአውቶሞቲቭ ሴክተር ውስጥ የማንጠልጠያ ምንጮች፣ የቫልቭ ምንጮች፣ የብሬክ መመለሻ ምንጮች እና የመቀመጫ ምንጮች የሚዘጋጁት በጣም ትልቅ በሆነ ባች ሲሆን ይህም የ CNC ጠመዝማዛዎች የመቀየሪያ ፍጥነት እና ባለብዙ ዘንግ አቅም በተለይ ጠቃሚ ያደርገዋል። የተንቀሳቃሽነት እና የአውቶሞቲቭ አፕሊኬሽን ክፍል ጥብቅ ክትትልን ይፈልጋል፣ እና የCNC ማሽኖች የጥራት ሰነዶችን የሚደግፉ የምርት መለኪያዎችን በአንድ ባች መመዝገብ ይችላሉ። የኤሌክትሪክ ምህንድስና አፕሊኬሽኖች የሽቦ ዲያሜትሩ አብዛኛውን ጊዜ ከ1.0 ሚሊ ሜትር በታች የሆነ እና ንጹህ መቁረጥ አስፈላጊ በሚሆንበት ቦታ ለመቀያየር፣ ማገናኛ እና ማስተላለፊያ አነስተኛ ትክክለኛ ምንጮችን ይፈልጋሉ።
የሕክምና መሳሪያዎች ምንጮች በትክክል የበለጠ ይሄዳሉ, ብዙውን ጊዜ ከቦር-ነጻ ጫፎች እና ትክክለኛ ሜካኒካል ባህሪያት ይፈልጋሉ. በእነዚህ አፕሊኬሽኖች ውስጥ ባለ 5-ዘንግ ወይም 6/7-ዘንግ ማሽን ያለ ሁለተኛ ስራዎች ውስብስብ የመጨረሻ መንጠቆዎችን ለማምረት የሚያስፈልገውን መሳሪያ እንቅስቃሴ ይሰጣል። የኤሮስፔስ እና የቴሌኮሙኒኬሽን ሴክተሮች ተመሳሳይ መስፈርቶች አሏቸው ነገር ግን አነስተኛ መጠን ያላቸው እና የበለጠ ያልተለመዱ የሽቦ ቁሳቁሶች አሏቸው። የስፕሪንግ ማሽነሪ የተሽከርካሪ ማምረቻ መስመሮችን እንዴት እንደሚያገለግል ለዝርዝር እይታ የኛን መተግበሪያ አጠቃላይ እይታ ይመልከቱ ተንቀሳቃሽነት እና አውቶሞቲቭ ኢንዱስትሪ . እንደ TK-760 6/7-axis coiler የመሰለ ከባድ የሽቦ አቅም ያለው ማሽን የኢንደስትሪ መሳሪያ አቅራቢዎችን የተለመደውን ሰፊ ዲያሜትር ይሸፍናል።
 TK-760 6/7-Axis CNC ስፕሪንግ ኮይል ማሽን ለከባድ ሽቦ ይህ ማሽን ከ6.0-7.0 ሚ.ሜትር ሽቦ በሚሸፍነው 6 ወይም 7 መጥረቢያዎች ውስብስብ የጫፍ መንጠቆዎችን እና የተለያዩ የተቆራረጡ አይነቶችን በማስተናገድ ለህክምና፣ ለአየር ጠፈር እና ለኢንዱስትሪ ምንጮች ትክክለኛነት እና ሁለገብነት አስፈላጊ ያደርገዋል። ምርትን ይመልከቱ →
በጥሩ የሲኤንሲ ስፕሪንግ መጠምጠሚያ ማሽን እንኳን የማሽኑ፣የመሳሪያው ወይም የሽቦው ሁኔታ ሲቀየር የጥራት ችግሮች ሊታዩ ይችላሉ። እነሱን መፍታት ስልታዊ የፍተሻ ቅደም ተከተል ያስፈልገዋል: በመጀመሪያ የሽቦውን ጥራት ያረጋግጡ, ከዚያም የሜካኒካል ማቀናበሪያውን ይፈትሹ እና በመጨረሻም የፕሮግራሙን መለኪያዎች ይከልሱ. ከዚህ በታች ያለው ሰንጠረዥ በተደጋጋሚ ሪፖርት የተደረጉ ችግሮችን እና በአገልግሎት መሐንዲሶች የሚጠቀሙትን መደበኛ የማስተካከያ ዘዴ ይዘረዝራል።
| ጉድለት | በጣም ሊከሰት የሚችል ምክንያት | የማስተካከያ እርምጃ |
|---|---|---|
| የውጪው ዲያሜትር በጣም ትልቅ ወይም በጣም ትንሽ ነው | መጠምጠሚያ ነጥብ ይለብስ ወይም የተሳሳተ | የመጠምጠሚያ ነጥብን እንደገና ይጫኑ እና በሙከራ ምንጭ ላይ ያለውን ዲያሜትር ያረጋግጡ |
| ሽፋኑ በፀደይ ወቅት ይለያያል | ሮለር ሸርተቴ ወይም የፒች መሣሪያ መልበስ | የምግብ ሮለቶችን ይተኩ፣ የፒችት መሣሪያ ግንኙነትን ገጽ ያረጋግጡ |
| ሽቦ በተደጋጋሚ ይሰበራል። | ትክክል ያልሆነ ቀጥ ያለ አቀማመጥ ወይም የቁሳቁስ ጥንካሬ | ቀጥ ያለ ግፊትን ይቀንሱ, የሽቦ ጥንካሬን ያረጋግጡ |
| የተቆረጠ ጫፍ የታጠፈ ወይም የተቀደደ ነው | ምላጭ አሰልቺ ወይም የመቁረጥ ጊዜ የተሳሳተ | ምላጩን ይሳቡ ወይም ይተኩ፣ የመቁረጥ ዘንግ ጊዜን ያስተካክሉ |
| ከተዋቀሩ በኋላ የመጀመሪያዎቹ ቁርጥራጮች ከመቻቻል ውጭ ናቸው። | ፕሮግራም ለሽቦ ስፕሪንግ ጀርባ አልተበጀም። | በቁጥጥር ስርዓቱ ውስጥ የማካካሻ ዋጋዎችን ያስተካክሉ |
ዋናው ልዩነት እንቅስቃሴ እንዴት እንደሚፈጠር እና እንደሚቆጣጠር ነው. ሜካኒካል ማሽን ካሜራዎችን፣ ጊርስን እና ገደቦችን ይጠቀማል፣ ስለዚህ የፀደይ ዲዛይን መቀየር ማለት አካላዊ ካሜራዎችን እና ማቆሚያዎችን መለወጥ ማለት ነው። የCNC ማሽን ለእያንዳንዱ ዘንግ ሰርቮ ሞተሮችን ይጠቀማል፣ እና እያንዳንዱ እንቅስቃሴ በቁጥር ፕሮግራም እሴቶች ይገለጻል። ይህ ቀለል ያለ ለውጥ ፣ ከፍተኛ ተደጋጋሚነት እና ሜካኒካል ማሽን የማይችላቸውን ውስብስብ የፀደይ ቅጾችን የማድረግ ችሎታ ይሰጣል።
ለቀጥታ መጭመቂያ ምንጮች ጠፍጣፋ የተዘጉ ጫፎች እና ምንም ልዩ የ pigtail መታጠፍ የሌለባቸው, ባለ 3-ዘንግ ማሽን ኢኮኖሚያዊ ምርጫ ነው. ምንጮችን በትክክለኛ የጫፍ መንጠቆዎች፣ በተለዋዋጭ የጠመዝማዛ ክፍተት ወይም ይበልጥ ውስብስብ የመቁረጥ እና የቅርጽ ቅደም ተከተሎችን ለመስራት ከፈለጉ 5 መጥረቢያ ይምረጡ። የምርት ድብልቅው ሰፊ ሲሆን እና በከባድ ሽቦ ላይ ከፍተኛውን የመሳሪያ አቀማመጥ መለዋወጥ ሲፈልጉ ከ6 እስከ 7 መጥረቢያ ይምረጡ።
ማሽኑ ማንኛውንም ሽቦ ማቀነባበር እና ባለው የመሳሪያ መሳሪያዎች መቁረጥ ይችላል። የተለመዱ ቁሳቁሶች በዘይት የሚሞቅ የፀደይ ብረት፣ በጠንካራ የተሳለ የካርበን ብረት ሽቦ፣ ከማይዝግ ብረት የተሰራ ሽቦ፣ ፎስፎር ነሐስ፣ ቤሪሊየም መዳብ እና የሙዚቃ ሽቦ ያካትታሉ። ዋነኞቹ ገደቦች የማሽኑ ሽቦ ዲያሜትር እና የቁሱ ጥንካሬ ናቸው. አንዳንድ ከፍተኛ-ጥንካሬ ቅይጥ ሽቦዎች ምክንያታዊ መሣሪያ ሕይወት ለማሳካት ካርቦይድ ምግብ ሮለር እና tooling ያስፈልጋቸዋል.
ተመሳሳይ የሽቦ ዲያሜትር እና ተመሳሳይ የመሳሪያ ቦታዎችን ለሚጠቀም ንድፍ, ለውጡ የተቀመጠውን ፕሮግራም መጫን እና ሁለት ወይም ሶስት መሳሪያዎችን ማስቀመጥ ብቻ ነው; ይህ ከ 5 እስከ 15 ደቂቃዎች ይወስዳል. የሽቦው ዲያሜትር ከተቀየረ ወይም የተለየ መሳሪያ ካስፈለገ እንደ ማሽኑ መዳረሻ ከ 20 እስከ 40 ደቂቃዎች ይፍቀዱ. ይህ አሁንም አዳዲስ ካሜራዎች መጫን እና መገጣጠም ካለባቸው ሜካኒካል ማሽን በጣም ፈጣን ነው።
አዎ፣ በትክክለኛው የመሳሪያ ስብስብ እና በቂ መጥረቢያዎች። የመጭመቂያ ምንጮች የመጠምጠሚያ ነጥብ፣ የመሃል ፒን ወይም አርቦር፣ እና የፒች መሣሪያ ያስፈልጋቸዋል። የኤክስቴንሽን ምንጮች የጫፍ መንጠቆዎችን ለመፍጠር ተጨማሪ መሳሪያዎች ያስፈልጋቸዋል, ለዚህም ነው ባለ 5-ዘንግ ማሽን በአጠቃላይ የሚመከር. ቀጥ ያሉ እግሮች ያሉት የቶርሽን ምንጮች እግር የሚታጠፍ መሳሪያ ያስፈልጋቸዋል። ነጠላ ባለ 5-ዘንግ ወይም 6/7-ዘንግ ማሽን የሽቦው ዲያሜትር ወሰን ከእርስዎ ክፍሎች ጋር የሚዛመድ ከሆነ ሶስቱን የጸደይ ቤተሰቦች ሊሸፍን ይችላል።
የመመገቢያ ሮለቶችን ንጹህ እና በትክክል ተጭነው ያቆዩት ፣የሽቦ አስተካካዩ ለትክክለኛው የሽቦ ዲያሜትር መዘጋጀቱን ያረጋግጡ እና ሽቦው ወጥ በሆነ መንገድ እንዳይጎተት ለመከላከል በትክክል የተወጠረ የሽቦ መመገቢያ መደርደሪያን ይጠቀሙ። እንዲሁም የምግብ ሮለር ግሩቭን በየጊዜው ያረጋግጡ; የተሸከመ ጎድጎድ ውጤታማ የምግብ ዲያሜትር ይለውጣል እና የርዝመት ስህተቶችን ያስከትላል። የእያንዳንዱን ፈረቃ የመጀመሪያ ክፍል ከፕሮግራሙ ርዝመት አንጻር መከታተል ቁርጥራጭ ከመሆኑ በፊት መንሳፈፍን ይይዛል።
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ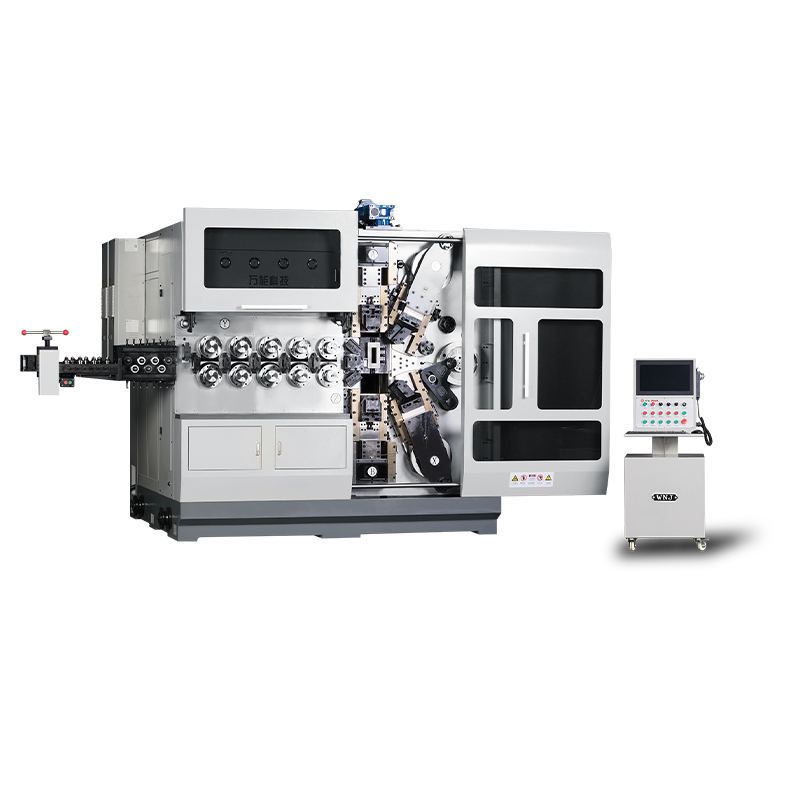
Tk12120 Tk-12120 12AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱ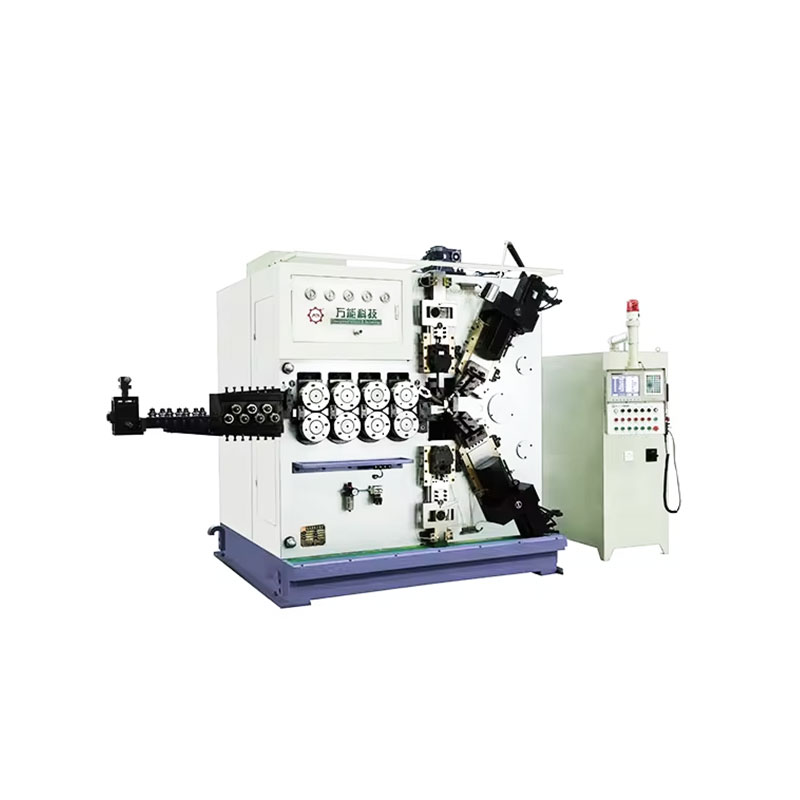
Tk-6160 Tk-6160 CNC ስፕሪንግ ማሸጊያ ማሽን ...
ዝርዝር ይመልከቱ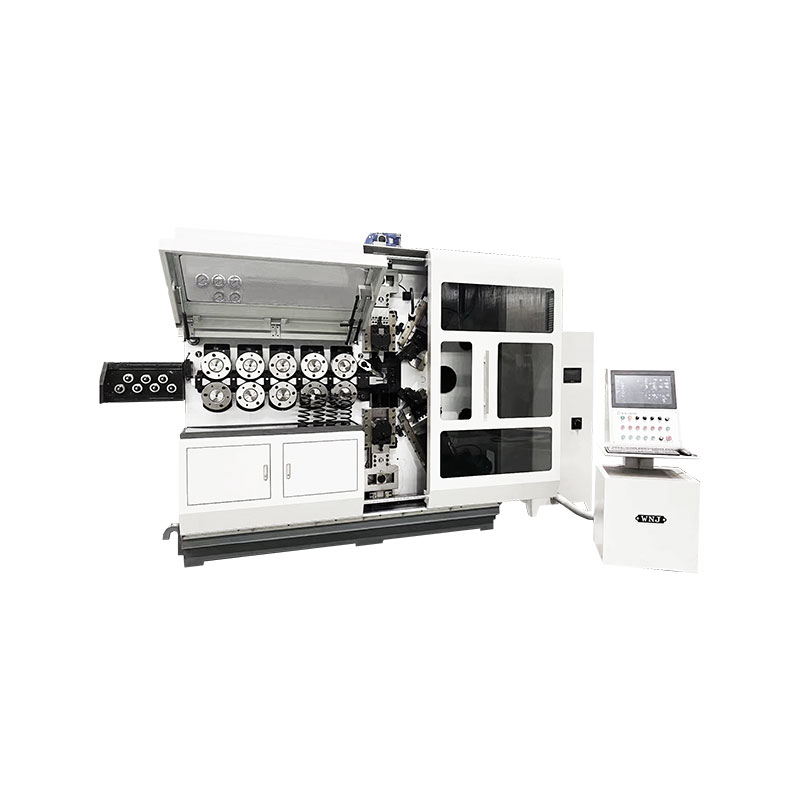
Tk-6120 Tk-6120 CNC SLating Mounging ማሽን ...
ዝርዝር ይመልከቱ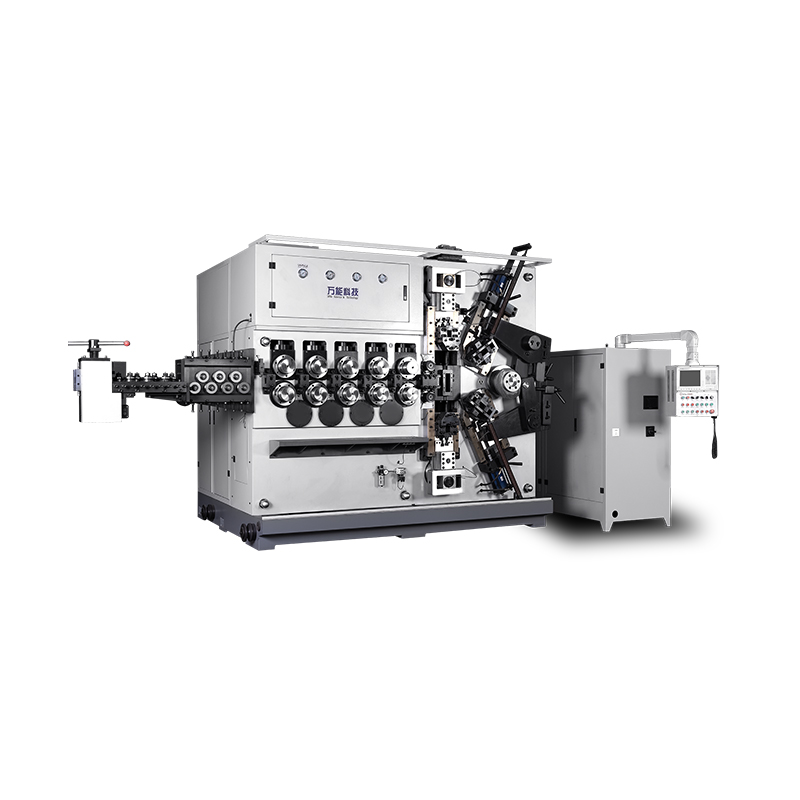
Tk-5200 Tk-5200 5 5AXES CNC Sond Side Clool Mind ...
ዝርዝር ይመልከቱ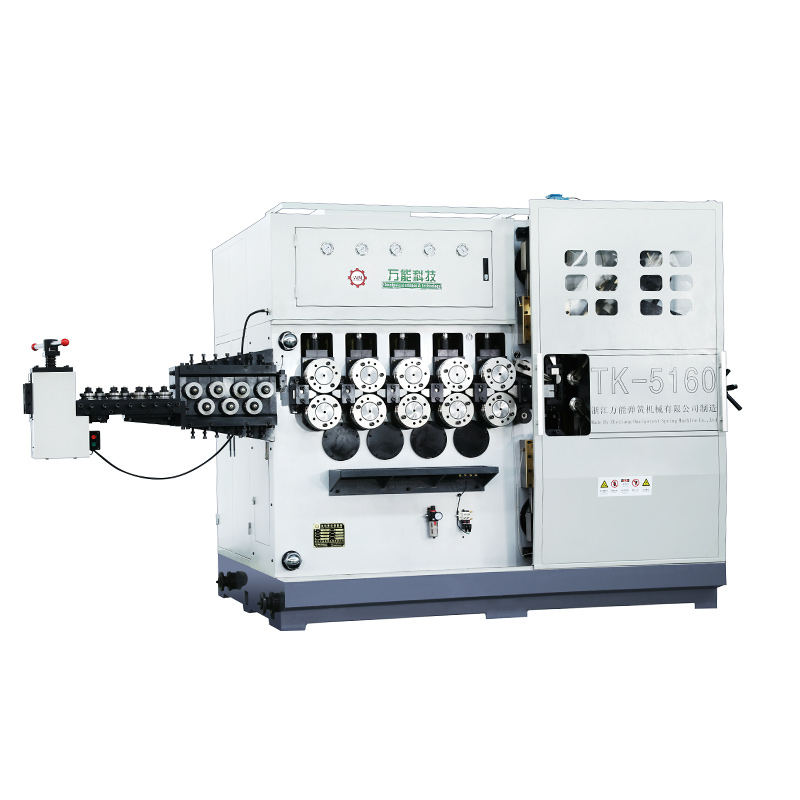
Tk -1560 Tk -1560 5Axes Cnc ስፕሪንግ ክሊድ ማሽን ...
ዝርዝር ይመልከቱ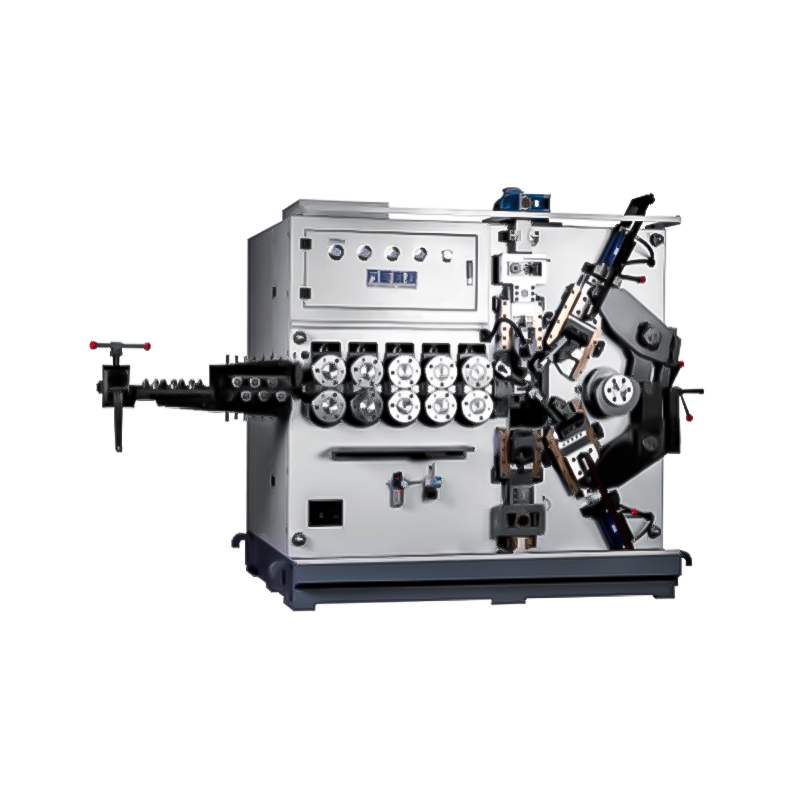
Tk -10020 Tk -100220 5AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱየሞባይል QR ኮድ
 ቋንቋ