ወደ መስራች ሱቅ ውስጥ የሚገባ እያንዳንዱ የሽቦ ሽቦ ውሳኔን ይይዛል፡ ይህ ክፍል በካሜራ በሚነዳ ስፕሪንግ ማሽን፣ በልዩ ኮይል ወይም በ CNC ሽቦ ፈጠርሁ ማሽን ? ለአብዛኛዎቹ ዘመናዊ የምርት መስመሮች አጭር መልስ የ CNC ሽቦ ማቀፊያ ማሽን ነው, ምክንያቱም የቅርጽ ለውጦችን ከመሳሪያ ክፍል ለውጦች ይልቅ ወደ ሶፍትዌር ለውጦች ይለውጣል. ፕሮግራሙ አንዴ ከተከማቸ፣ ያው ማሽን አዲስ ፋይል ለመጫን በሚወስደው ጊዜ ውስጥ ከቀላል መንጠቆ ወደ ባለብዙ-ታጠፈ ባለ ሶስት አቅጣጫዊ ቅንፍ ሊንቀሳቀስ ይችላል።
ይህ መመሪያ የCNC ሽቦ መሥራች ማሽን ምን እንደሚሰራ፣ የዘንግ ውቅር አቅሙን እንዴት እንደሚቀይር፣ ከፀደይ ጠመዝማዛዎች ጋር የት እንደሚደራረብ እና ካፒታልን ወደ አንድ ከማድረግዎ በፊት ምን ማረጋገጥ እንዳለበት ያብራራል። ማጠቃለያ ከፊት ለፊት፡ የእርስዎ ክፍል ድብልቅ የቶርሽን ምንጮችን፣ የሽቦ ክሊፖችን፣ መንጠቆዎችን፣ ቅንፎችን ወይም ማናቸውንም ከአንድ በላይ አውሮፕላን ውስጥ የሚታጠፍ ጂኦሜትሪ የሚያካትት ከሆነ፣ ይህ የማሽን ክፍል ከየትኛውም የሽቦ መፈልፈያ መሳሪያዎች በዶላር በጣም ሰፊውን ጥቅም ላይ የሚውል ክልል ያቀርባል።
የCNC ሽቦ መሥሪያ ማሽን የችሎታ ወሰን ብዙ ገዢዎች ከሚያስቡት በላይ ሰፊ ነው። ብዙ የጸደይ ቤተሰቦችን ማፍራት ቢችልም በሄሊካል ምንጮች ላይ ብቻ የተወሰነ አይደለም. የማሽኑ ትክክለኛ ጥንካሬ ከሽቦ ቅርጾችን በመፍጠር በተለያዩ አቅጣጫዎች መታጠፍ፣ ጫፎቹ ላይ ቀለበቶችን መፍጠር ፣ እግሮችን በመጠምዘዝ እና በንጽህና መቁረጥ። ከሜካኒካል ካሜራ ማሽን ጋር ሲነፃፀር የ CNC ስሪት ለእያንዳንዱ አዲስ ክፍል ካሜራዎችን የመንደፍ ፣ የመቁረጥ እና የማረጋገጫ ጊዜን እና ወጪን ያስወግዳል።
አንድ አስፈላጊ ድንበር አለ. በአንድ ጊዜ ለወራት በጣም ከፍተኛ መጠን ያለው ነጠላ የመጭመቂያ የፀደይ ንድፍ ከፈለጉ ፣የተወሰነ የCNC ስፕሪንግ መጠምጠሚያ ማሽን ብዙውን ጊዜ በፍጥነት ያመርታል። የ CNC ሽቦ መሥሪያ ማሽኖች መቼ ቦታቸውን ያገኛሉ የክፍል ልዩነት ከፍተኛ ነው እና ተለዋዋጭ ለውጦች ብዙ ናቸው። በኮንትራት ማምረቻ እና የኦሪጂናል ዕቃ አምራቾች አቅርቦት ሱቆች ውስጥ የተለመደው ሁኔታ ነው.
ሁሉም የ CNC ሽቦ ማምረቻ ማሽኖች አንድ አይነት ቅደም ተከተል ይከተላሉ: ቀጥ ማድረግ, መመገብ, ማጠፍ, መቁረጥ. በሞዴሎች መካከል ያለው ልዩነት በሽቦው ላይ ምን ያህል የተጣመሙ መጥረቢያዎች በአንድ ጊዜ እንደሚሰሩ ፣ የምግብ ርዝመቱ ምን ያህል በትክክል እንደሚቆጣጠር እና የቁጥጥር ስርዓቱ ለአዲሱ ክፍል ፕሮግራም የመሳሪያ ቦታዎችን በምን ያህል ፍጥነት እንደሚያሰላ ይወርዳል።
ከስራ ሂደት አንጻር እያንዳንዱ መታጠፊያ፣ የምግብ ርዝመት እና የተቆረጠ ቦታ በመቆጣጠሪያው ውስጥ እንደ መጋጠሚያ እሴት ይገለጻል። ለውጥን ፈጣን የሚያደርገው ይህ ነው፡ የመመሪያውን እና የመገልገያውን ብሎክ ከመቀየር በዘለለ የቅርጽ-ትውልድ ስርዓቱን በአካል አላስተካክሉትም። የቁጥጥር ስርዓቱ የታዘዙ ቦታዎችን ከእያንዳንዱ የሰርቮ ዘንግ ትክክለኛ ግብረመልስ ጋር ማወዳደር ስለሚችል ተመሳሳይ አመክንዮ በራስ-ሰር እርማት እንዲኖር ያደርጋል።
የ Axis ቆጠራ በሽቦ አሠራር ውስጥ በጣም የተጠቀሰው ዝርዝር መግለጫ ነው ምክንያቱም በአንድ ማለፊያ ውስጥ ሊገነቡት ከሚችሉት የጂኦሜትሪ ውስብስብነት ጋር ስለሚዛመድ። እንደ ደንቡ ከምርትዎ የመንገድ ካርታ የበለጠ መጥረቢያዎችን አይግዙ ። ባለ 10 ዘንግ ማሽን ከ3-ዘንግ ማሽን የበለጠ ለመስራት፣ ለማቀድ እና ለመጠገን የበለጠ ያስከፍላል። በተመሳሳይ ጊዜ, በባለብዙ-አውሮፕላን መታጠፊያዎች ስራን ከተቀበሉ, ከስር-መግለጽ ወደ ቀርፋፋ ዑደቶች, በእጅ ሁለተኛ ደረጃ ስራዎች እና ተመጣጣኝ ያልሆነ ክፍል ጥራት.
| መጥረቢያዎች | ነፃነት መመስረት | የተለመዱ ክፍሎች | የተለመደው የሽቦ ክልል |
|---|---|---|---|
| 3-ዘንግ | ምግብ, አግድም መታጠፍ, መቁረጥ | መንጠቆዎች፣ ቀላል ክሊፖች፣ ትንሽ የኤክስቴንሽን ምንጮች | ከ 0.3 እስከ 3.0 ሚሜ |
| 5-ዘንግ | ከአውሮፕላኑ ውጭ ለመንቀሳቀስ የመሳሪያ መጥረቢያዎችን ይጨምራል | የቶርሽን ምንጮች፣ 3D ክሊፖች፣ አነስተኛ አውቶሞቲቭ ቅንፎች | ከ 0.5 እስከ 5.0 ሚ.ሜ |
| 6/7-ዘንግ | ተጨማሪ በተመሳሳይ ጊዜ የመሳሪያ ቦታዎች | ባለብዙ-ታጠፈ 3D ቅርጾች ጥብቅ ራዲየስ | ከ 1.0 እስከ 6.0 ሚሜ |
| 10-ዘንግ | ባለብዙ መሣሪያ መቆጣጠሪያ ሁለት የሚፈጠሩ ክንዶች | ውስብስብ 3-ል ምንጮች እና የተፈጠሩ ስብሰባዎች | ከ 1.5 እስከ 10.0 ሚ.ሜ |
| 12-ዘንግ ካሜራ የሌለው | ከፍተኛው የመሳሪያ ተንቀሳቃሽነት፣ ካሜራ የለም። | ውስብስብ ሕክምና፣ ኤሮስፔስ እና ከፍተኛ ድብልቅ ክፍሎች | ከ 0.5 እስከ 12.0 ሚ.ሜ |
ባለ 3-ዘንግ ማሽን በጣም ዝቅተኛው የመግቢያ ነጥብ ነው እና ክፍሎቻቸው ጠፍጣፋ መንጠቆዎች ፣ ክሊፖች እና ቀላል ምንጮች ለሆኑ ሱቆች በጣም ታዋቂው ውቅር ሆኖ ይቆያል። የእርስዎ መሐንዲሶች በሁለት አውሮፕላኖች ውስጥ በሚታጠፉ እግሮች ወይም ሽቦ ቅርጾች የቶርሽን ምንጮችን መንደፍ ሲጀምሩ፣ ወደ ባለ 5-ዘንግ ማሽን መዝለል አብዛኛው የመሳሪያ አሰራርን ያስወግዳል። 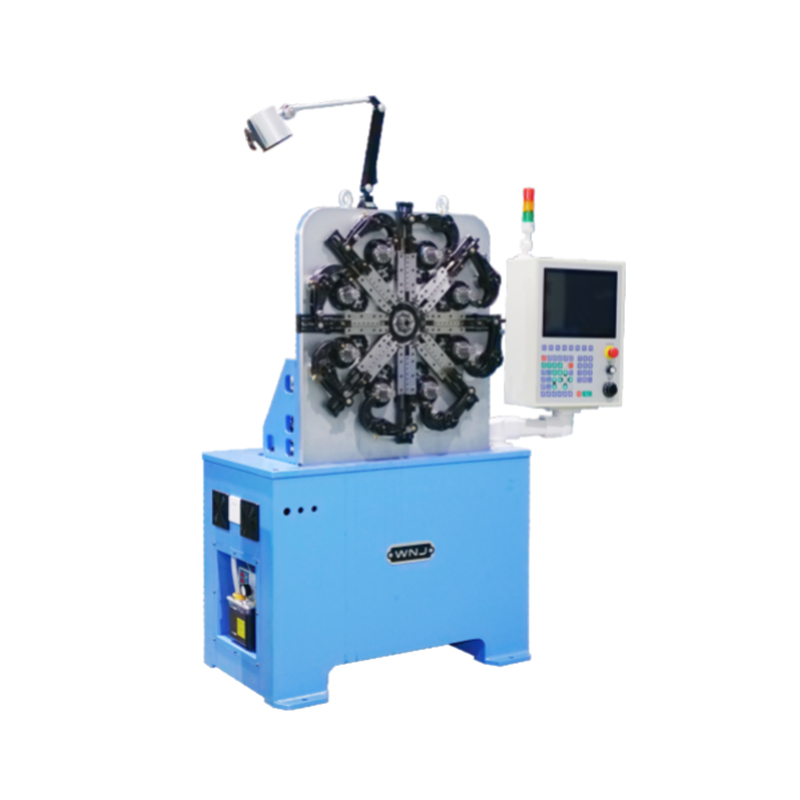 CNC-625D 3-Axis Spring ፈጠርሁ ማሽን ለቀላል ምንጮች ይህ ባለ 3-ዘንግ ማምረቻ ማሽን ጠፍጣፋ መንጠቆዎችን፣ ክሊፖችን እና ቀላል ምንጮችን ለሚያመርቱ ሱቆች ዝቅተኛውን የመግቢያ ዋጋ ያቀርባል። ባለአራት ዘንግ መቆጣጠሪያው ለተበላሹ ክፍሎች አውቶማቲክ ማቆሚያ ያለው ነጠላ እርምጃ ወይም የተመሳሰለ አሰራርን ያስችላል። ምርትን ይመልከቱ → ለማጣቀሻ, በ WNJ መስመር ውስጥ ያለው 625D-class 3-axis መሥራች ማሽን ይህንን ክፍል ይሸፍናል, የ 625Z/635Z/650Z ተከታታይ ግን ተመሳሳይ የመፍጠር መርህን ወደ አምስት ቁጥጥር የተደረገባቸው ዘንጎች ያሰፋዋል.
ድብልቅ ምርትን ለሚጠቅሱ ሱቆች፣ ባለ 10-ዘንግ እና 12-ዘንግ ካሜራ-አልባ ውቅሮች በጣም ሰፊውን ኦፕሬቲንግ ኤንቨሎፕ ይሰጣሉ። የእነሱ ጥቅም የበርካታ መሳሪያ ተሸካሚዎች በአንድ ጊዜ መንቀሳቀስ ነው, ይህም በሌላ መልኩ ጠቋሚ ወይም አቀማመጥ በሚያስፈልጋቸው ክፍሎች ላይ የዑደት ጊዜን ይቀንሳል. ግብይቱ ከፍ ያለ የፕሮግራም መስፈርት እና ከፍተኛ የግዢ ዋጋ ነው።
ሰዎች ሁለቱን ቃላት በተለዋዋጭነት ይጠቀማሉ፣ ነገር ግን የተለያዩ ጥንካሬዎችን ያመለክታሉ። የ CNC ስፕሪንግ መጠምጠሚያ ማሽን በከፍተኛ ፍጥነት ለሄሊካል ቅርጾች የተመቻቸ ሲሆን የሲኤንሲ ሽቦ መሥራች ማሽን ደግሞ በዘፈቀደ የ3-ል ሽቦ ቅርጾች እና ከመጠቅለል ይልቅ መታጠፍ ለሚያስፈልጋቸው የፀደይ ዓይነቶች የተመቻቸ ነው። ትክክለኛው ምርጫ የሚወሰነው በማሽኑ ብራንድ ወይም በዋጋ ላይ ብቻ ሳይሆን በእርስዎ ዋና ክፍል ጂኦሜትሪ ላይ ነው።
ብዙ የፀደይ ማምረቻ መስመሮች ሁለቱንም የማሽን ዓይነቶችን ጎን ለጎን ያቆያሉ. ለቀጥታ መጭመቂያ ሥራ አንድ የሽቦ መሥሪያ ማሽን ኩሊየርን ይተካዋል ብለው ከጠበቁ፣ ከመሥራትዎ በፊት ትክክለኛውን ዑደት ጊዜ በእራስዎ የሽቦ ዲያሜትር ያወዳድሩ። የሄሊካል ክፍሎችን ከእግሮች እና ከመታጠፊያዎች ጋር ለሚያጣምሩ ክፍሎች ፣የሽቦ መስሪያ ማሽን ከማንደሩ መለዋወጫ ጋር ብዙ ጊዜ አለበለዚያ ሁለት ማሽኖች የሚያስፈልጋቸውን ያጠናክራል። ክፍሉ በዋናነት ከሄሊክስ ይልቅ የታጠፈ የሽቦ ቅርጽ ሲሆን, ባለ 4-ዘንግ ሽቦ ማጠፊያ ማሽን የበለጠ የታለመው አማራጭ ነው. 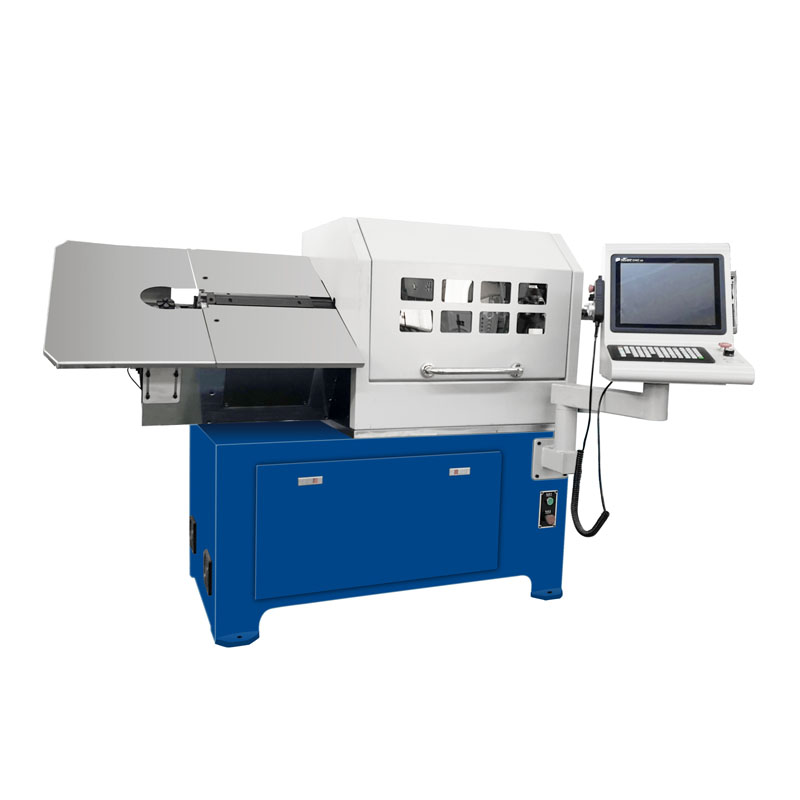 ZW-480 4-Axis CNC የሽቦ መታጠፊያ ማሽን ለ Bent Wire Forms የእርስዎ ክፍል በዋናነት ከሄሊክስ ይልቅ የታጠፈ የሽቦ ቅርጽ ሲሆን ይህ ባለ 4-ዘንግ መታጠፍ ማሽን የታለመ ቅልጥፍናን ያቀርባል. የእሱ አራት/ሰባት መጥረቢያዎች ትስስር ንድፍ በተለያዩ የሽቦ መታጠፊያ መተግበሪያዎች ላይ ከፍተኛ ትክክለኛነትን እና የተረጋጋ አፈጻጸምን ያረጋግጣል። ምርትን ይመልከቱ →
የ CNC ሽቦ ማምረቻ ማሽኖች ለፀደይ አምራቾች ብቻ የተገደቡ አይደሉም። ተመሳሳይ የማጣመም እና የመቁረጥ አመክንዮ በሁሉም የኢንጅነሪንግ ምርቶች ውስጥ ማለት ይቻላል የተፈጠረ የሽቦ አካልን ይይዛል። በWNJ ጣቢያው ላይ ያሉት የማመልከቻ ገፆች ይህ መሳሪያ በየቀኑ ጥቅም ላይ የሚውልባቸውን ስምንት ቋሚዎችን ይለያሉ፡
የተለመደው ክር የመጠን ወጥነት ነው. በአውቶሞቲቭ ማምረቻ ለምሳሌ በእግሩ አንግል ውስጥ አንድ ሚሊሜትር የሚንሸራተት የመቀመጫ ምንጭ በመጨረሻው ስብሰባ ላይ ድምጽ እና ያለጊዜው እንዲለብስ ሊያደርግ ይችላል። ባለ አምስት ዘንግ ማሽን የመሳሪያውን መንገድ በበቂ ተደጋጋሚነት ይይዛል ይህም ከመስመሩ የሚወጣው እያንዳንዱ ክፍል ከተፈቀደው ናሙና ጋር ይዛመዳል። 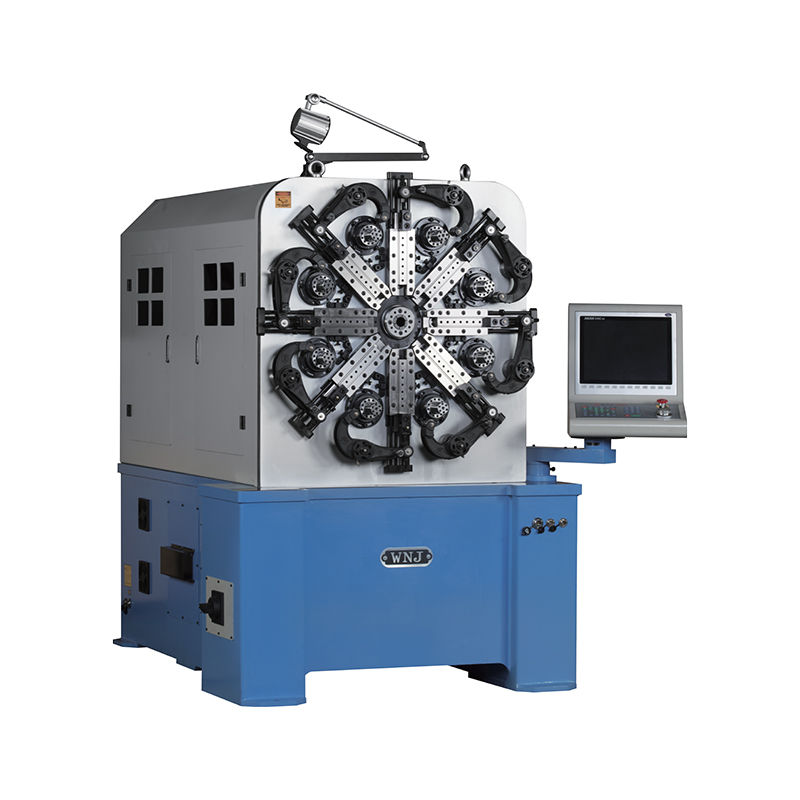 CNC-635Z 5-Axis Spring መሥራች ማሽን ለተከታታይ ልኬት ትክክለኛነት ይህ ባለ አምስት ዘንግ የሚሠራ ማሽን ለአውቶሞቲቭ መቀመጫ ምንጮች እና ተመሳሳይ ትክክለኛ ክፍሎች የሚያስፈልገውን ተደጋጋሚነት ያቀርባል። የመዞሪያ ሽቦ ማብላያ ዘዴ ማዋቀርን ያቃልላል፣ ባለ አምስት ዘንግ ቁጥጥር በእግር ማዕዘኖች እና ዲያሜትሮች ላይ ጥብቅ መቻቻልን ይጠብቃል። ምርትን ይመልከቱ → ለዚህም ነው በእነዚህ ኢንዱስትሪዎች ውስጥ ያሉ አምራቾች ማሽንን ከማፅደቃቸው በፊት ከራሳቸው እቃዎች የተሠሩ የሙከራ ክፍሎችን ይጠይቃሉ.
የዋጋ መለያዎችን ከማወዳደርዎ በፊት እነዚህን ሰባት ምክንያቶች ያወዳድሩ። ስፔሲፊኬሽኑ ከሽቦው ዲያሜትር እና የመቻቻል መስፈርቶች ጋር የማይዛመድ ከሆነ በ5 በመቶ ርካሽ የሆነ ማሽን በመሳሪያ እና በጊዜ ቆይታ 20 በመቶ የበለጠ ዋጋ ሊያስከፍል ይችላል።
እነዚህ ነጥቦች በእኛ መመሪያ ውስጥ በተግባራዊ ዝርዝር ውስጥ ተካትተዋል ትክክለኛውን የፀደይ ማሽን እንዴት እንደሚመርጡ . ማጠቃለያው ቀላል ነው፡ የእርስዎ ቤተሰብ ዝርዝር መግለጫውን ይግለጽ፣ ከዚያ ከመግዛቱ በፊት እውነተኛውን ባህሪ ለማረጋገጥ የሙከራ ክፍሎችን ይጠቀሙ።
የሲኤንሲ ሽቦ መሥሪያ ማሽን ትክክለኛነት የሶፍትዌርን ያህል የሜካኒካዊ ሁኔታ ውጤት ነው። ንፁህ መመሪያዎችን፣ የተጣጣሙ ሮለቶችን እና በትክክል የተወጠሩ የምግብ ስርዓቶች በሺዎች በሚቆጠሩ ዑደቶች ውስጥ መቻቻልን እንዲደጋገሙ ያደርጋቸዋል። የዕለት ተዕለት እንቅስቃሴው አጭር ነው፣ ነገር ግን እሱን መዝለል በመጨረሻው ፍተሻ ላይ ብቻ ወደሚገኝ ተንሸራታች ይመራል።
ኦፕሬተሮች የማሽኑን መደበኛ ድምጽ እና የንዝረት ፊርማ መረዳት አለባቸው። ከመጋቢው ክፍል ያልተለመደ ጫጫታ ወይም ድንገተኛ የመታጠፊያ ማዕዘን ለውጥ ብዙውን ጊዜ ሙሉ በሙሉ ከመጥፋቱ በፊት ይታያል, እና ቀደምት እርምጃዎች ረዘም ያለ ጊዜን ያስወግዳል.
የ CNC ስፕሪንግ ማሽን አብዛኛውን ጊዜ ሁለቱንም ጥቅልሎች እና ማሽነሪዎችን የሚሸፍን ሰፊ ቃል ነው። በተግባር የፀደይ መጠምጠሚያ ማሽን ለሄሊካል ምንጮች የተመቻቸ ሲሆን ሽቦ መሥራች ማሽን ደግሞ የታጠፈ የሽቦ ቅርጾችን፣ የቶርሽን ምንጮችን፣ የኤክስቴንሽን ምንጮችን እና ሌሎች ሄሊካል ያልሆኑ ጂኦሜትሪዎችን ያመነጫል። አብዛኛዎቹ ፋብሪካዎች ሙሉውን የምርት መጠን ለመሸፈን ሁለቱንም ይጠቀማሉ.
የተለመዱ ቁሳቁሶች የካርቦን ስፕሪንግ ብረት ፣ አይዝጌ ብረት ደረጃዎች እንደ 302 ፣ 304 እና 316 ፣ ፎስፈረስ ነሐስ ፣ ቤሪሊየም መዳብ ፣ አሉሚኒየም እና የተለያዩ የተሸፈኑ ሽቦዎች ያካትታሉ። ሁለቱ ቁልፍ ገደቦች የማሽኑ ሽቦ ዲያሜትር ክልል እና የአመጋገብ እና የማቃናት ስርዓቱ የሚይዘው ከፍተኛው የመጠን ጥንካሬ ናቸው። በጠንካራ የተሳለ ሽቦ ከ 2000 MPa በላይ ለማሄድ ካቀዱ, ከመግዛትዎ በፊት የቀጥተኛ ጥቅል ቁሳቁሶችን እና የምግብ ሮለር ግፊትን ያረጋግጡ.
አብዛኞቹ ክፍሎች ነጠላ-አውሮፕላን ክሊፖች እና መንጠቆዎች ከሆኑ, ባለ 3-ዘንግ ማሽን በቂ ነው. የተስተካከሉ እግሮች ያሉት የቶርሽን ምንጮች ከ5-ዘንግ ቁጥጥር ይጠቀማሉ። ባለብዙ አውሮፕላን 3-ል ሽቦ ቅርጾች በተለምዶ 6 መጥረቢያ ወይም ከዚያ በላይ ያስፈልጋቸዋል። ሁለተኛ ማሽን ሳይገዙ ሰፋ ያለ የስራ ቦታዎችን መቀበል እንዲችሉ ተግባራዊ ህግ አሁን ካለው አማካይ ውስብስብነት አንድ ደረጃ መምረጥ ነው።
አዎ፣ በገደብ ውስጥ። የመጨመቂያ ምንጮች የተዘጉ ጫፎች እና ጥብቅ ቅጥነት የጠመዝማዛው ጠንካራ ጎራ ናቸው፣ ነገር ግን ሽቦ መሥራች ማሽን በፒች መሣሪያ እና በማንዴል የተገጠመለት በመጠኑ ፍጥነት የመጨመቂያ ምንጮችን በብቃት ማምረት ይችላል። በተለይም ከከፍተኛው የዑደት ፍጥነት በላይ ለውጥ በሚታይባቸው በትንንሽ ስብስቦች ውስጥ ማራኪ ነው።
በተመሳሳዩ የሽቦ ዲያሜትር ውስጥ ላለ ቀላል የጂኦሜትሪ ለውጥ ፣የመሳሪያ ማስተካከያዎች ብዙውን ጊዜ ከ15 እስከ 40 ደቂቃዎች የፕሮግራም ምርጫን ይወስዳሉ። የሽቦው ዲያሜትር ከተቀየረ እርስዎም መመሪያዎችን ይቀይራሉ, ሮለቶችን ይመገባሉ, እና ብዙ ማሽኖች ላይ ብዙውን ጊዜ ከአንድ እስከ ሁለት ሰዓት የሚፈጀውን መሳሪያ. በካሜራ የሚነዳ አማራጭ አዲስ ካሜራዎችን መቁረጥ እና ማረጋገጥ ያስፈልገዋል፣ ይህም ብዙ ጊዜ ይወስዳል።
ተግባራዊ ተደጋጋሚነት ብዙውን ጊዜ በፕላስ ወይም በመቀነስ ከ 0.5 እስከ 1 ዲግሪ ለመታጠፍ ማዕዘኖች እና ፕላስ ወይም ሲቀነስ 0.1 ሚሜ ርዝመቶች እንደ ሽቦ ዲያሜትር ፣ የፀደይ-ኋላ ባህሪ እና የቁሳቁስ ወጥነት ላይ በመመስረት። ሁልጊዜ ትክክለኛውን ሽቦ በመጠቀም እነዚህን አሃዞች በሙከራ አረጋግጡ፣ ምክንያቱም የፀደይ-ኋላ ቁሳቁስ በመጨረሻው ጂኦሜትሪ ላይ ትልቁ ተጽዕኖ አለው።
ትክክለኛው ምርጫ ሁል ጊዜ ተመልሶ የሚመጣው የማሽኑ ስም ሳይሆን ወደ የእርስዎ ቤተሰብ ነው። የምርት ስብጥርዎ የተለያዩ የሽቦ ቅርጾችን እና የፀደይ ጂኦሜትሪዎችን የሚያካትት ከሆነ፣ የCNC ሽቦ መሥሪያ ማሽን በጣም ሰፊው ጥቅም ላይ ሊውል የሚችል ነጠላ መሣሪያ ሆኖ ይቆያል። የዘንግ ቆጠራውን ያረጋግጡ፣ የሽቦውን ዲያሜትር ሽፋን ያረጋግጡ፣ የድጋፍ አውታረ መረብ ያረጋግጡ እና ከመፈረምዎ በፊት ከቁስዎ የተሰሩ የሙከራ ክፍሎችን ይጠይቁ። ያ ሂደት ጥቂት ቀናትን ይወስዳል፣ ግን የማሽኑን ኢንቬስትመንት ለአስር አመታት ወይም ከዚያ በላይ ይከላከላል።
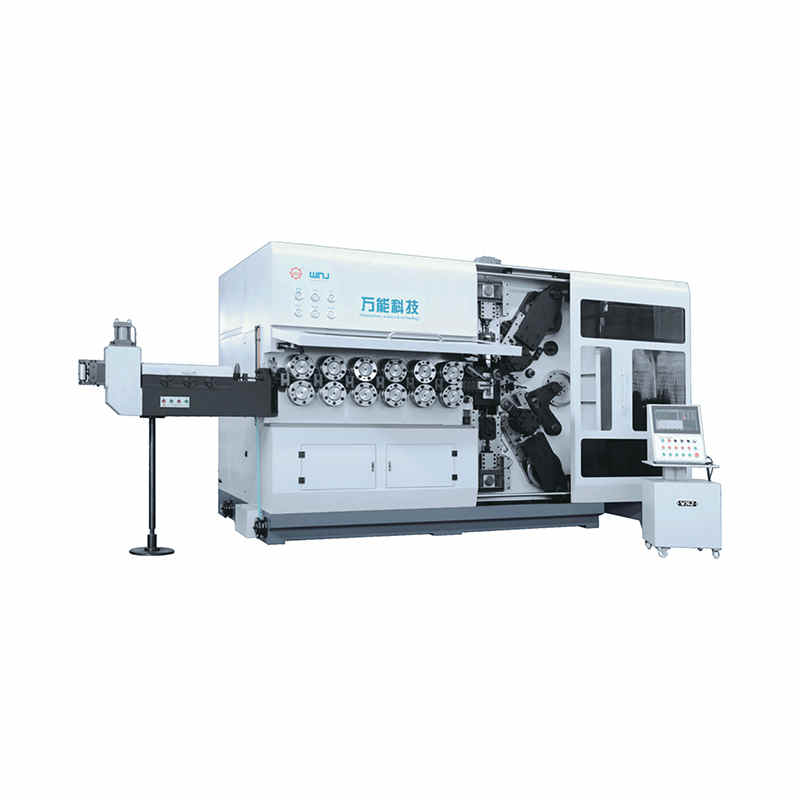
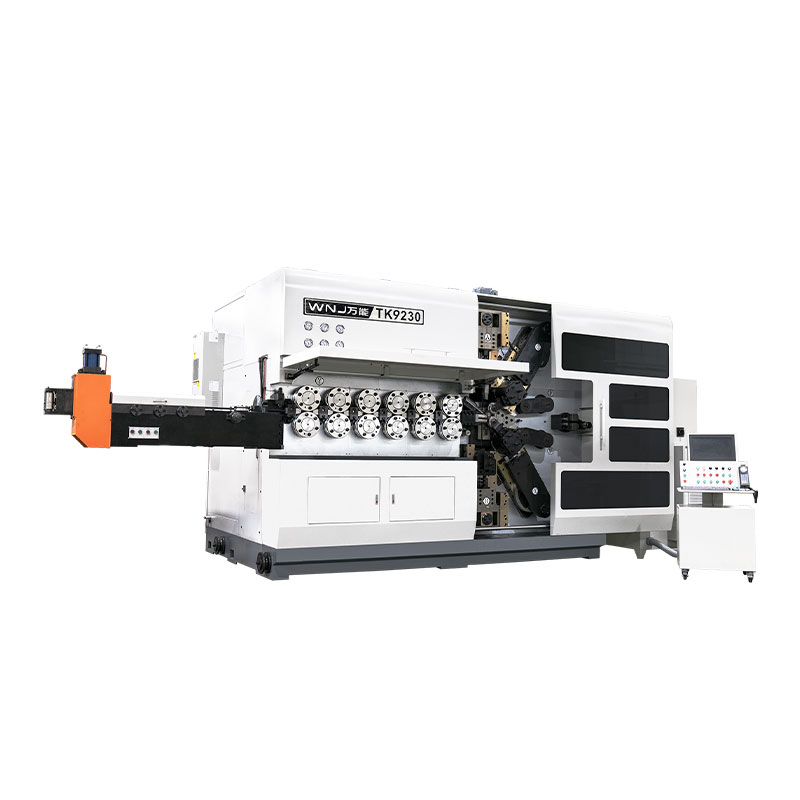
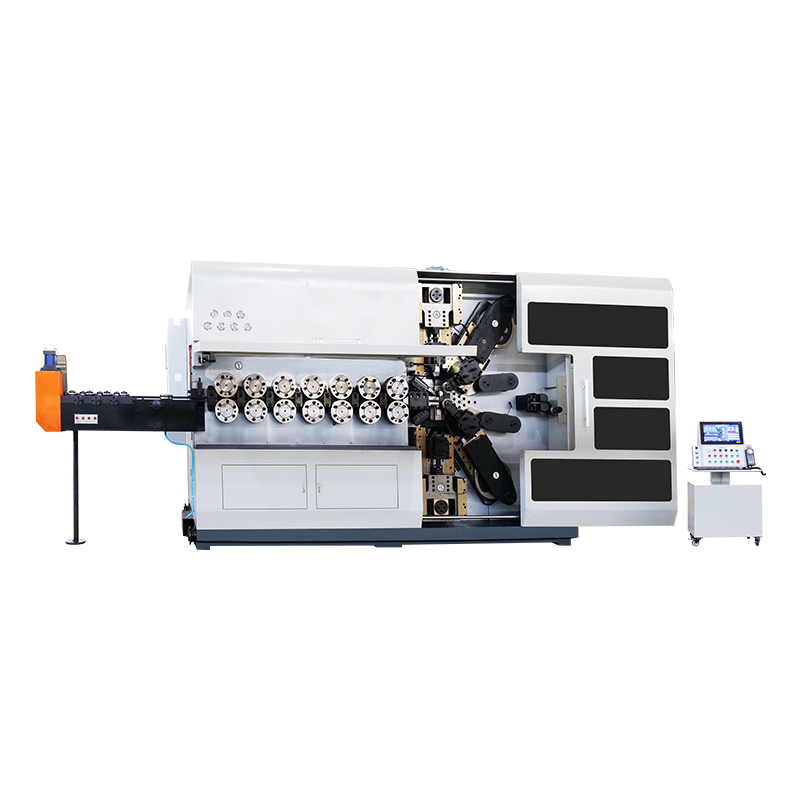
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ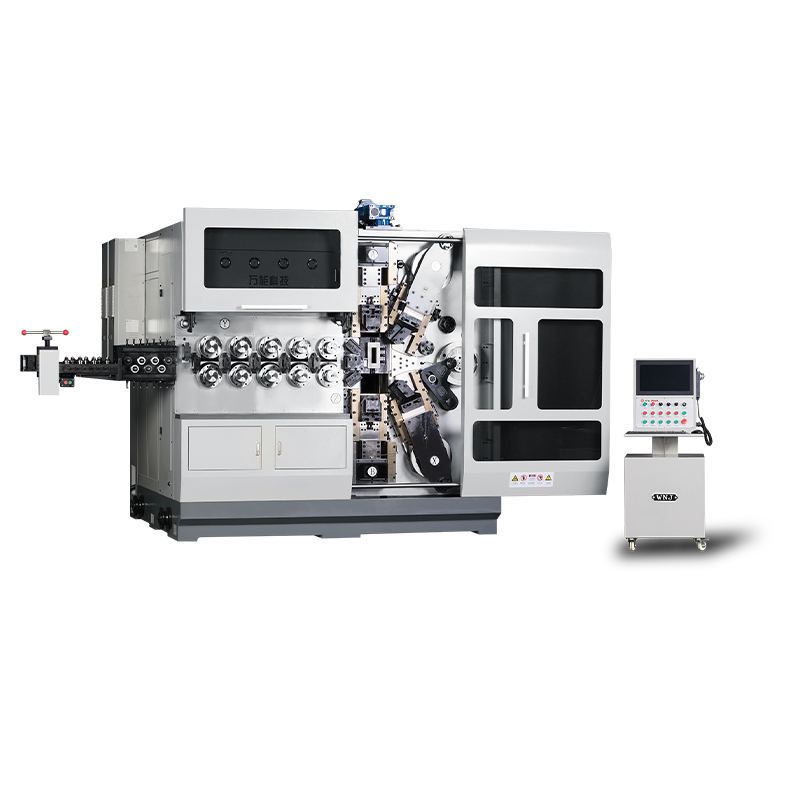
Tk12120 Tk-12120 12AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱ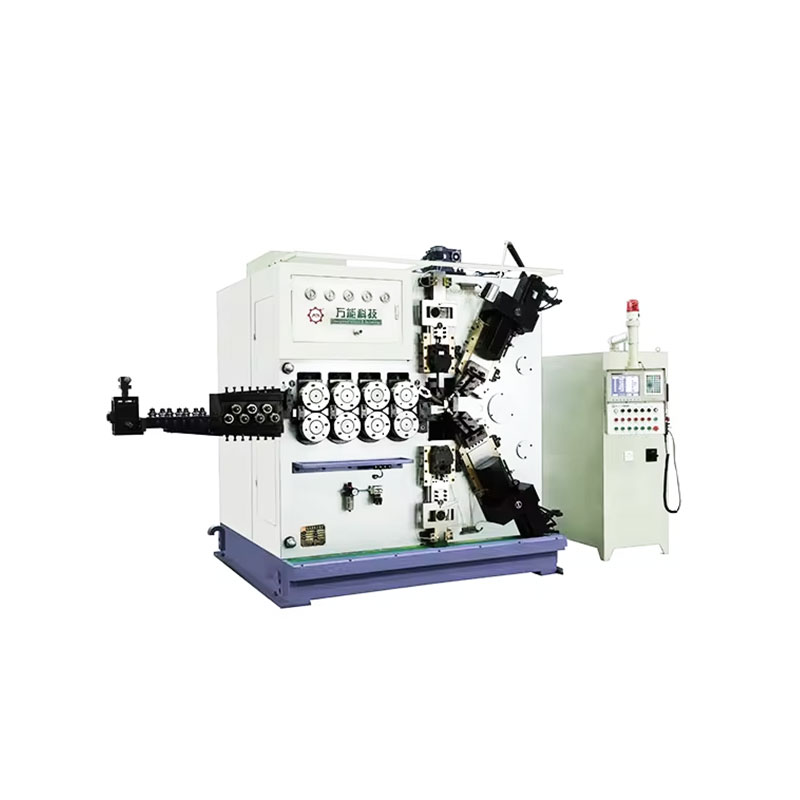
Tk-6160 Tk-6160 CNC ስፕሪንግ ማሸጊያ ማሽን ...
ዝርዝር ይመልከቱ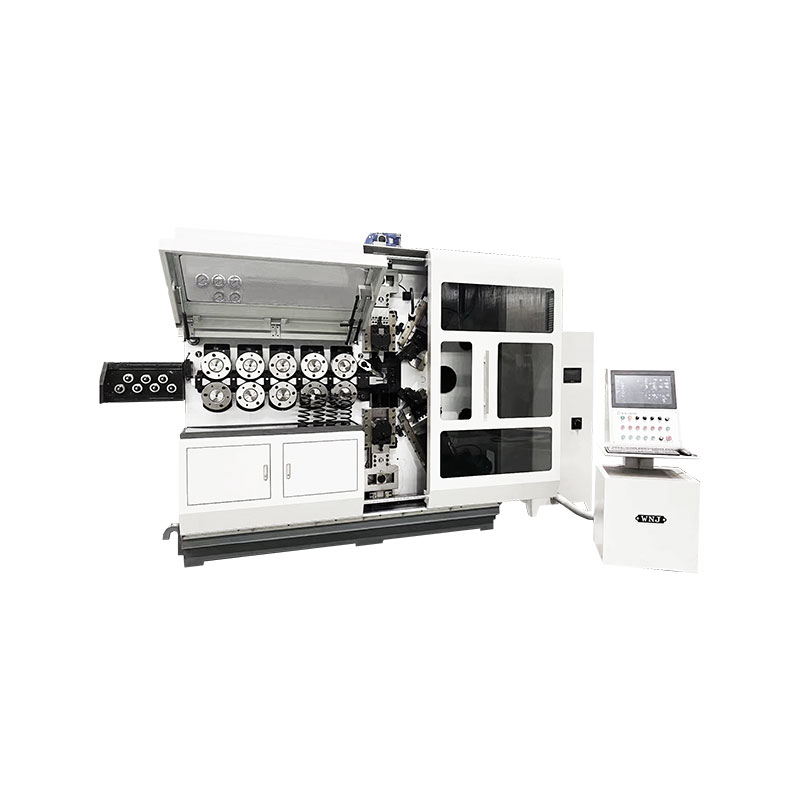
Tk-6120 Tk-6120 CNC SLating Mounging ማሽን ...
ዝርዝር ይመልከቱ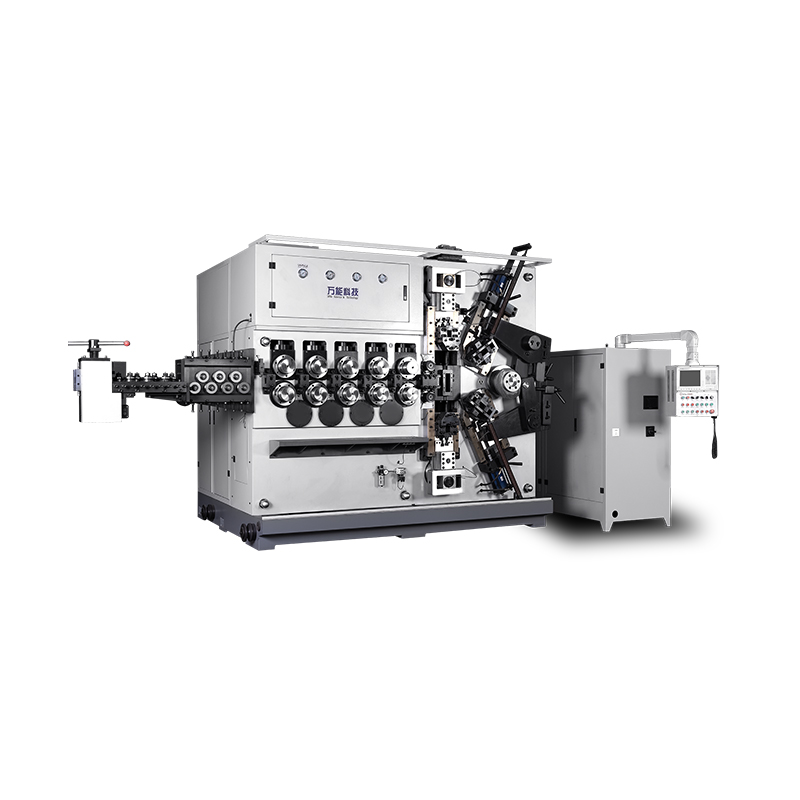
Tk-5200 Tk-5200 5 5AXES CNC Sond Side Clool Mind ...
ዝርዝር ይመልከቱ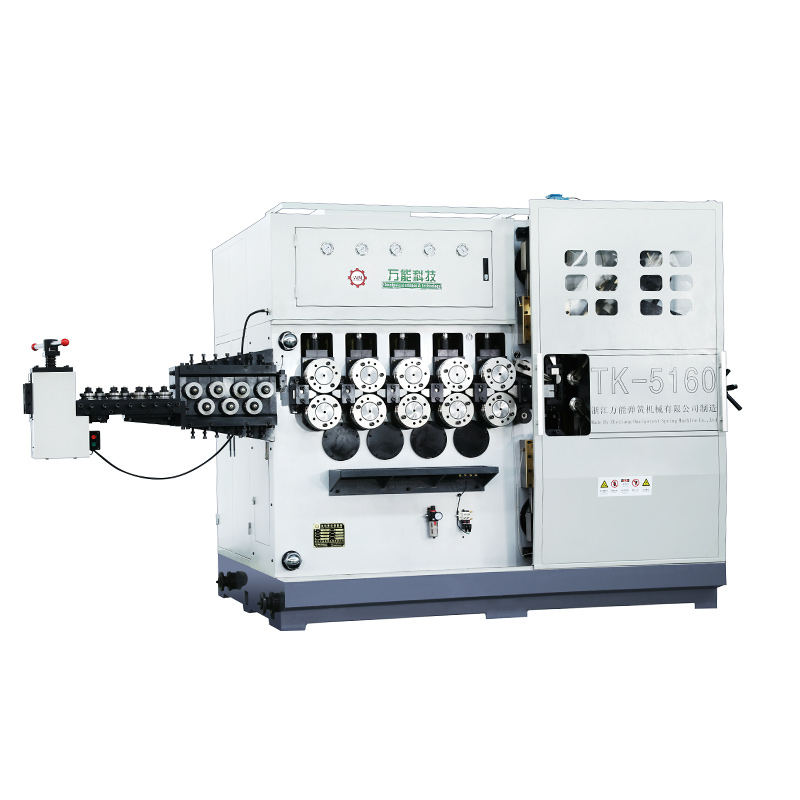
Tk -1560 Tk -1560 5Axes Cnc ስፕሪንግ ክሊድ ማሽን ...
ዝርዝር ይመልከቱ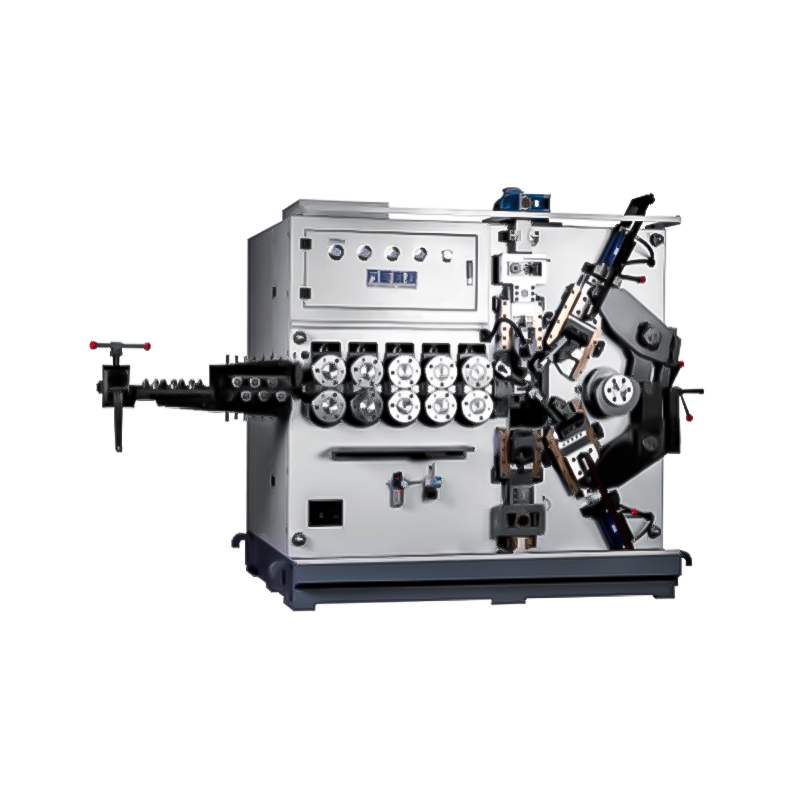
Tk -10020 Tk -100220 5AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱየሞባይል QR ኮድ
 ቋንቋ