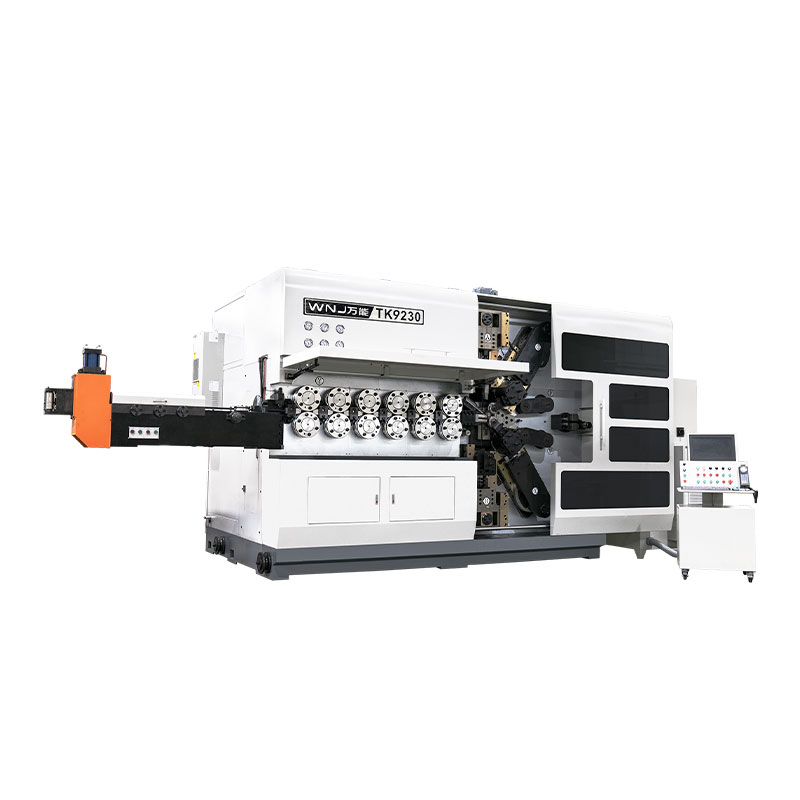
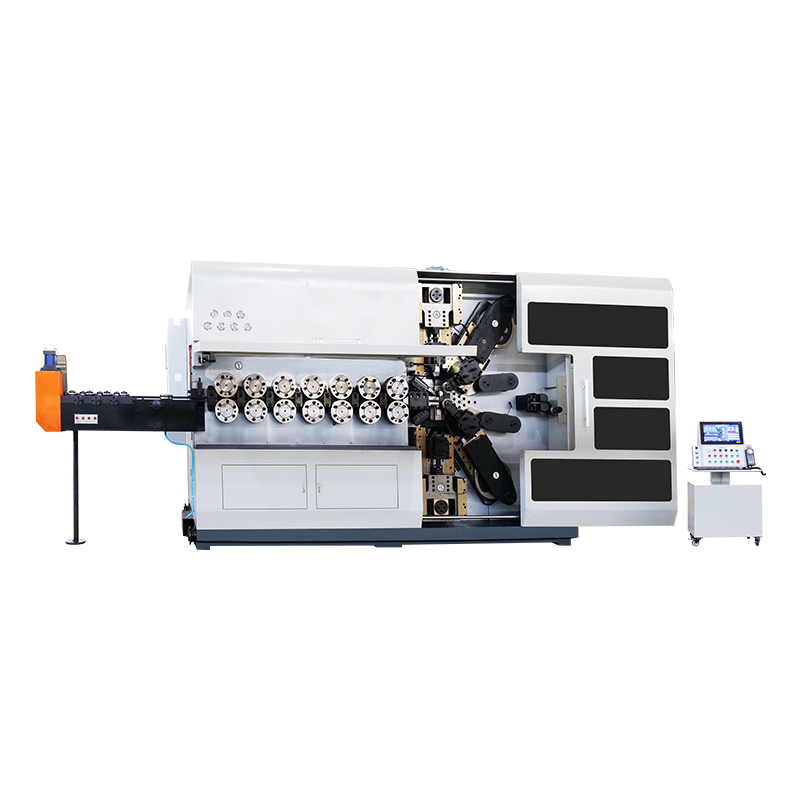
የጨመቅ ስፕሪንግ ንድፍ የሚሠራው የመጫን፣ የመቀየሪያ እና የድካም መስፈርቶች ከተፈጠሩት የማሽን ችሎታዎች ጋር ሲጣጣሙ ብቻ ነው። በፀደይ ፍጥነት ይጀምሩ, ከዚያም ጭንቀትን እና ጠንካራ ቁመትን ይፈትሹ እና በመጨረሻም ከአምራች ቡድን ጋር ያለውን መቻቻል ያረጋግጡ. ይህንን ቅደም ተከተል ማረም የሳምንታት ሙከራዎችን እና ስህተቶችን ይቆጥባል።
ይህ መመሪያ በዋና የንድፍ መመዘኛዎች፣ የደረጃ በደረጃ ስሌት ምሳሌ፣ የተለመዱ የማምረቻ መቻቻል እና የመጨመቂያ ጸደይዎ በቋሚነት መገንባት ይቻል እንደሆነ የሚወስኑትን የመሳሪያ ምርጫዎች ያልፋል።
የ የፀደይ መጠን (k) በጣም አስፈላጊው የንድፍ እሴት ነው. ምንጩን በአንድ ሚሊሜትር ለመጭመቅ የሚያስፈልገውን ጭነት ይገልጻል. የሄሊካል መጭመቂያ ምንጭ ቀመር k = G d^4 / (8 ዲ ^ 3 ና) ሲሆን G የመሸጫ ሞጁል ነው ፣ d የሽቦ ዲያሜትር ፣ D አማካኝ የመጠምጠሚያ ዲያሜትር እና ና የንቁ ጥቅልሎች ብዛት ነው። ወደ አራተኛው ኃይል ስለሚነሳ የሽቦው ዲያሜትር መጨመር በከፍተኛ ፍጥነት ላይ ከፍተኛ ተጽዕኖ ያሳድራል; የአማካይ ዲያሜትር ወይም ንቁ ጥቅልሎች መጨመር ጸደይ ለስላሳ ያደርገዋል.
ሌሎች መመዘኛዎች የነጻ ርዝመት፣ ጠንካራ ቁመት፣ ቅጥነት፣ ጠቅላላ ጥቅልሎች፣ የመረጃ ጠቋሚ ጥምርታ እና ጭንቀት ያካትታሉ። የፀደይ መረጃ ጠቋሚ C = D / d በመደበኛነት በ 4 እና በ 12 መካከል መሆን አለበት. ዝቅተኛ ኢንዴክስ በኩምቢው ውስጥ የበለጠ ጭንቀት ይፈጥራል; ከፍ ያለ መረጃ ጠቋሚ የፀደይ ወቅት የመገጣጠም እና የጎን ሸክሞችን ስሜታዊ ያደርገዋል።
| መለኪያ | ምልክት | የተለመደ ክልል | በአፈፃፀም ላይ ተጽእኖ |
|---|---|---|---|
| የሽቦ ዲያሜትር | d | 0.5-20 ሚ.ሜ | በከፍተኛ ፍጥነት እና በጭንቀት ላይ ከፍተኛ ተጽዕኖ |
| አማካይ የመጠምጠዣ ዲያሜትር | D | 3-100 ሚ.ሜ | የታችኛው ዲ ፀደይን ያጠናክራል። |
| የፀደይ መረጃ ጠቋሚ | C | 4–12 | በጣም ዝቅተኛ ከፍተኛ ጭንቀትን ያስከትላል, በጣም ከፍተኛ ደግሞ ማበጥ ያስከትላል |
| ንቁ ጥቅልሎች | ና | 2–20 | ተጨማሪ ጥቅልሎች ጸደይን ያለሰልሳሉ |
| ነፃ ርዝመት | እ.ኤ.አ | በንድፍ ተወስኗል | ከጠንካራ ቁመት ማጠፍ በላይ አዘጋጅ |
| ጠቅላላ ጥቅልሎች | ንት | ና 2 | ለተዘጉ እና መሬት ጫፎች 2 ይጨምራል |
የ ends of the spring matter too. የተዘጉ እና የመሬት ጫፎች ጠፍጣፋ የመቀመጫ ቦታ ለሚያስፈልጋቸው የጨመቁ ምንጮች የተለመዱ ናቸው. የተዘጉ ጫፎች ያለ መፍጨት የተሻለ የድካም ሕይወት ይሰጣሉ ነገር ግን ያነሰ ጠፍጣፋነት። ጠቅላላ ጥቅልሎች ብዙውን ጊዜ ንቁ ጥቅልሎች እና 2 ለተዘጉ ጫፎች ናቸው።
የመጭመቂያ ምንጮች በብዙ መስኮች ጥቅም ላይ ይውላሉ, እና የንድፍ መስፈርቶች አፕሊኬሽኑ ኤ ሲሆን በፍጥነት ሊለዋወጥ ይችላል አውቶሞቲቭ ወይም የመንቀሳቀስ ስርዓት . በእነዚያ ሁኔታዎች ፣ የድካም ሕይወት እና የመጠን ወጥነት የበለጠ አሳሳቢ ይሆናሉ።
የሚያደርስ ምንጭ እንደሚያስፈልግህ አስብ 100 N ኃይል በ 25 ሚሜ ማጠፍ . በዘይት የሚሞቅ የፀደይ ብረት ከሼር ሞጁል G = 80,000 N/mm² ጋር ይጠቀሙ። የሽቦው ዲያሜትር d = 2.0 ሚሜ እና አማካይ የመጠምዘዣ ዲያሜትር D = 20 ሚሜ ይምረጡ.
የ calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. d ወደ 2.2 ሚሜ ወይም D ወደ 22 ሚሜ ጨምር ውጥረትን ለመቀነስ. D ከጨመረ የፀደይ መጠኑ ይቀንሳል, ስለዚህ k ለማቆየት ና መቀነስ እንዳለበት ልብ ይበሉ.
ለተለዋዋጭ ምንጮች፣ ወግ አጥባቂ የሆነ የኢንዱስትሪ ህግ የአማካይ ጭንቀትን ከ0.45 × የመጨረሻው የመሸከም አቅም (UTS) እና ተለዋጭ ጭንቀት ከ0.30 × UTS በታች ማድረግ ነው። ሁልጊዜ የመጨረሻውን ንድፍ ከትክክለኛው የቁስ ደረጃ ጋር ያረጋግጡ።
 TK-320B 3-Axis CNC ስፕሪንግ ኮይል ማሽን ከፒች መቆጣጠሪያ ጋር ይህ የCNC መጠምጠሚያ ራሱን የቻለ የፒች ዘንግ ቁጥጥር እና ከፍተኛ ፍጥነት ያለው የተመሳሰለ አሰራርን ያሳያል፣ ይህም በቀደመው የጭንቀት ዲዛይን ውይይት ላይ እንደተገለጸው የመጭመቂያ ምንጮችን በትክክለኛ ቃና እና ወጥ የሆነ የሽቦ ምግብ ለማምረት ተስማሚ ያደርገዋል። ምርትን ይመልከቱ →
የመጭመቅ የፀደይ መቻቻል ከኋላ የታሰበ ብቻ አይደለም። የጸደይ ወቅት ተቀባይነት ባለው ወጪ እና ወጥነት ባለው መልኩ ማምረት ይቻል እንደሆነ ይወስናሉ. ከታች ያለው ሰንጠረዥ የCNC ስፕሪንግ መጠምጠሚያ ማሽን በተለመደው ምርት ውስጥ ሊያገኛቸው የሚችላቸውን የተለመዱ የመቻቻል ደረጃዎችን ያሳያል።
| መለኪያ | መቻቻል | ማስታወሻዎች |
|---|---|---|
| ውጫዊ ዲያሜትር | ± 0.1 ሚሜ ለ d ≤ 3 ሚሜ | ለትልቅ ሽቦ ± 0.2 ሚሜ |
| ነፃ ርዝመት | ± 0.3 እስከ ± 0.5 ሚሜ | በጠቅላላው ጥቅልሎች ላይ ይወሰናል |
| የፀደይ መጠን | ± 5% እስከ ± 10% | በመጠምዘዝ ላይ ያለውን ጭነት ይነካል |
| ጠቅላላ ጥቅልሎች | ± 0.25 ጥቅልሎች | በCNC ምግብ ቁጥጥር ስር |
| ክብነት | በ 10 ሚሜ ርዝመት 0.02 ሚሜ | በጠፍጣፋ መቀመጫ ላይ ይለካል |
| የመሬት ጫፎች ትይዩ | 0.05 ሚሜ | የመፍጨት ስራ ያስፈልገዋል |
ከእነዚህ እሴቶች የበለጠ ጥብቅ መቻቻል ይቻላል፣ ነገር ግን እያንዳንዱ የመቻቻል ክልል መቀነስ ተጨማሪ ምርመራ እና የማዋቀር ጊዜ ስለሚፈልግ ወጪን ይጨምራል። ማመልከቻዎ ሊቀበለው ለሚችለው ሰፊ መቻቻል ንድፍ ያድርጉ , እና በተወሰነ ማፈንገጥ ላይ ያለው ጭነት በእውነቱ አስፈላጊ ከሆነ የፀደይ መጠን ይግለጹ.
የ CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 CNC-625D 4-Axis CNC ስፕሪንግ ፈጠርሁ ማሽን በማወቅ በአራት መጥረቢያ እና አውቶማቲክ ማወቂያ የተገጠመለት ይህ ፈልሳፊ ማሽን ጉድለቶች ላይ ይቆማል እና የመለኪያ ማስተካከያዎችን ይፈቅዳል፣ ይህም የተለያዩ የበልግ ቅርጾችን ደጋግሞ ማምረት ያስችላል፣ ይህም ከላይ የተጠቀሰውን የንድፍ-ወደ-አምራችነት ቀጣይነት ይደግፋል። ምርትን ይመልከቱ →
የጨመቁ የፀደይ ንድፍ ልክ እንደ ማሽኑ ብቻ ጥሩ ነው. የ CNC ስፕሪንግ መሥሪያ ማሽኖች የሽቦ ምግቡን፣ የመጠምጠሚያውን መጠን፣ የውጪውን ዲያሜትር እና የተቆረጠውን ርዝመት በኤሌክትሮኒክ መንገድ ይቆጣጠራሉ። ለዚህም ነው ከመሳሪያው ጋር በጥሩ ሁኔታ የተስተካከለ ንድፍ በሺዎች የሚቆጠሩ ጊዜዎች ሳይንሸራተቱ ሊደገም የሚችለው.
የ number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read የ CNC ስፕሪንግ ማሽን እንዴት እንደሚሰራ . ይህ አንዳንድ የፀደይ ንድፎችን ከሌሎች ይልቅ ለማምረት ቀላል የሆኑት ለምን እንደሆነ ለማየት ይረዳዎታል.
አንድ ምንጭ ከፍተኛ የፀደይ መረጃ ጠቋሚ ወይም በጣም ትንሽ የሽቦ ዲያሜትር ሲኖረው ማሽኑ ትክክለኛ የሽቦ ውጥረት መቆጣጠሪያ ያስፈልገዋል. ያለበለዚያ ጩኸቱ በፀደይ ርዝመቱ ሊለያይ ይችላል ፣ ይህም የማይለዋወጥ ፍጥነት ያስከትላል። ተጨባጭ ንድፍን ከትክክለኛው የ CNC ፍጠር ማሽን ጋር ማጣመር ወደ የተረጋጋ የምርት ሂደት ፈጣኑ መንገድ ነው።
 CNC ስፕሪንግ መጨረሻ መፍጨት ማሽን ተከታታይ ለ ትክክለኛነት አጨራረስ ይህ ተከታታይ የ CNC መፍጨትን በservo-controlled wheels እና አውቶማቲክ ፍተሻ ያቀርባል፣ የጸደይ ጫፎችን ከ0.3 እስከ 12ሚሜ ሽቦ ለመፍጨት ተስማሚ የሆነ፣ የሚጠይቁ አፕሊኬሽኖች ከመሰብሰብዎ በፊት ጠፍጣፋ እና ትይዩነትን ያረጋግጣል። ምርትን ይመልከቱ →
የ material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
ከጥቅል በኋላ, ፀደይ የድካም ህይወትን የሚቀንስ ውስጣዊ ቀሪ ጭንቀቶች አሉት. የፀደይ ሙቀት ምድጃ ቁሳቁሱን ውጥረትን ለማስታገስ እና መጠኖቹን ለማረጋጋት ያገለግላል. ይህ እርምጃ ከፍተኛ አፈፃፀም ላላቸው ምንጮች አማራጭ አይደለም. የሙቀት ሕክምናው የሙቀት መጠኑ አነስተኛ ነው, ነገር ግን ጥቃቅን ጥረቶችን ለማስወገድ በቂ ነው.
የከርሰ ምድር ጫፎች ላላቸው ምንጮች፣ የ CNC ስፕሪንግ መፍጫ ማሽን የመጨረሻዎቹ ፊቶች ጠፍጣፋ እና ትይዩ መሆናቸውን ያረጋግጣል። ይህ በፀደይ ላይ ያለውን የጭነት ስርጭትን ያሻሽላል እና በመገጣጠሚያው ገጽ ላይ ያለጊዜው እንዲለብሱ ይከላከላል። የ grinding operation is especially important when the spring is assembled in a compact cavity.
የse mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
ይህ የማረጋገጫ ዝርዝር የተሟላ፣ ሊመረት የሚችል ዲዛይን ለፀደይ አምራችዎ እንዲያቀርቡ ይረዳዎታል።
የ spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
ከሚፈለገው ጭንቀት እና የፀደይ መጠን ይጀምሩ. ጥቅጥቅ ያለ ሽቦ የፀደይ ወቅትን የበለጠ ጠንካራ ያደርገዋል እና ለተወሰነ ጭነት ጭንቀትን ይጨምራል, ስለዚህ የሽቦው ዲያሜትር ከአማካይ የሽብል ዲያሜትር እና የንቁ ጠመዝማዛዎች ብዛት ጋር የተመጣጠነ መሆን አለበት.
የስፕሪንግ ኢንዴክስ የአማካይ ጥቅል ዲያሜትር እና የሽቦ ዲያሜትር ጥምርታ ነው። ከ 4 እስከ 12 ባለው ክልል ውስጥ መሆን አለበት. ዝቅተኛ ኢንዴክስ ውስጣዊ ጭንቀትን ይጨምራል እና መጠምጠም ከባድ ያደርገዋል; ከፍተኛ መረጃ ጠቋሚ ፀደይ ያልተረጋጋ እና ለመጥለቅለቅ የተጋለጠ ያደርገዋል።
አዎ። የፀደይ ፍጥነቱ ከአክቲቭ ጥቅልሎች ኩብ ጋር የተገላቢጦሽ ነው፣ ስለዚህ የንቁ መጠምጠሚያዎችን መቀነስ ጸደይን ያጠነክራል። ነገር ግን አጠቃላይ ጥቅልሎችን እና ነፃውን ርዝመት በተግባራዊ ገደቦች ውስጥ ማስቀመጥ ያስፈልግዎታል.
የሙቀት መጠን መጨመር በመጠምዘዝ የሚመጡትን ቀሪ ጭንቀቶችን ያስወግዳል። የፀደይ መለኪያዎችን ያረጋጋል እና የድካም ህይወትን ያሻሽላል. ለአብዛኛዎቹ ከፍተኛ አፈጻጸም ምንጮች, ይህ ደረጃ ሊዘለል አይችልም.
ማሽኑ የሚይዘውን ጥብቅነት ሳይሆን ተግባሩ የሚያጸድቀውን በጣም ጥብቅ መቻቻልን ይግለጹ። በተሰጠው ከፍታ ላይ ያለው ሸክም የበለጠ አስፈላጊ ከሆነ ከነፃው ርዝመት ይልቅ የፀደይ መጠንን መቻቻል.
የጨመቁ የፀደይ ንድፍ በስሌቶች እና በተግባራዊ ምርቶች መካከል ያለው ሚዛን ነው. በወረቀት ላይ በተሻለ ሁኔታ የሚሠራው ፀደይ ሁልጊዜ ለመሥራት በጣም ቀላል አይደለም. የቁሳቁስ፣ የመቻቻል እና የማሽን አቅሞችን ከጅምሩ በማየት ከተለመዱ ውድቀቶች መራቅ እና ለአገልግሎቱ በሙሉ በቋሚነት የሚሰራ ምንጭ ማግኘት ይችላሉ።
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk12120 Tk-12120 12AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱ
Tk-6160 Tk-6160 CNC ስፕሪንግ ማሸጊያ ማሽን ...
ዝርዝር ይመልከቱ
Tk-6120 Tk-6120 CNC SLating Mounging ማሽን ...
ዝርዝር ይመልከቱ
Tk-5200 Tk-5200 5 5AXES CNC Sond Side Clool Mind ...
ዝርዝር ይመልከቱ
Tk -1560 Tk -1560 5Axes Cnc ስፕሪንግ ክሊድ ማሽን ...
ዝርዝር ይመልከቱ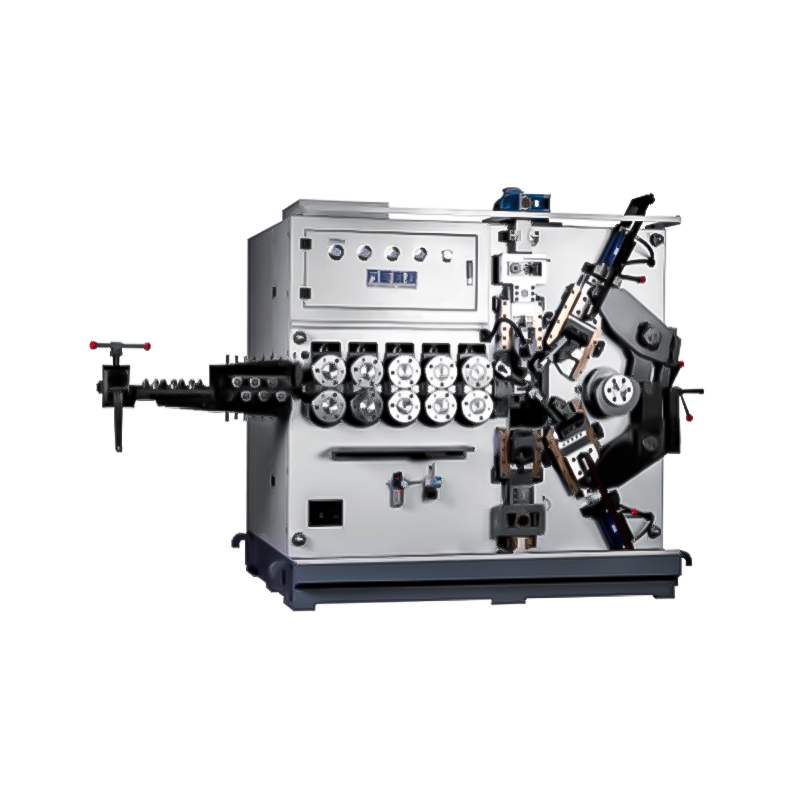
Tk -10020 Tk -100220 5AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱየሞባይል QR ኮድ
 ቋንቋ