ከጭነቱ ጋር መስመር ላይ ከመቆየት ይልቅ ዘንጉ ወደ ጎን ሲሰግድ የጨመቅ ምንጭ ይዘጋል። ምንም ነገር አልተሰበረም, ሽቦው ትንሽ አይደለም, እና በአጭር ናሙና ላይ የሚለካው መጠን ትክክል ነበር. ፀደይ በቀላሉ ያልተረጋጋ ሆኗል, እና አንዴ ሰገዱ, በስዕሉ ላይ ያለው እያንዳንዱ ቁጥር ምን ማለት እንደሆነ ይቆማል.
ከዝርዝሩ በፊት መልሱ አጭር ነው። የስፕሪንግ ማራገፍ የመረጋጋት ችግር እንጂ የጥንካሬ ችግር አይደለም. ሶስት ተለዋዋጮች አብዛኛውን ይወስናሉ፡- የቅጥነት ጥምርታ (ነፃ ርዝመት በአማካይ በመጠምዘዝ ዲያሜትር ይከፈላል)፣ ሁለቱ ጫፎች ከመቀመጫቸው ጋር የሚቀመጡበት መንገድ እና የፀደይ ምን ያህል ጉዞ እንዲወስድ ይጠየቃል። የማምረቻ ቁጥጥር ከዚያም በወረቀት ላይ የተረጋጋ ምንጭ በቆሻሻ መጣያ ውስጥ የተረጋጋ መሆኑን ይወስናል.
በአክሲያል ሎድ ስር ያለው የኩይል ምንጭ በከፊል እንደ አምድ እና ከፊሉ እንደ ተጣጣፊ ዘንግ ነው የሚሰራው። ሄሊክስ ሸክሙን የሚሸከመው በዋናነት በቶርሲዮን ውስጥ ነው፣ ነገር ግን የመታጠፍ ጥንካሬም አለው፣ እና ጸደይ ሲጨመቅ ያ መታጠፊያው ይወድቃል። የተተገበረው ሸክም ትንሽ የጎን አካል እንኳን ካዳበረ በኋላ፣ ከመሃል ላይ ባለው መቀመጫ፣ በተሰገደ ሽቦ ወይም በትንሹ በተለጠፈ ጫፍ በኩል፣ የጎን ማፈንገጥ ከአክሲያል ማፈንገጥ በበለጠ ፍጥነት ያድጋል። ያኔ ነው ፀደይ ምንጭ መሆን ያቆመ እና ያልተረጋጋ strut መሆን ይጀምራል።
በምርት ውስጥ፣ መጎሳቆል አልፎ አልፎ እንደ አስደናቂ የጎን ንክኪ አይታይም። ቦርጩን የሚያበስል፣ ከጥቅልቹ በአንደኛው በኩል ደማቅ የፖላንድ ባንድ የሚለብስ፣ ነፃ ርዝመት የሚያጣ፣ ወይም በ80 ፐርሰንት ማፈንገጥ ላይ ሸክሙን የሚያቀርብ ምንጭ ሆኖ ይታያል ይህም ከተተነበየው ተመን ስሌት ያነሰ ነው።
የፀደይ ንድፍ አሠራር በአለምአቀፍ ደረጃ የሚሠራው ከሁለት ልኬቶች ከሌላቸው ቁጥሮች ነው. የመጀመሪያው ነው። ሌፍ/ዲ , ነፃ ርዝመት በአማካይ በመጠምዘዝ ዲያሜትር ይከፈላል. ሁለተኛው ነው። ማፈንገጥ በነጻ ርዝመት የተከፈለ ፣ እንደ የLf ክፍልፋይ የተጻፈ። ደረጃውን የጠበቀ ጥምዝ ኩርባዎች አንዱን ከሌላው ጋር ያስተካክላሉ, እና ከጠመዝማዛው በላይ ያለው እያንዳንዱ ነጥብ ማለት ፀደይ ይሰግዳል ማለት ነው.
ከፀደይ ንድፍ ስነ-ጽሑፍ በሰፊው ጥቅም ላይ የዋለ የማጣሪያ ህግ ነው ከ2.6 አካባቢ በታች Lf/D ያለው የመጭመቂያ ምንጭ አይዘጋም። , ምንም ያህል ርቀት ቢጨመቅ. በግምት ከ 2.6 እና 4 መካከል ያለው አደጋ በጉዞ እና በፍጻሜ ሁኔታዎች ላይ የተመሰረተ ነው, እና ከ 4 በላይ የጸደይ ወቅት እንደ መመሪያ አካል መታየት ያለበት ከዲዛይኑ መጀመሪያ ጀምሮ እንጂ እንደ ኋላ ቀር አይደለም.
የማጠናቀቂያ ሁኔታዎች አስፈላጊ ናቸው ምክንያቱም የተመጣጣኙን አምድ ውጤታማ ርዝመት ስለሚቀይሩ። በጥንታዊው የኡለር ግንኙነት ወሳኝ ጭነት ይለያያል ውጤታማ በሆነው የርዝማኔ ምክንያት በካሬው የተከፈለ አንድ , ስለዚህ K ከ 1.0 ወደ 0.5 ማሻሻል የመነሻውን መጠን በእጥፍ አይጨምርም, በአራት እጥፍ ይጨምራል.
| በስብሰባው ውስጥ የማጠናቀቂያ ሁኔታ | ውጤታማ ርዝመት ምክንያት K | አንጻራዊ የድብርት መቋቋም | በእውነተኛ ሃርድዌር ውስጥ ምን እንደሚመስል |
|---|---|---|---|
| በጠፍጣፋ ትይዩ ሳህኖች ላይ የተዘጉ እና የተፈጨ ጫፎች | 0.5 | ከፍተኛ | በማሽን የተሰሩ ኪሶች፣ ጠፍጣፋ መያዣዎች፣ የምድር መጨረሻ ፊቶች |
| የተዘጉ ጫፎች፣ ትይዩ ግን መሬት አይደለም። | 0.7 | ከመካከለኛ እስከ ከፍተኛ | በጠፍጣፋ ማጠቢያዎች ወይም በታተሙ መቀመጫዎች ላይ እንደ-ጥቅል ያሉ ጫፎች |
| ለማዘንበል ነፃ የሆነ አንድ ጫፍ | 1.0 | ዝቅተኛ | የሉል መቀመጫ፣ የታጠፈ መያዣ፣ ሾጣጣ ኪስ |
| በተለበሰ ፣ በተለጠፈ ወይም በትልቅ ኪስ ውስጥ ተቀምጧል | 2.0 | በጣም ዝቅተኛ | እንደገና የተሰሩ ቤቶች፣ የተጣሉ መቀመጫዎች፣ እንደገና ጥቅም ላይ የዋሉ የቤት እቃዎች |
የንድፍ ሰንጠረዥ አማካይ የፀደይ ወቅትን ይገልጻል. የመቆንጠጥ ቅሬታዎች ሁል ጊዜ ከስርጭቱ ጭራዎች ይመጣሉ ፣ እዚያም ሶስት ወይም አራት ትናንሽ ልዩነቶች በተመሳሳይ አቅጣጫ ይሰለፋሉ። በተግባር፣ የሚከተሉት የልዩነት ምንጮች በሱቅ ወለል ላይ እና በደንበኞች ኦዲት ላይ የምናያቸው አብዛኛዎቹን ቅሬታዎች ያስከትላሉ።
በአገልጋይ ቁጥጥር የሚደረግበት መጠምጠሚያ ይህንን በቀጥታ ይመለከታል። በፕሮግራም ሊሰራ የሚችል ቃና፣ የተዘጋ-ሉፕ የውጪ ዲያሜትር ማስተካከያ እና ወጥነት ያለው የሽቦ ምግብ ግፊት ነፃ ርዝመትን፣ ቃና እና ዲያሜትር በጠባብ ባንድ ውስጥ ይይዛሉ፣ ይህም አጠቃላይ ምርትን ከመጠምዘዣ ከርቭ ለማምለጥ በጣም ርካሹ መንገድ ነው።
 TK-335 3AXES CNC ስፕሪንግ መጠምጠሚያ ማሽን TK-335 3AXES CNC ስፕሪንግ መጠምጠሚያ ማሽን ምርትን ይመልከቱ →
በዚህ ክፍል ውስጥ ባሉ መሳሪያዎች ላይ የሽቦ ምግብ, ሬንጅ እና ዲያሜትር ማስተካከያ በሜካኒካል ካሜራዎች ሳይሆን በመቆጣጠሪያ ስርዓቱ ይያዛሉ, ስለዚህ የሽቦ ሎጥ መቀየር በራስ-ሰር የፀደይ ጂኦሜትሪ ለውጥ ማለት አይደለም. በተወሰነ ደረጃ የተረጋጋ የፀደይ ወቅት ፣ ያ ተደጋጋሚነት ብዙውን ጊዜ በማለፍ እና ባልተሳካ የመጀመሪያ መጣጥፍ መካከል ያለው ልዩነት ነው።
እዚህ ያለው ሂሳብ ግልጽ ያልሆነ እና ማንኛውንም የሽቦ መጠን ከመቀየርዎ በፊት ማድረግ ተገቢ ነው። 100 ሚሊ ሜትር ነፃ ርዝመት ባለው የምንጭ መጨረሻ ፊት ላይ ባለ ሶስት ዲግሪ ዘንበል ማለት የሩቅ ጫፍ 5.2 ሚሜ ዘንግ ላይ ያደርገዋል። ሦስት ዲግሪዎች በግምት 0.052 ታንጀንት ስላለው። ያን ያህል ግርዶሽ በመጀመሪያው የመጨመቂያ ስትሮክ ላይ ባለው ከርቭ ላይ ያለውን የጠረፍ ምንጭ ለመግፋት በቂ ነው።
ጥሩ የመፍጨት ልምምድ ቢያንስ በሦስት አራተኛው የሽቦ ዲያሜትር ላይ ባለ ጠፍጣፋ የግንኙነት ፊት፣ ሁለቱ የጫፍ ፊቶች ከሽቦው ዲያሜትር ትንሽ ክፍልፋይ ጋር ትይዩ ናቸው። የመፍጨት ክዋኔው የሽቦቹን ጫፎች ከመጠን በላይ ማሞቅን ማስወገድ አለበት-መፍጨት ማቃጠል ፣ እንደ ገለባ ወይም ሰማያዊ የቁጣ ቀለም ፣ በፀደይ መጨረሻ ላይ በአካባቢው ለስላሳ ማጠፊያ ይተዋል ፣ በትክክል የአምዱ ጭነት የገባበት።
 CNC ስፕሪንግ መፍጨት ማሽን አምራች WNM2.5 WNM CNC የስፕሪንግ መጨረሻ መፍጫ ማሽን ምርትን ይመልከቱ →
ቁጥጥር የሚደረግበት የምግብ መጠን እና የመፍጨት ግፊት ያላቸው አውቶማቲክ የመጨረሻ ወፍጮዎች የኦፕሬተሩን ተለዋዋጭ ያስወግዳሉ። የፍጻሜው ፊት ፍትሃዊ ባልሆነ መንገድ ከተፈጨ፣ ምንም አይነት የታችኛው ፍተሻ የጠፋውን ካሬነት አያገግምም፣ እና ፀደይ የንድፍ ችግር ለሚመስል ምልክት ውድቅ መደረጉን ይቀጥላል።
የቀዝቃዛ-ቁስል መጭመቂያ ምንጮች ከጥቅል ሥራው ከባድ ቀሪ ጭንቀቶችን ይሸከማሉ። የጭንቀት እፎይታ ዑደት ከሌለ እነዚያ ጭንቀቶች በጭነት ውስጥ ቀስ ብለው ይዝናናሉ, እና ጸደይ ሁለቱንም ነጻ ርዝመት እና ቀጥተኛነት ያጣል. የቀዝቃዛ-ቁስል የካርቦን ብረት ምንጮች ከ200 እስከ 300 ሴ ባለው ክልል ውስጥ ከ30 እስከ 60 ደቂቃዎች ውስጥ ከጭንቀት እፎይታ ያገኛሉ፣ ትክክለኛው መስኮት እንደ ሽቦ ደረጃ እና ዲዛይኑ በሚፈቅደው የጭንቀት ደረጃ ላይ በመመስረት።
ለማቃጠያ አስፈላጊው የምድጃው ዝርዝር ተመሳሳይነት እንጂ ከፍተኛ ሙቀት አይደለም። የጭነቱ አንድ ጎን በቀዝቃዛ ዞን ውስጥ ከተቀመጠ ፣ የኩሉ አንድ ጎን ከሌላው ያነሰ ጭንቀትን ያስወግዳል ፣ እና ፀደይ ምድጃውን ቀድሞውኑ ይሰግዳል። በጥቂት ዲግሪ ሴልሺየስ ውስጥ ያለው የስራ ዞን ወጥነት ቀጥ ያሉ ምንጮችን የሚደግፍ እቶን በጸጥታ ፍርፋሪ ከሚያመነጨው የሚለየው ነው።
ትኩስ-ቁስል ምንጮች በተለየ መንገድ ያልፋሉ፣ በጣም ከፍ ባለ የሙቀት መጠን በኦስቲኒታይትስ፣ በማጥፋት እና በሙቀት ቅደም ተከተል። እዚህ ላይ ወጣ ገባ ማጥፋት ምንም አይነት የፍጻሜ መፍጨት ሊያስተካክለው የማይችለውን ቀስት ያመነጫል፣ ምክንያቱም ኩርባው ጫፎቹ ላይ ከመቀመጥ ይልቅ በጸደይ ወቅት በሙሉ ስለሚያልፍ።
 WNJ210 የጸደይ ሙቀት እቶን (Panint Series) Panint Series WNJ SPRING TEMPER FURNAce ምርትን ይመልከቱ →
የምድጃው ንድፍ ምንም ይሁን ምን ተግባራዊ ሙከራው ቀላል ነው-ቡድን ያካሂዱ ፣ ቀጥ ባለ መደርደሪያ ውስጥ እንዲቀዘቅዙ ያድርጉ እና በጠፍጣፋ ሳህን ላይ የዘንግ ቀስት ይለኩ። ቀስቱ በእቶኑ ውስጥ ካለው ቦታ ጋር ከተዛመደ በኩምቢው ውስጥ ካለው አቀማመጥ ጋር ከተዛመደ, የሙቀት ሕክምናው ችግሩ እንጂ የመጠቅለያ ማሽን አይደለም.
አንድ ምንጭ በሜዳው ላይ ሲንከባለል፣ ለመተግበር ምን ያህል ወጪ እንደሚጠይቁ በትክክል ውጤቱን የሚቀይሩ ተቆጣጣሪዎች ናቸው።
ማጭበርበር ቅሬታ ከመሆኑ ከረጅም ጊዜ በፊት ማስረጃዎችን ይተዋል. መሰረታዊ የገቢ ፍተሻ አሰራር አብዛኛው ይይዛል።
መጎተት አልፎ አልፎ ነጠላ-ክፍል ችግር ነው። የሥርዓት ችግር ነው፣ እና በጉባኤ ውስጥ ላተራል እንቅስቃሴ በትንሹ መቻቻል ያላቸው ኢንዱስትሪዎች መጀመሪያ ይሰማቸዋል።
በተሽከርካሪ መታገድ እና የመቀመጫ ማመልከቻ ውስጥ፣ በመቀመጫው ውስጥ የሚሰግድ ምንጭ የመንኮራኩሩን ፍጥነት ይለውጣል፣ የመቀመጫውን ኢንሱሌተር ይለብሳል እና ደንበኞቻቸው ወዲያውኑ የሚናገሩትን ድምጽ ያሰማል። ውስጥ አውቶሞቲቭ ስፕሪንግ ማምረት , ጥቅል ዲያሜትር ወጥነት እና መጨረሻ ካሬነት በትክክል ለዚህ ምክንያት እንደ ተግባራዊ መስፈርቶች ይቆጠራሉ. የቫልቭ ባቡር ምንጮች የሚሠሩት በጠባብ ጉድጓዶች ውስጥ ሲሆን ማንኛውም የጎን ግንኙነት በማቆያው እና በጭንቅላቱ ላይ ወደ መልበስ ይቀየራል። የኤሮስፔስ እና የህክምና ስብሰባዎች ብዙ ጊዜ ረዣዥም ቀጭን ምንጮችን በተከለከሉ ቦርዶች ውስጥ ይጠቀማሉ, ስለዚህ ዲዛይነሮች ለሙከራ ውድቀት ከመጠባበቅ ይልቅ ከመጀመሪያው ረቂቅ መመሪያ ውስጥ ይገነባሉ. የቴሌኮም እና የማገናኛ ምንጮች አጫጭር ከመሆናቸው የተነሳ መታጠፍ ብዙም ችግር የለውም ነገር ግን መገጣጠምን የሚከለክሉት ተመሳሳይ የፒች እና የመጨረሻ የጥራት ቁጥጥሮች የግንኙነት ሃይል ወጥነትን ይከላከላሉ።
የንግድ ነጥቡ ቀላል ነው. የመገጣጠም ብልሽት ብዙውን ጊዜ በስብሰባ ላይ ወይም ከተረከቡ በኋላ ይገኛል ፣ ይህ ማለት እንደገና መሥራት ፣ መደርደር እና የንድፍ ግምገማ ማለት ነው። ሦስቱም ዋጋ ከማሽኑ ላይ ያለውን ሁኔታ ሊያስወግደው ከሚችለው ከጥቅል ሽቦ ሩጫ በጣም ይበልጣል።
በስፋት ጥቅም ላይ የዋለ የማጣሪያ ዋጋ የLf ከ D ሬሾ ወደ 2.6 አካባቢ ነው። ከዚህ በታች, ማጠፍ እንደ ተግባራዊ አሳሳቢነት አይቆጠርም. በግምት ከ 4 በላይ, ፀደይ መመራት አለበት ወይም ንድፉ እንደገና መስተካከል አለበት. በእነዚህ ሁለት አሃዞች መካከል, መልሱ ምን ያህል ነፃ ርዝመት እንደሚጠቀሙ እና በመጨረሻው ሁኔታዎች ላይ ይወሰናል.
ቁጥር፡ የመዝለል ጣራው ብዙውን ጊዜ ከ60 እስከ 80 በመቶው ከሚሰላው ወሳኝ ማፈንገጥ ላይ ይደርሳል፣ እና ፀደይ በስትሮው ሁለተኛ አጋማሽ ላይ በተሰበረ ሁኔታ ውስጥ መቀመጥ ይችላል። ለዚያም ነው አንድ የጸደይ ወቅት ባለ አንድ ነጥብ የጭነት ፈተናን በስራ ከፍታ ላይ ማለፍ እና አሁንም አገልግሎት መስጠት አልቻለም.
የከርሰ ምድር ጫፎች ግርዶሽነትን ይቀንሳሉ እና ውጤታማውን የርዝማኔ መጠን ወደ 0.5 ያንቀሳቅሳሉ፣ ይህም ጣራውን በከፍተኛ ሁኔታ ከፍ ሊያደርግ ይችላል። በትክክለኛው ቀጭን ጸደይ ላይ መመሪያን አይተኩም. መፍጨት የጭነቱን መግቢያ ያስተካክላል; ፀደይ ራሱ ከዲያሜትር አንፃር በጣም ረጅም የመሆኑን እውነታ መለወጥ አይችልም.
በጭራሽ ማለት ይቻላል። ማቆርቆር በጂኦሜትሪ እና በመለጠጥ ሞጁሎች ላይ የተመሰረተ ነው, እና የእያንዳንዱ የተለመደ የፀደይ ብረት ሞጁል ከ 200 እስከ 210 ጂፒኤ በጥቂት በመቶ ውስጥ ነው. ከፍ ያለ ደረጃ ሽቦው ሊቆይ የሚችለውን ጭንቀት ከፍ ያደርገዋል, ይህም ድካም እና የመረጋጋት ጥያቄ አይደለም.
ያደርጋል፣ ውጤቱም ሊለካ የሚችል ነው። ቀዝቀዝ ያለ ቁስል ያለው ምንጭ ከውጥረት ነፃ ያልወጣለት ከጭነት በታች እኩል ዘና ያደርጋል፣ እና መዝናናት ከፍተኛውን ቀሪ ጭንቀት በሚሸከምበት ጥቅል ጎን ላይ ይሆናል። ውጤቱ በመጀመሪያዎቹ መቶ ዑደቶች ላይ የሚያድግ ቀስት ነው.
በጣም አስተማማኝው ነጠላ መለኪያ ነው፣ ነገር ግን የራሱን ችግሮች ያመጣል፡ ግጭት፣ ፍርስራሾችን መልበስ፣ እና ለመያዝ በቂ የሆነ ስራ ለመስራት የሚያስችል ጥብቅ መሆን አለበት። መመሪያው በማይቻልበት ቦታ፣ የጎጆ ምንጮች ወይም አጠር ያለ፣ ጠንከር ያለ ጉዞ ከተቀነሰ ጉዞ ጋር አብዛኛውን ጊዜ የተሻለ አጠቃላይ ውጤት ያስገኛል።
ባክሊንግ በጭነት እና በቀጭንነት የሚመራ የማይንቀሳቀስ የጎን አለመረጋጋት ነው። ሰርጊንግ በአስደሳች ድግግሞሽ የሚመራ ተለዋዋጭ ክስተት ነው፣ እና አጭር፣ ስኩዌት ስፕሪንግ በኃይል ሊወዛወዝ ባይችልም በኃይል ሊንሳፈፍ ይችላል። ማስተካከያዎቹ ተያያዥነት የሌላቸው ናቸው, ለዚህም ነው ምርመራው ከማስተካከያ እርምጃ በፊት መምጣት ያለበት.
የስፕሪንግ ግርዶሽ መተንበይ የሚቻል ነው, እና ያ መልካም ዜና ነው. የቅጥነት ጥምርታውን ይሥሩ፣ ውጤታማውን የመጨረሻ ሁኔታ ይወስኑ፣ የሥራ ነጥቡን ከኢንዱስትሪው መጨናነቅ ከርቭ ጋር ያቅዱ፣ ከዚያ ይሂዱ እና ሂደቱ የታሰበውን ጂኦሜትሪ በትክክል ሊይዝ የሚችል መሆኑን ያረጋግጡ። በአብዛኛዎቹ ሁኔታዎች ማስተካከያው አጭር ጸደይ፣ የምድር ጫፍ፣ ትክክለኛ መጠን ያለው መመሪያ ወይም የመጠቅለል እና የሙቀት ሕክምና ሂደት ሲሆን ይህም ከባች በኋላ ቀጥተኛነት ያለው ስብስብን ይይዛል።
በመጀመሪያ ቁጥሮቹን ያሂዱ, መቀመጫዎቹን ሁለተኛ ይፈትሹ, እና ከዚያ ብቻ ጸደይ ይለውጡ. ያ ትዕዛዝ ብዙ ጊዜ እና ብዙ ሽቦ ይቆጥባል።
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk12120 Tk-12120 12AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱ
Tk-6160 Tk-6160 CNC ስፕሪንግ ማሸጊያ ማሽን ...
ዝርዝር ይመልከቱ
Tk-6120 Tk-6120 CNC SLating Mounging ማሽን ...
ዝርዝር ይመልከቱ
Tk-5200 Tk-5200 5 5AXES CNC Sond Side Clool Mind ...
ዝርዝር ይመልከቱ
Tk -1560 Tk -1560 5Axes Cnc ስፕሪንግ ክሊድ ማሽን ...
ዝርዝር ይመልከቱ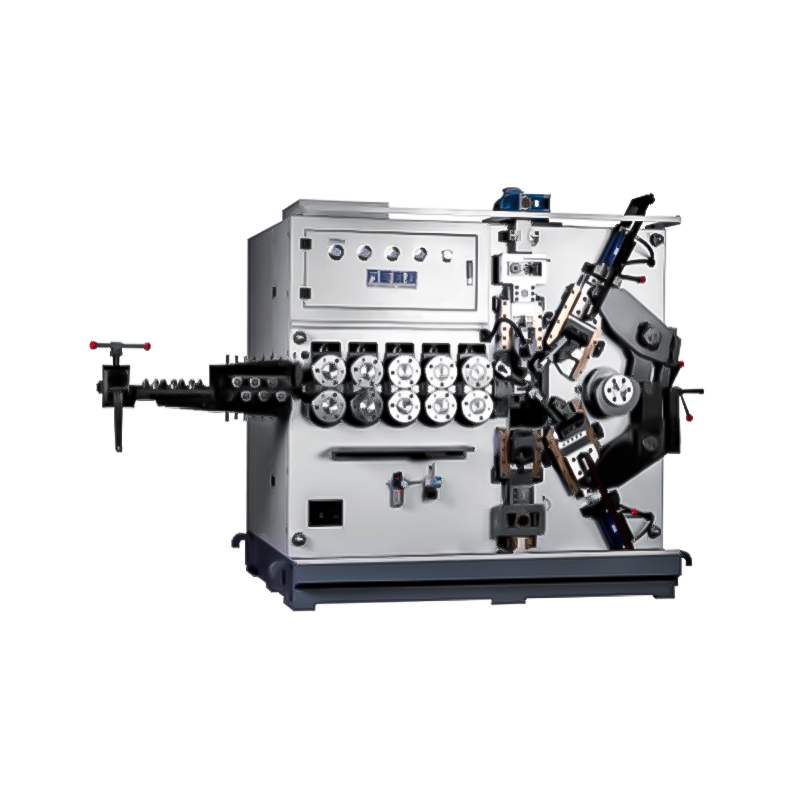
Tk -10020 Tk -100220 5AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱየሞባይል QR ኮድ
 ቋንቋ