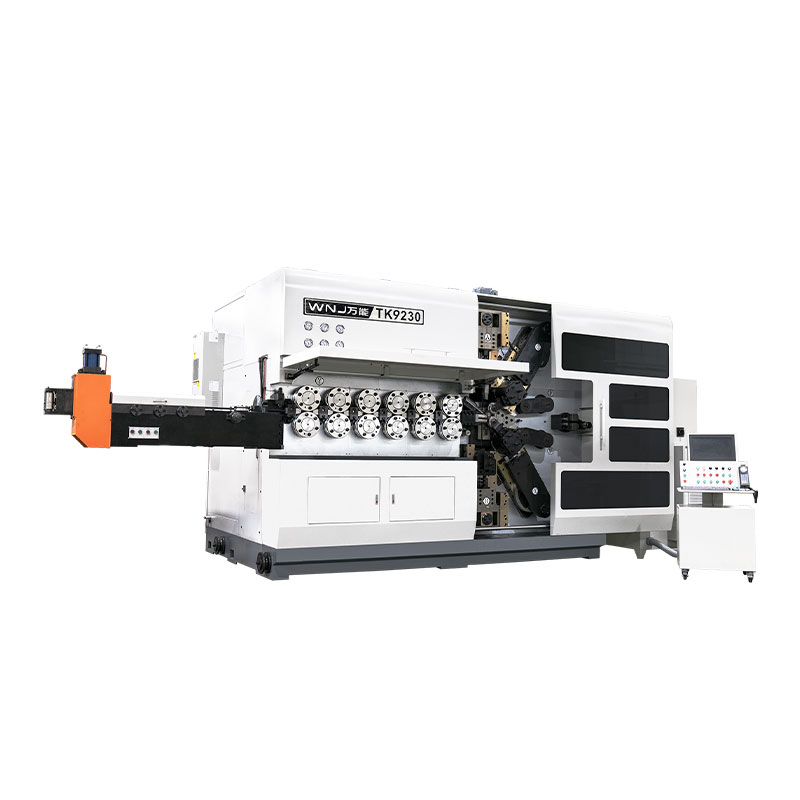
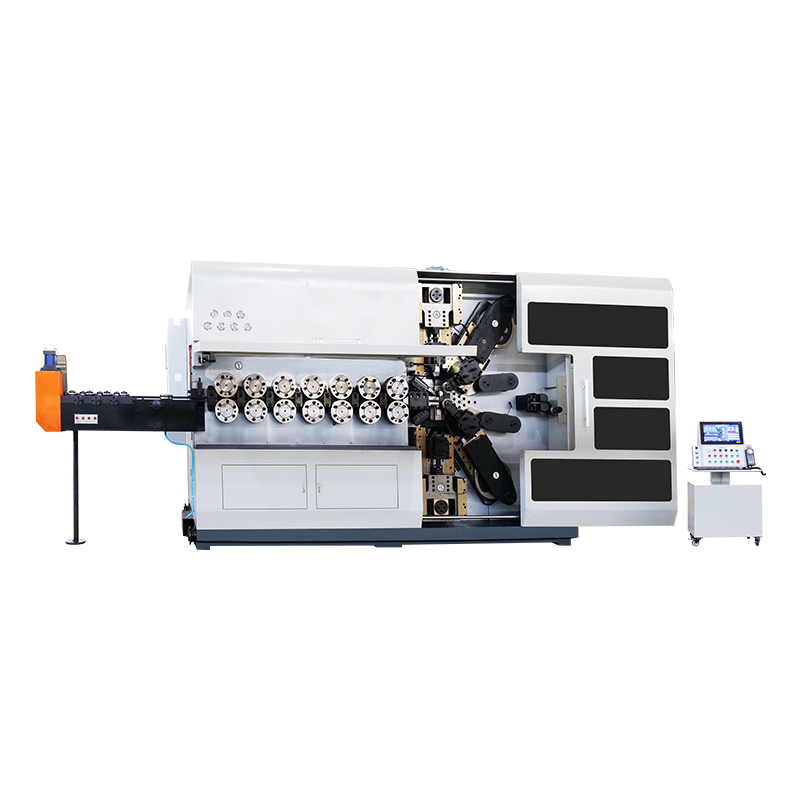
ቶርሽንያል ምንጭ የተጠቀለለ ሜካኒካል ንጥረ ነገር ሲሆን የማእዘን አቅጣጫን በማዞር የማሽከርከር ሃይልን የሚያከማች እና የሚለቀቅ ነው። በመኪና በር መቀርቀሪያዎች፣ ጋራዥ በር ማጠፊያዎች፣ የካሜራ መዝጊያዎች እና የኤሌክትሪክ መቀየሪያ መሳሪያዎች ውስጥ ያገኙታል። የመዳፊት ወጥመድን የሚዘጋው ሃይል ከቶርሲዮን የመጣ ነው። ምንም እንኳን ትንሽ አካል ቢሆንም, ምርቱ የተለመደው የእጅ አወጣጥ ዘዴዎች በአስተማማኝ ሁኔታ ለማቅረብ የማይችሉትን ትክክለኛነት ይጠይቃል.
ቀጥተኛ መደምደሚያው ቀላል ነው፡ የማምረቻ ግብዎ ወጥነት ያለው የጭነት ትክክለኛነት፣ ጥብቅ የማዕዘን መቻቻል እና የድምጽ መጠን በቀን ከጥቂት ሺህ ቁርጥራጮች በላይ ከሆነ፣ የCNC ስፕሪንግ መሥራች ማሽን የቅንጦት ሳይሆን መመዘኛ ነው። ይህ ጽሑፍ የቶርሺናል ምንጮች በትክክል ምን እንደሆኑ፣ የት እንደሚጠቀሙ፣ በዘመናዊ የ CNC መሣሪያዎች እንዴት እንደሚመረቱ እና እነሱን ለመሥራት ማሽን ሲገዙ ምን ግምት ውስጥ ማስገባት እንዳለባቸው ያብራራል።
የቶርሲንግ ስፕሪንግ በማሽከርከር መርህ ላይ ይሰራል. በአንድ የፀደይ እግር ላይ ሸክም ሲደረግ, የሽቦው አካል በራሱ ዘንግ ዙሪያ በመጠምዘዝ ተቃራኒ ኃይልን ይፈጥራል. ሽቦው የተጠቀለለ ስለሆነ, የማዕዘን ማወዛወዝ መጠን በመለጠጥ ክልል ውስጥ ካለው የተተገበረ ቅጽበት ጋር በቀጥታ ተመጣጣኝ ነው.
ሁለት የምህንድስና ኢንዴክሶች አፈጻጸምን ይወስናሉ. የ የፀደይ መረጃ ጠቋሚ (መካከለኛ ዲያሜትር በሽቦ ዲያሜትር የተከፈለ) በ ውስጥ መቆየት አለበት 4፡1 እስከ 16፡1 ክልል. ከ 4: 1 በታች, የጭንቀት ትኩረት በከፍተኛ ሁኔታ ይጨምራል. ከ 16: 1 በላይ, ፀደይ በጭነት ውስጥ ያለውን መረጋጋት ያጣል. የ ጠመዝማዛ አቅጣጫ (ግራ-እጅ ወይም ቀኝ-እጅ) አስፈላጊ ነው ምክንያቱም የማሽከርከሪያው አቅጣጫ ከታሰበው መተግበሪያ ጋር መጣጣሙን ስለሚወስን ነው።
የመመለሻ ኃይል ወይም አስተማማኝ የመቆንጠጫ እርምጃ በሚፈልጉ በሁሉም የሜካኒካል ስብሰባዎች ውስጥ የቶርሺናል ምንጮች ይታያሉ። የሚከተለው ሠንጠረዥ በጣም የተለመዱትን ዘርፎች ይዘረዝራል እና በእያንዳንዱ ውስጥ የቶንሲንግ ምንጮች የሚከናወኑትን የተለመዱ ተግባራት ይዘረዝራል።
| ኢንዱስትሪ | መተግበሪያ | የተለመደ Torque |
|---|---|---|
| አውቶሞቲቭ | የበር መዝጊያ፣ የመስኮት መቆጣጠሪያ፣ የፍጥነት መመለሻ | 0.2-12 ኤም |
| የኤሌክትሪክ | የወረዳ የሚላተም፣ የማስተላለፊያ ግንኙነት፣ የፀደይ መቀየሪያ | 0.05–2 ኤም |
| ሕክምና | የቀዶ ጥገና መቆንጠጫ, ክኒን ማከፋፈያ, የሕክምና ፓምፕ | 0.01-0.5 ኤም |
በአውቶሞቲቭ ዘርፍ ብቻ መካከለኛ መጠን ያለው ተሽከርካሪ ከዚህ በላይ መሸከም ይችላል። 90 torsional ምንጭ ክፍሎች በበሩ ስርአቶቹ፣ የመቀመጫ አስማሚዎች፣ የፔዳል መመለሻዎች እና የድንገተኛ ብሬክ ዘዴዎች። ይህ ልኬት የፀደይ አምራቾች ለምን በ ± 2 ዲግሪዎች ውስጥ የማዕዘን መቻቻልን የሚይዙ መሳሪያዎች እንደሚያስፈልጋቸው ያብራራል በፍጥነት በሚሮጡበት ጊዜ በደቂቃ ከ 60 እስከ 120 ቁርጥራጮች . ይህንን ገበያ የሚያገለግሉ አምራቾች የመፈጠሪያ መሳሪያቸውን በነጠላ-ክፍል ትክክለኛነት ብቻ ሳይሆን በተለዋዋጭ መረጋጋት ጭምር መገምገም አለባቸው። ለሙሉ የመሳሪያ ውቅር መመሪያ የእኛን ይከልሱ አውቶሞቲቭ ኢንዱስትሪ መፍትሄዎች .
የቶርሽን ስፕሪንግ ለማምረት ቁጥጥር የሚደረግበት የሽቦ መመገብን፣ መጠምጠምን፣ መታጠፍን፣ እግርን መፍጠር እና መቁረጥን ይጠይቃል። ሶስት የማሽን ቤተሰቦች ይህንን ቦታ ይቆጣጠራሉ፡
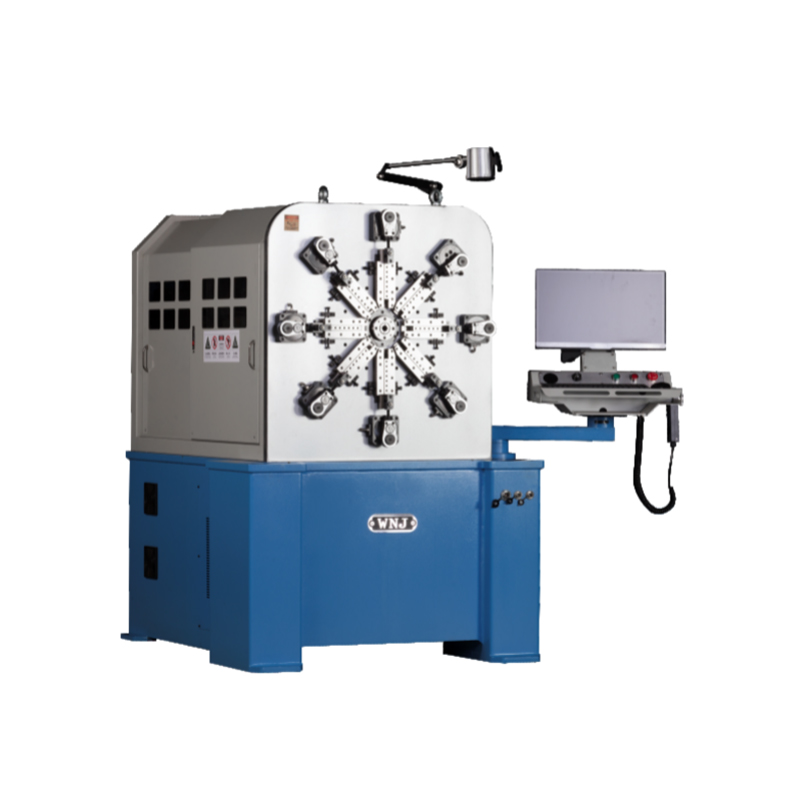 12-ዘንግ Camless CNC ስፕሪንግ ማሽን ለ ውስብስብ Torsion ምንጮች ይህ ባለ 12-ዘንግ ካሜራ-አልባ ማሽን ለተወሳሰቡ የእግር መታጠፊያዎች ገለልተኛ የሰርቮ ቁጥጥርን ያስችላል፣ ይህም የማዋቀር ጊዜን በእጅጉ ይቀንሳል። ከፍተኛ ተለዋዋጭነት እና ትክክለኛ አፈጣጠር የሚጠይቁ ድብልቅ የምርት ስብስቦችን ያሟላል። ምርትን ይመልከቱ →
ባለ 12-ዘንግ ካሜራ የሌለው ማሽን ለቶርሽን ስፕሪንግ ማምረት ከፍተኛውን ተለዋዋጭነት ያቀርባል. እያንዳንዱ የሰርቮ ዘንግ ራሱን ችሎ ስለሚንቀሳቀስ ማሽኑ በተለምዶ ብዙ ሞት የሚጠይቁ ውስብስብ የእግር መታጠፊያዎችን ማምረት ይችላል። ድብልቅ የምርት ስብስቦችን ለሚሰሩ አምራቾች የፕሮግራም አወጣጥ አቀራረብ የማዋቀር ጊዜን ከሰዓታት ወደ ደቂቃዎች ይቀንሳል.
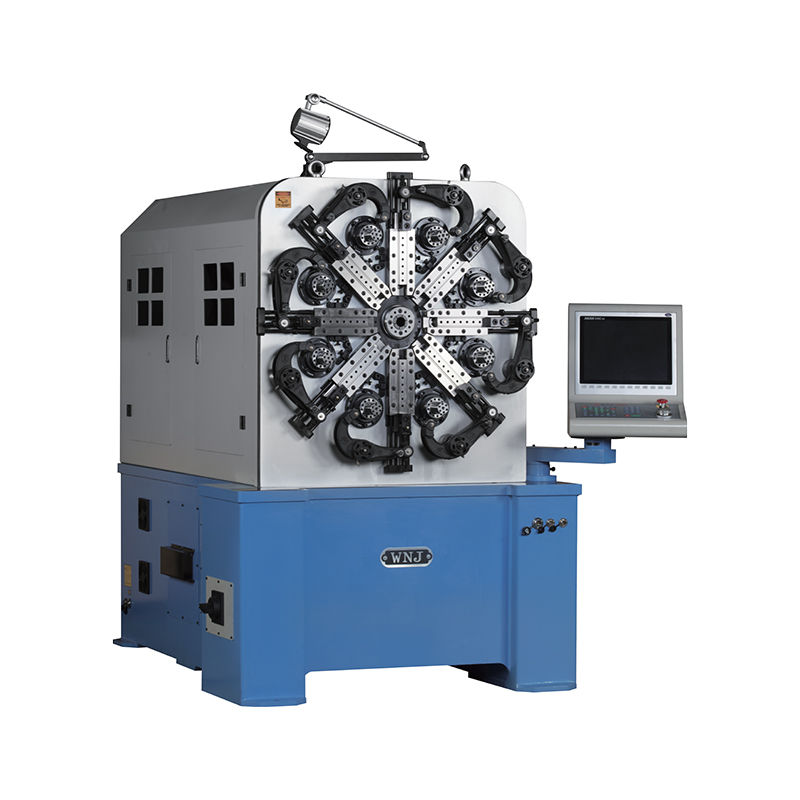 5-ዘንግ CNC ስፕሪንግ ፈጠርሁ ማሽን ለ መደበኛ Torsion ምንጮች በጣም ወጪ ቆጣቢ ባለ አምስት ዘንግ መሥሪያ ማሽን በመደበኛ የቶርሽን ምንጮች ላይ እጅግ በጣም ጥሩ የማዕዘን ትክክለኛነትን ይሰጣል። የካፒታል መዋዕለ ንዋይ እና የጥገና ወጪን ያስተካክላል, ይህም ጥሩ መካከለኛ ደረጃ መፍትሄ ያደርገዋል. ምርትን ይመልከቱ →
አምስት ዘንግ የሚሠሩ ማሽኖች ወጪ ቆጣቢ መካከለኛ ቦታን ይሰጣሉ። የካፒታል ኢንቨስትመንትን እና ጥገናን ከ12-ዘንግ ስርዓት በታች በማቆየት ደረጃቸውን የጠበቁ የቶርሽን ምንጮች ላይ እጅግ በጣም ጥሩ የሆነ የማዕዘን ትክክለኛነትን ያቀርባሉ።
የስፕሪንግ ዲዛይን ጂኦሜትሪ እና ቁሳቁስ መስተጋብር የሚፈጥሩበት ተደጋጋሚ ሂደት ነው። በሁለቱም የአፈፃፀም እና የማምረት አቅም ላይ ተጽዕኖ የሚያሳድሩ መለኪያዎች እዚህ አሉ።
ከማኑፋክቸሪንግ ልምድ አንድ ተግባራዊ ህግ: በፀደይ ነፃ አንግል ላይ ያለው አጠቃላይ የመቻቻል ባንድ ከ ± 3 ° በታች ከሆነ, የማምረቻ መሳሪያው ቢያንስ 5-ዘንግ CNC ቁጥጥር ሊኖረው ይገባል. ባለ 3-ዘንግ ማሽን ለብዙ የመፍጠር እንቅስቃሴዎች በሜካኒካል ማቆሚያዎች ላይ ስለሚታመን ያንን መቻቻል በአንድ የሙሉ ቀን ፈረቃ ውስጥ በቋሚነት ለመያዝ ይታገላል።
ትክክለኛውን የመፍቻ ማሽን መምረጥ በአምስት ነገሮች ላይ የተመሰረተ ነው-የፀደይ ውስብስብነት, የሚፈለገው የማዕዘን ትክክለኛነት, የየቀኑ የምርት መጠን, የመቀየሪያ ድግግሞሽ እና በጀት. ከዚህ በታች ያለው ሰንጠረዥ በጋራ የማሽን ውቅረቶች ላይ ያለውን የንግድ ልውውጥ ያጠቃልላል።
| ማዋቀር | የአክሲስ ብዛት | የማዕዘን ትክክለኛነት | የለውጥ ጊዜ | ምርጥ ለ |
|---|---|---|---|---|
| ባህላዊ የካም አይነት | 3–5 | ± 0.15 ሚሜ | 3-6 ሰአታት | ከፍተኛ መጠን ያላቸው ቀላል ምንጮች |
| 5-ዘንግ CNC መፍጠር | 5 | ± 0.05 ሚሜ | 30-60 ደቂቃዎች | መካከለኛ መጠን የተደባለቁ ስብስቦች |
| 10/12-ዘንግ camless | 10–12 | ± 0.02 ሚሜ | 15-30 ደቂቃዎች | ውስብስብ የቶርሽን ምንጮች |
በሳምንት ሦስት ጊዜ ዲዛይኖች በሚለዋወጡበት ባች ከ5,000 እስከ 20,000 የቶንሲንግ ምንጮችን ለሚያመርት አውደ ጥናት፣ ባለ 5-ዘንግ CNC መሥሪያ ማሽን በኢንቨስትመንት ላይ የተሻለውን ትርፍ ያስገኛል። ባለ 12-ዘንግ ካሜራ የሌለው ማሽን የፀደይ ጂኦሜትሪ በጣም ውስብስብ ከሆነ - ለምሳሌ በአንድ እግር ውስጥ ሶስት ወይም ከዚያ በላይ መታጠፊያዎች ያሉት ምንጮች - ወይም የማዕዘን መቻቻል ከ ± 2 ዲግሪ ሲበልጥ።
የ CNC torsion spring ማሽኖች ትክክለኛ ኤሌክትሮሜካኒካል ስርዓቶች ናቸው. መደበኛ ጥገና የመለኪያ ወጥነት እና የመሳሪያውን ህይወት በቀጥታ ይነካል. በሶስት ድግግሞሽ ደረጃዎች ላይ የተመሰረተ ተግባራዊ ማዕቀፍ እዚህ አለ.
ቶርሽንያል ምንጭ የማሽከርከር ኃይልን ያቀርባል፣ ቶርኬ ይባላል። በበር መዝጊያዎች ውስጥ የመመለሻ እንቅስቃሴዎችን ያንቀሳቅሳል፣ በክላች ስልቶች ውስጥ ያለውን ተሳትፎ ይቆጣጠራል፣ እና በተወሰነ ግፊት ውስጥ የመቀየሪያ እውቂያዎችን ይይዛል። የመልሶ ማቋቋም ጊዜን ለመፍጠር የማዕዘን አቅጣጫ ማዞርን የሚፈልግ ማንኛውም ዘዴ የቶርሽን ምንጭን መጠቀም ይችላል።
የቶርሽን ምንጮች የሚመረቱት በ CNC ስፕሪንግ ማሽነሪዎች ወይም ካሜራ አልባ ስፕሪንግ ማሽኖች ላይ ነው። ማሽኑ ቀጥ ያለ ሮለቶችን በመጠቀም ሽቦውን ይመገባል፣ በማንደሩ ዙሪያ ወይም በሰርቮ በሚነዱ ኩዊሎች ይጠምቃል እና ከዚያ እግሮቹን ወደሚፈለገው የማዕዘን ቦታ ያጎርባል። ለዝርዝር የስራ መርሆዎች, ጽሑፋችንን ይጎብኙ የቶርሽን ስፕሪንግ ማሽን የስራ መርሆዎች .
የሙዚቃ ሽቦ ለትንንሽ ትክክለኛ ምንጮች ምርጥ ምርጫ ነው ምክንያቱም ከፍተኛ የመሸከም አቅምን ይሰጣል። አይዝጌ ብረት 304 የዝገት መቋቋም የመጫን አቅም ሲጨምር ይመረጣል. ለኢንዱስትሪ ቶርሽን ምንጮች መጠነኛ የዋጋ ገደቦች 65Mn የስፕሪንግ ብረት ጥሩ አፈጻጸም ያለው እና በነባር የመፈሪያ መሳሪያዎች ውስጥ በሰፊው ይደገፋል።
በንድፈ ሀሳብ፣ በቂ መጥረቢያ ያለው ካሜራ አልባ ማሽን መጭመቂያ፣ መጎተት፣ ማራዘሚያ እና የሽቦ መታጠፊያ ምርቶችን ሊፈጥር ይችላል። በተግባር, የምርት ቅልጥፍና እና የመሳሪያ ጂኦሜትሪ ይህንን ተለዋዋጭነት ይገድባል. ለ torsion spring እግር ምስረታ የተመቻቸ ማሽን ደረጃውን የጠበቀ የመጭመቂያ ምንጮችን ሊያመርት ይችላል፣ ነገር ግን በረጅም ጊዜ የምርት ሩጫዎች ላይ ከተወሰነው የመጠምጠሚያ ማሽን ምርታማነት ጋር አይዛመድም።
የቶርሺን ስፕሪንግ ማምረቻ በጂኦሜትሪ ውስብስብነት፣ በማዕዘን ትክክለኛነት እና በምርት ዋጋ መካከል የሚደረግ ግብይት ነው። ለቀላል ምንጮች ከፍተኛ መጠን ያለው ባህላዊ ካም ማሽን ሊሠራ የሚችል ሆኖ ይቆያል። ለድብልቅ-ባች፣ ውስብስብ የቶርሽን ምንጮች የፈረቃ-በኋላ-ፈረቃ ወጥነት የሚያስፈልጋቸው፣ የCNC ካሜራ-አልባ መሥሪያ ማሽን ትክክለኛው ምርጫ ነው።
በጣም አስፈላጊው የግዢ ውሳኔ የመጥረቢያ ብዛት ሳይሆን በማሽን አቅም እና በምርትዎ ካርታ መካከል ያለው መጣጣም ነው። ትክክለኛ የቶርሽን ምንጮች በካታሎግዎ ውስጥ ትልቅ ድርሻ እየሆኑ ከሆነ፣ ባለ 5-ዘንግ ወይም ባለ 12-ዘንግ CNC መሥራች ማሽን በተቀነሰ የለውጥ ጊዜ እና ዝቅተኛ የቁራጭ ተመኖች ወጪውን በፍጥነት ያገግማል።
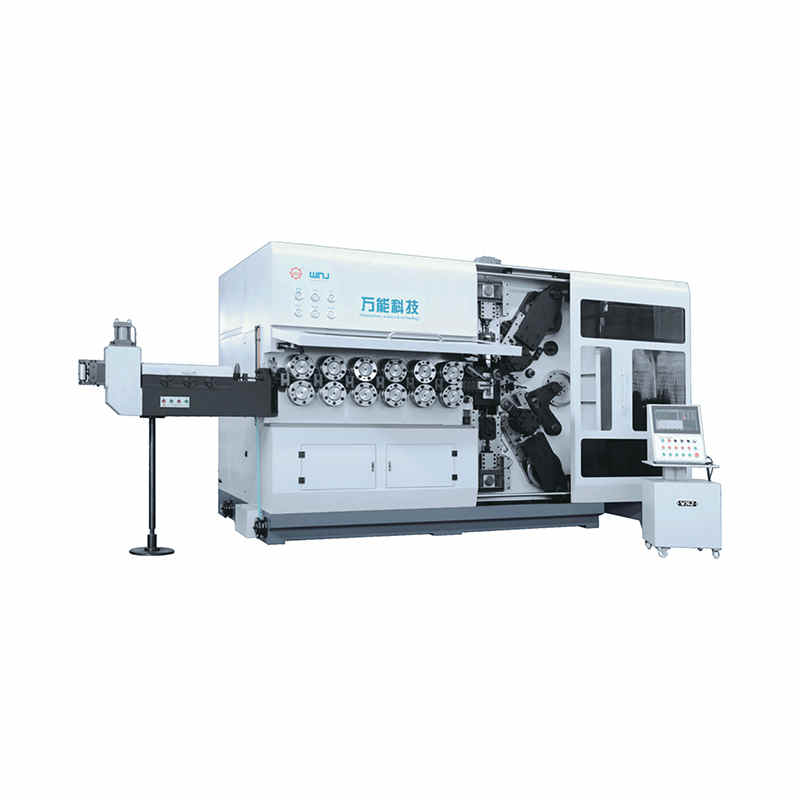
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ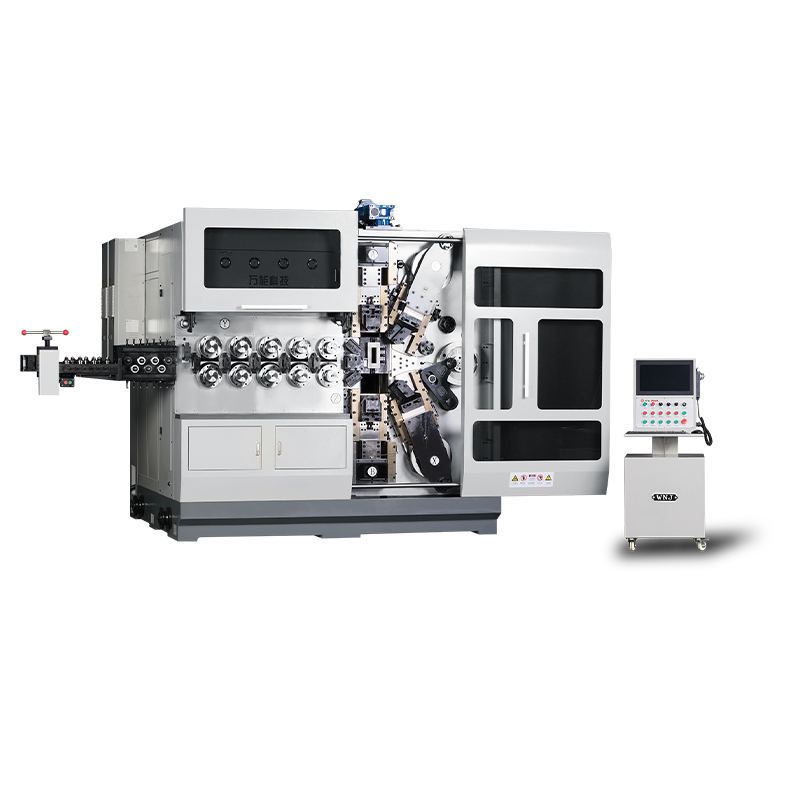
Tk12120 Tk-12120 12AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱ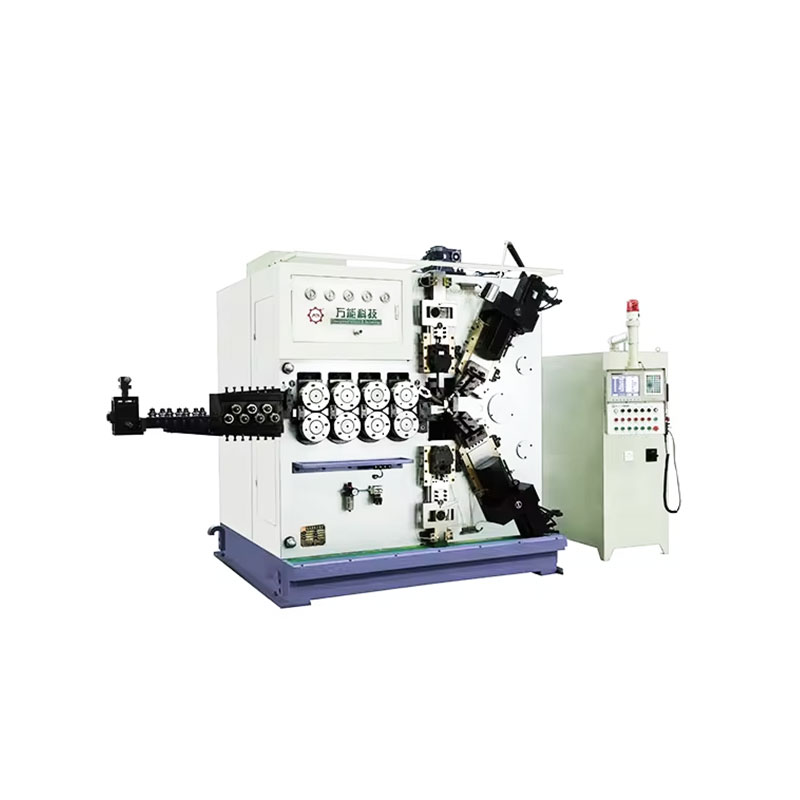
Tk-6160 Tk-6160 CNC ስፕሪንግ ማሸጊያ ማሽን ...
ዝርዝር ይመልከቱ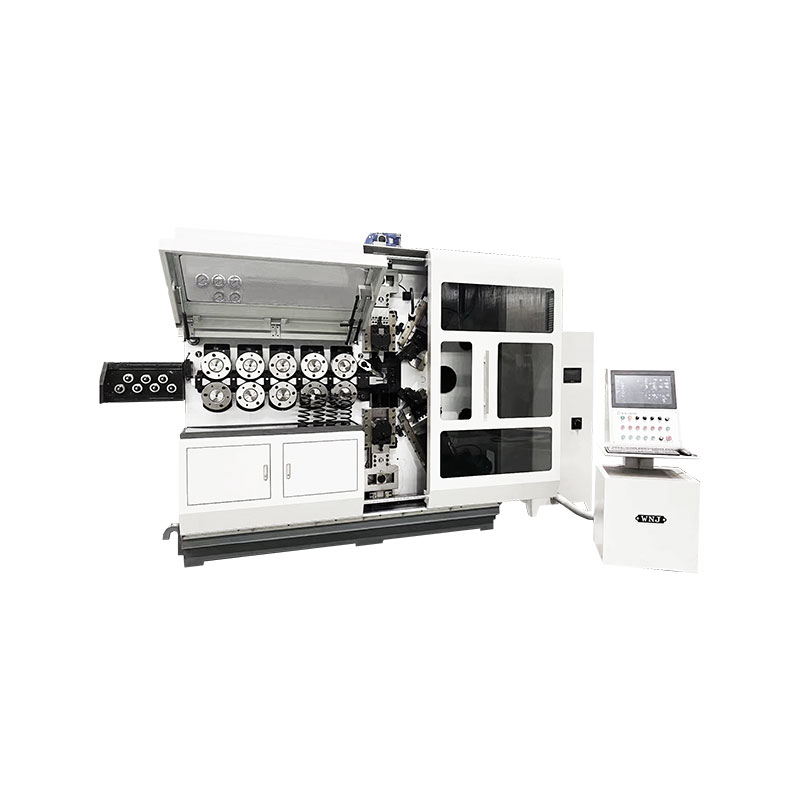
Tk-6120 Tk-6120 CNC SLating Mounging ማሽን ...
ዝርዝር ይመልከቱ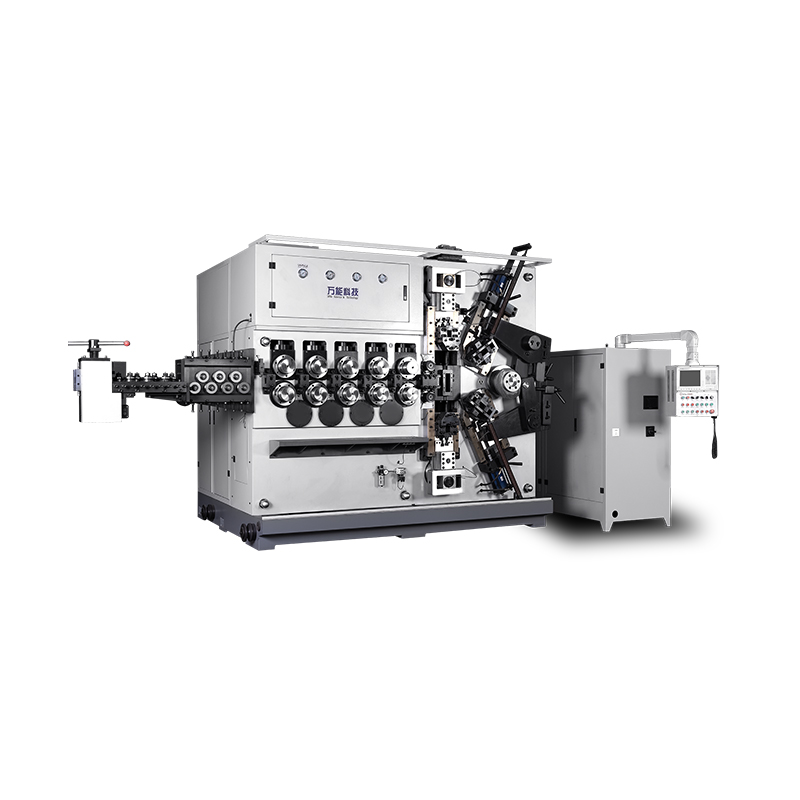
Tk-5200 Tk-5200 5 5AXES CNC Sond Side Clool Mind ...
ዝርዝር ይመልከቱ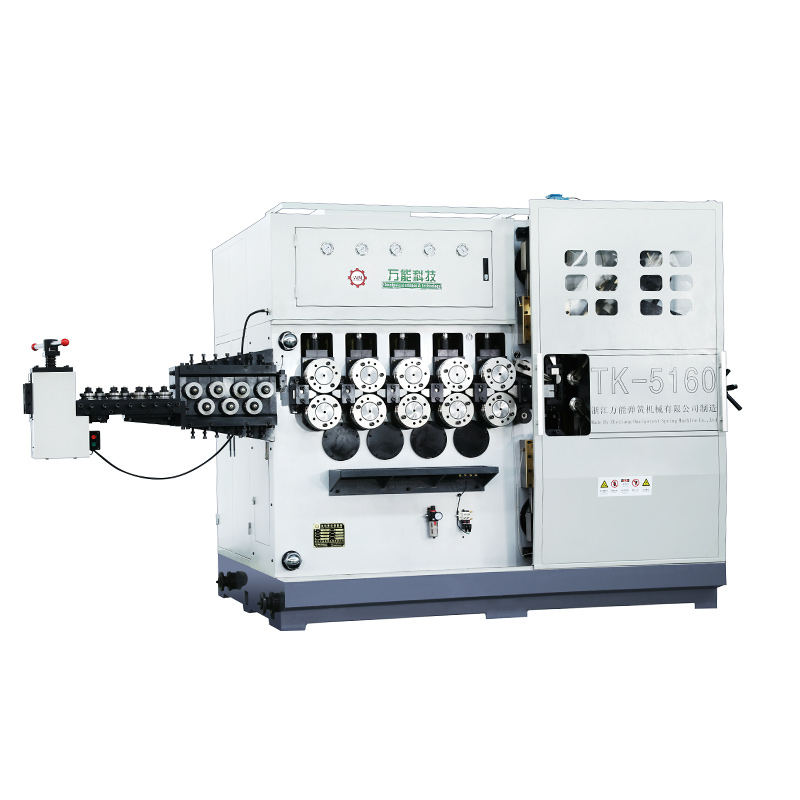
Tk -1560 Tk -1560 5Axes Cnc ስፕሪንግ ክሊድ ማሽን ...
ዝርዝር ይመልከቱ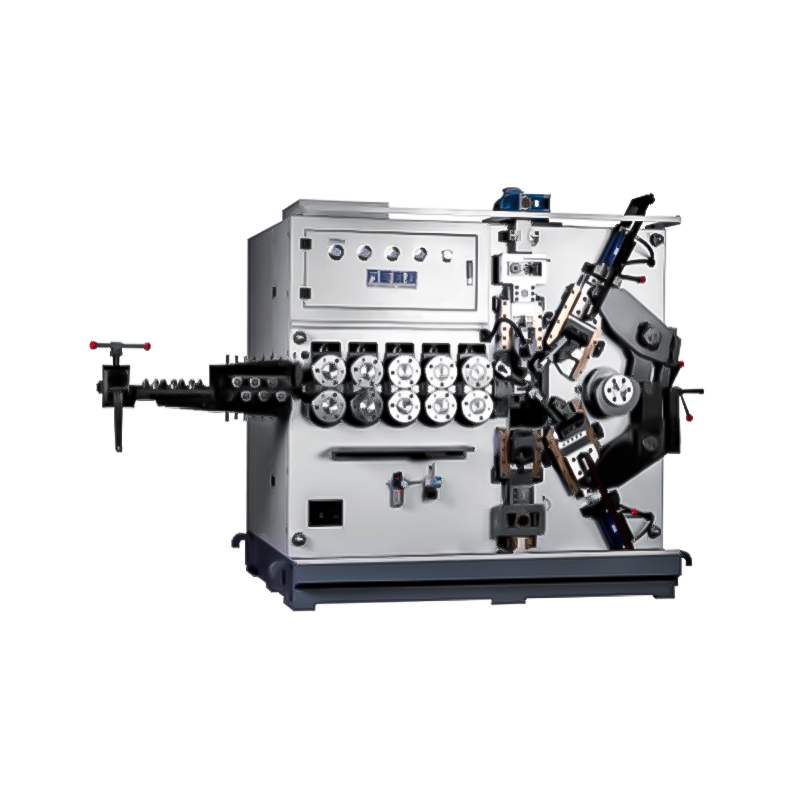
Tk -10020 Tk -100220 5AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱየሞባይል QR ኮድ
 ቋንቋ