ሄሊካል ስፕሪንግ ሜካኒካል ሃይልን የሚያከማች እና የሚለቀቅበት ቀጣይነት ባለው ጠመዝማዛ ውስጥ የሚገኝ የሽቦ ቁስል ነው። ሲጨምቁት፣ ሲዘረጉ ወይም ሲጠመዝዙ፣ ፀደይ ይገለበጥና ሃይልን ያከማቻል። ውጫዊው ኃይል ሲወገድ ወደ መጀመሪያው ቅርጽ ይመለሳል. ይህ ቀላል ነገር ግን ኃይለኛ ዘዴ ሄሊካል ምንጮች በሁሉም ነገር ውስጥ ከመኪና እገዳዎች እስከ ስማርትፎንዎ ላይ እስከ ጥቃቅን ቁልፎች ድረስ የሚታዩበት ምክንያት ነው።
"ሄሊካል" የሚለው ቃል የኮይል ጂኦሜትሪ እራሱን ይገልጻል. ያ ጠመዝማዛ ቅርጽ በሽቦው ሙሉ ርዝመት ላይ ጭንቀትን ያሰራጫል, ይህ ማለት በአንጻራዊ ሁኔታ ቀጭን ሽቦ እንኳ ከፍተኛ ጭነት ሊደግፍ ይችላል. በ 2 ሚሜ ሽቦ ዲያሜትር እና 25 ሚሜ ውጫዊ ዲያሜትር ያለው የተለመደ የመጭመቂያ ምንጭ ከወሰዱ ፣ በቋሚነት ሳይበላሽ በመቶዎች የሚቆጠሩ የኒውተን ኃይልን በቀላሉ ማስተናገድ ይችላል። ይህ ቅልጥፍና ነው የሄሊካል ዲዛይን በዘመናዊ ምህንድስና ከ 150 ዓመታት በላይ በሰፊው ጥቅም ላይ የዋለው የፀደይ ቅርጸት ሆኖ የቆየው።
ለአምራቾች, ተግባራዊው አንድምታ ቀጥተኛ ነው-ሽቦውን በነፋስ የሚያደርጉበት መንገድ የፀደይ ባህሪን ይወስናል. የፒች፣ የጥቅል ብዛት፣ የሽቦ ዲያሜትር እና የፍጻሜ ውቅር ሁሉም ፀደይ በመስክ ላይ እንዴት እንደሚሰራ በቀጥታ ይነካል። በምርት ጊዜ እነዚያን መለኪያዎች በትክክል ማግኘቱ በፀደይ ማሽኑ ትክክለኛነት ላይ የተመሠረተ ነው።
የታችኛው መስመር፡- ሄሊካል ስፕሪንግ ሜካኒካል ሃይልን ወደ መለጠጥ እና ወደ ኋላ ይለውጣል፣ እና የዚያ ልወጣ ጥራት የሚገለጸው በምን ያህል በትክክል እንደተመረተ ነው።የማምረቻ ማሽን ከመምረጥዎ በፊት ምን አይነት ሄሊካል ስፕሪንግ እንደሚያመርቱ በግልፅ መረዳት አለብዎት። ሦስቱ ዋና ምድቦች እያንዳንዳቸው የተለያዩ መሣሪያዎችን ፣ ማዋቀር እና የማሽን ችሎታዎችን ይፈልጋሉ።
የመጭመቂያ ምንጮች የአክሲያል መጭመቂያ ኃይልን ይቋቋማሉ። ጠመዝማዛዎቹ በመካከላቸው የአየር ክፍተቶች ተዘርግተዋል ስለዚህ ፀደይ ሲጫኑ ሊያጥር ይችላል. የበልግ ገበያውን ትልቁን ክፍል የሚወክሉ ሲሆን በሲኤንሲ ኮይል ሰሪዎች በከፍተኛ መጠን ይመረታሉ። የተለመዱ አፕሊኬሽኖች የአውቶሞቲቭ ተንጠልጣይ ሲስተሞች፣ የድንጋጤ አምጪዎች፣ የሞተር ቫልቭ ምንጮች፣ የፍራሽ ኮሮች እና የኢንዱስትሪ የሳምባ ምች መሳሪያዎች ያካትታሉ። ነፃ ርዝመት 50 ሚሜ እና የሽቦ ዲያሜትር 2.5 ሚሜ ያለው የመጭመቂያ ምንጭ ጠንካራ ቁመቱ ከመድረሱ በፊት 20 ሚሜን ለመጭመቅ ተዘጋጅቷል ይህም ማለት በጠቅላላው የመቀየሪያ ክልል ውስጥ የመቋቋም ችሎታ ይሰጣል።
የኤክስቴንሽን ምንጮች በተቃራኒ መንገድ ይሠራሉ: የሚጎትት ኃይልን ይቃወማሉ. ጠምዛዛዎቹ በመደበኛነት ምንም የአየር ክፍተት ሳይኖር በጥብቅ ይጎዳሉ, እና ፀደይ ሲጫኑ ይዘልቃል. ጫፎቹ አብዛኛውን ጊዜ ለመያያዝ መንጠቆዎች፣ ዑደቶች ወይም ክር ማስገቢያዎች አሏቸው። የኤክስቴንሽን ምንጮች በትራምፖላይን ፣የጋራዥ በር ስልቶች ፣የህፃን ጋሪዎች እና የእቃ ማጓጓዣ ቀበቶዎች ውጥረት የሚፈጥሩ ስርዓቶች ላይ ይታያሉ። ሽቦው በአክሲያል ውጥረት ውስጥ ስለሆነ የጫፍ መንጠቆው አለመሳካቱ የተለመደ አሳሳቢ ጉዳይ ነው, ለዚህም ነው ትክክለኛ የመፍጠር መሳሪያዎች በመጠምዘዝ ሂደት ውስጥ አስፈላጊ የሆነው.
የቶርሽን ስፕሪንግ የማሽከርከር ጉልበትን ይቋቋማል። ጫፎቹ ተቀምጠዋል ስለዚህም እርስ በእርሳቸው በሚሽከረከሩ አካላት ላይ ሊጣበቁ ይችላሉ. የቶርሽን ምንጮች በተጠማዘዘ ጊዜ ኃይልን ያከማቻሉ እና እንደ ማዞሪያ ኃይል ይለቃሉ። በልብስ ፒኖች፣ የመዳፊት ወጥመዶች፣ የሰዓት ስልቶች፣ በተሽከርካሪዎች ውስጥ ብሬኪንግ ሲስተም እና የኤሌክትሪክ መቀየሪያዎች ላይ አስፈላጊ ናቸው። የ torsion springs የንድፍ መለኪያዎች የእግር ርዝመት እና አንግልን ያካትታሉ፣ ይህም በተለምዶ የ CNC ስፕሪንግ መሥራች ማሽን ባለብዙ ዘንግ መቆጣጠሪያ በትክክል ለማምረት ይፈልጋል።
ለሄሊካል ስፕሪንግ የማምረት ሂደት በጣም የሚወሰን ነው. እያንዳንዱ ክዋኔ በቅደም ተከተል መከናወን አለበት, እና በአንድ ደረጃ ላይ ያለ ማንኛውም ልዩነት የፀደይ ጥራትን በቀጥታ ይነካል. በፀደይ ማምረቻ ፋብሪካ ውስጥ ምን እንደሚፈጠር ተግባራዊ ደረጃ-በ-ደረጃ እይታ ከዚህ በታች አለ።
ጥሬው ሽቦው ከስፖሉ የመጣ ሲሆን በቀጥታ በማስተካከል ዘዴ ይመገባል. የሽቦው አመጋገብ ስርዓት አንድ አይነት ውጥረትን መጠበቅ አለበት. ሽቦው በተንሸራታች ወይም ባልተመጣጠነ መጎተት ከተመገበ ፣ የውጤቱ ድምጽ ወጥነት የለውም ፣ ይህ ደግሞ የፀደይ ፍጥነትን ይለውጣል። በጥሩ ሁኔታ የተስተካከለ የሽቦ መመገቢያ ክፍል ሽቦው በተመጣጣኝ ፍጥነት እና ኃይል ወደ መፈጠር ቦታ መግባቱን ያረጋግጣል.
ይህ የሂደቱ ልብ ነው። በሲኤንሲ የፀደይ መጠምጠሚያ ማሽን ውስጥ ሽቦው በማንደሩ ዙሪያ ይመራል ወይም በቀጥታ በ servo-drivens የተቀረጸ ነው። ጫፉ የሚዘጋጀው ከሽቦ ምግብ ጋር በተዛመደ በሚፈጥሩት መሳሪያዎች የአክሲያል እንቅስቃሴ ነው። ለተወሳሰቡ የስፕሪንግ ጂኦሜትሪዎች፣ ባለብዙ ዘንግ መሥሪያ ማሽን በአንድ ጊዜ በርካታ የሰርቮ እንቅስቃሴዎችን ያስተባብራል። የማሽኑ ዘንግ ቆጠራ የምርት ወሰንዎን የሚወስነው እዚህ ላይ ነው።
 CNC ስፕሪንግ ኮይል ማሽን ከብዙ-ዘንግ አማራጮች ጋር ይህ የማሽን ተከታታይ የሽቦ ዲያሜትሮችን ከ 0.3 እስከ 8.0 ሚሜ ያካሂዳል እና ለተለያዩ የፀደይ ቅርጾች ብዙ መጥረቢያዎችን ይደግፋል። ትክክለኛ መጠምጠም እና ተከታታይ የሙቀት ሕክምና አፈጻጸም ለሚፈልግ ለማምረት ተስማሚ። ምርትን ይመልከቱ →
ከጥቅል በኋላ አብዛኛዎቹ ምንጮች ሙቀት መታከም አለባቸው ውስጣዊ ጭንቀቶችን ለማስወገድ እና አስፈላጊውን የሜካኒካል ባህሪያትን ለማግኘት. ለካርቦን ብረት ምንጮች በ 850 ዲግሪ ሴንቲግሬድ አካባቢ ኦስቲንታይት ማድረግ ከዚያም ዘይት ማጥፋት እና በ 350 ° ሴ እስከ 450 ° ሴ የሙቀት መጠን መጨመር መደበኛ ነው. የሚቀጣጠለው ምድጃ የፀደይቱን የሙቀት መጠን ለትክክለኛው ጊዜ ይይዛል. ተገቢ ያልሆነ የሙቀት ሕክምና መሰባበር፣ ያለጊዜው ድካም ሽንፈት ወይም ወጥነት የለሽ ጥንካሬን ያስከትላል።
የጨመቁ ምንጮች ጠፍጣፋ, ትይዩ ጫፎች ያስፈልጋቸዋል. የፀደይ መፍጫ ማሽኖች የመጨረሻውን ንጣፎችን ለመፍጠር ቁሳቁሱን ያስወግዳሉ. ለከፍተኛ ትክክለኛነት ጸደይ, የጠፍጣፋነት መቻቻል ከ 0.05 ሚሊ ሜትር ጋር ሲነፃፀር ዝቅተኛ ሊሆን ይችላል. የመፍጨት ሂደቱም ትክክለኛ የነጻ ርዝመት ያገኛል. ትክክለኛ የመፍጨት ማሽን ከሌለ ፀደይ በስብሰባ ላይ በትክክል ላይቀመጥ ይችላል።
የመጨረሻ ክዋኔዎች የድካም ህይወትን ለማሻሻል በጥይት መቧጠጥ፣ የዝገት መቋቋም ሽፋን እና ዝርዝር ሁኔታዎችን ለማረጋገጥ የመጠን ቁጥጥርን ያካትታሉ። እያንዳንዱ ምንጭ ለነጻ ርዝመት፣ የውጪ ዲያሜትር፣ የፀደይ መጠን እና የገጽታ ጥራት ሊመረመር ይችላል።
ቁሳቁስ የእያንዳንዱ የፀደይ መሠረት ነው. ትክክለኛው የቁሳቁስ ምርጫ የሚወሰነው በአሠራሩ አካባቢ, የጭነት ሁኔታዎች, የሚጠበቀው ዑደት ህይወት እና የዋጋ ገደቦች ላይ ነው. ከታች ያለው ሰንጠረዥ በሄሊካል ስፕሪንግ ምርት ውስጥ በብዛት ጥቅም ላይ የሚውሉትን ቁሳቁሶች ያወዳድራል.
| ቁሳቁስ | የመለጠጥ ጥንካሬ | ከፍተኛ የአገልግሎት ሙቀት | የዝገት መቋቋም | ዋና መተግበሪያዎች |
|---|---|---|---|---|
| 65Mn የካርቦን ብረት | 980-1080 MPa | 120 ° ሴ | ዝቅተኛ | አጠቃላይ ዓላማ የኢንዱስትሪ ምንጮች |
| 60Si2Mn የሲሊኮን ብረት | 1275-1375 MPa | 200 ° ሴ | ዝቅተኛ | ከባድ ተረኛ አውቶሞቲቭ እገዳ ምንጮች |
| 304 የማይዝግ | 515-675 MPa | 300 ° ሴ | ከፍተኛ | የሕክምና መሳሪያዎች, የምግብ ማቀነባበሪያ, የውጭ መሳሪያዎች |
| 316 ሊ የማይዝግ | 485-620 MPa | 350 ° ሴ | በጣም ከፍተኛ | የኬሚካል ማቀነባበሪያ, የባህር ውስጥ, ፋርማሲዩቲካል |
| 17-7PH የዝናብ ማጠንከሪያ | 1650-1900 MPa | 400 ° ሴ | ከፍተኛ | የኤሮስፔስ ክፍሎች፣ ከፍተኛ አፈጻጸም ያላቸው ማሽኖች |
| ፎስፈረስ ነሐስ | 510-650 MPa | 100 ° ሴ | መካከለኛ | የኤሌክትሪክ እውቂያዎች, ማገናኛዎች, ማብሪያዎች |
ከአምራች አንፃር፣ ቁሱ ይበልጥ እየጠነከረ በሄደ ቁጥር ለጠመዝማዛ ማሽንዎ የበለጠ ፈተና ይሆናል። እንደ 17-7PH ያሉ ከፍተኛ-የመጠንጠን ቁሶች የበለጠ የመፍጠር ኃይል እና የበለጠ ጠንካራ የማሽን ክፍሎችን ይፈልጋሉ። ከኤኮቲክ ውህዶች ጋር ለመስራት ካቀዱ በቂ የሰርቮ ማሽከርከር እና ጠንካራ መሳሪያ ያለው ማሽን ይምረጡ።
እያንዳንዱ ጸደይ በስድስት ዋና መለኪያዎች ይገለጻል. ምንጭ እየነደፉም ሆነ ለማምረት ማሽን እያዋቀሩ እንደሆነ እነዚህን መረዳት ወሳኝ ነው። ከእነዚህ ውስጥ አንዱ ሲቀየር፣ ሌሎች ንብረቶችም ይለዋወጣሉ።
የሽቦ ዲያሜትር (መ)
የሽቦው ውፍረት. የሽቦውን ዲያሜትር በእጥፍ ማሳደግ የፀደይ መጠኑን በ 16 እጥፍ ይጨምራል ምክንያቱም የፍጥነት እኩልታ በ d^4 ላይ የተመሰረተ ነው. በሽቦ ዲያሜትር ውስጥ ያሉ ትናንሽ ለውጦች በኃይል ውስጥ ትልቅ ለውጦችን ያስከትላሉ.
አማካኝ የኮይል ዲያሜትር (ዲ)
የመጠምዘዣው አማካይ ዲያሜትር. የፀደይ ፍጥነቱ ከD^3 ጋር የተገላቢጦሽ ነው፣ ስለዚህ በ10 በመቶ የጨመረው የኮይል ዲያሜትር ግትርነትን በ27 በመቶ ይቀንሳል።
ፒች (ገጽ)
በአጠገብ ጠመዝማዛዎች መካከል ያለው ርቀት. ፒች ነፃ ቦታን እና ከፍተኛውን ማዞር በቀጥታ ይቆጣጠራል። የፀደይ ወቅት ጠንካራ ቁመት ከመድረሱ በፊት አንድ ትልቅ መጠን ብዙ ጉዞዎችን ይፈቅዳል።
የንቁ ጥቅልሎች ብዛት (n)
በጭነት ውስጥ በትክክል የሚገለሉ የኩላሎች ብዛት። ያነሱ ንቁ ጥቅልሎች ጠንካራ ጸደይ ይፈጥራሉ; ይበልጥ ንቁ የሆኑ ጥቅልሎች ለስላሳ ጸደይ ይፈጥራሉ.
ነፃ ርዝመት (L0)
ምንም ጭነት በማይኖርበት ጊዜ የፀደይ ርዝመት. ነፃ ርዝመት በመጠምዘዝ ጊዜ ይዘጋጃል እና በመጠምጠዣዎች ብዛት እና በድምፅ ይጎዳል።
የፀደይ ዋጋ (k)
በእያንዳንዱ የማዞሪያ ክፍል የሚፈለገው ኃይል። የጨመቁ ምንጮች ቀመር k = Gd^4 / (8D ^ 3n) ሲሆን G የቁሱ መቆራረጥ ሞጁል ነው።
ለምርት አካባቢ፣ በጣም ወሳኝ ግንዛቤ ይህ ነው። በሽቦ ዲያሜትር ላይ ያሉ ጥቃቅን ለውጦች በፀደይ ፍጥነት ላይ ጉልህ ለውጦችን ያስከትላሉ. የ ± 0.02 ሚሜ ልዩነት ያለው ቁሳቁስ የሚያቀርብ የሽቦ አቅራቢ የፀደይ መጠን በ15 በመቶ ገደማ እንዲለዋወጥ ሊያደርግ ይችላል። ለዚህም ነው ትክክለኛ የሽቦ መለኪያ እና ተቀባይነት ማረጋገጫዎች አስገዳጅ የሆኑት.
የመረጡት ማሽን ዛሬ ምን ምንጮችን ማምረት እንደሚችሉ ብቻ ሳይሆን ለወደፊቱ ምን አይነት ትዕዛዞችን እንደሚቀበሉ ይወስናል. ሊታሰብባቸው የሚገቡ ሦስት ዋና ዋና የማሽን ዓይነቶች አሉ እና እያንዳንዳቸው የተለየ የምርት መገለጫ ያገለግላሉ።
እነዚህ ከፍተኛ መጠን ያለው የጨመቁ የፀደይ ምርት የስራ ፈረሶች ናቸው. እነሱ በከፍተኛ ፍጥነት ይሰራሉ እና በተለምዶ ከ 3 እስከ 7 መጥረቢያዎች የተዋቀሩ ናቸው። ንግድዎ በከፍተኛ መጠን በመደበኛ መጭመቂያ ምንጮች ላይ የሚያተኩር ከሆነ፣ አውቶማቲክ ሽቦ መመገብ ያለው የወሰነ መጠምጠሚያ ማሽን በፀደይ ወቅት ምርጡን ዋጋ ይሰጣል። በዘመናዊ ማሽኖች ላይ የማምረት ፍጥነት እንደ ፀደይ መጠን በደቂቃ ከ150 ጥቅልሎች ሊበልጥ ይችላል።
ብዙ የመፈጠሪያ መሳሪያዎችን ለማንቀሳቀስ ራሱን የቻለ ዘንጎች ስለሚጠቀም መሥራች ማሽን የበለጠ ሁለገብነት ይሰጣል። ባለ 5-ዘንግ መሥሪያ ማሽን ያለ ሰፊ ድጋሚ መሣሪያ በመጭመቅ፣ በቶርሽን እና በኤክስቴንሽን ምንጮች መካከል መቀያየር ይችላል። በመካከለኛ ሩጫዎች እና የምርት ድብልቅ በሚለያይበት ጊዜ ይበልጣል. የእንቅስቃሴው ሰፊው ክልል ተለዋዋጭ የፒች ምንጮችን, ደረጃውን የጠበቁ ምንጮችን እና ምንጮችን ልዩ የመጨረሻ ውቅሮች እንዲፈጥሩ ያስችልዎታል.
 ሁለገብ የ CNC ስፕሪንግ ማሽን ለ ውስብስብ ቅርጾች ራሱን ችሎ በሚቆጣጠረው ዘንጎች፣ ይህ ቀጣሪ ማሽን ሰፊ ድጋሚ መሳሪያ ሳይደረግበት የተለያዩ የፀደይ አይነቶችን ያስተናግዳል። የመተጣጠፍ ችሎታው መካከለኛ ሩጫዎችን እና ተለዋዋጭ ቃን ወይም ልዩ የመጨረሻ ውቅሮችን ያሟላል። ምርትን ይመልከቱ →
ካሜራ አልባ ማሽኖች ከመካኒካል ካሜራዎች ይልቅ በሰርቮ የሚነዱ ቢላዎችን ይጠቀማሉ። ለመፈጠር ወይም ለማስተካከል ምንም አካላዊ የካም መገለጫዎች ስለሌለ የማዋቀሩ ጊዜ በጣም አጭር ነው። ለአነስተኛ-ባች ምርት እና ለተደጋጋሚ ለውጦች, ካሜራ-አልባ ማሽኖች ከፍተኛ ጊዜ ይቆጥባሉ. በተለይም በተለመደው ካሜራዎች ለመድረስ አስቸጋሪ ለሆኑ ውስብስብ የሽቦ ቅርጾች እና የፀደይ ጂኦሜትሪዎች ጥሩ ናቸው.
ማሽኖችን ሲገመግሙ በመጀመሪያ የመጥረቢያውን ብዛት ግምት ውስጥ ያስገቡ. እያንዳንዱ ዘንግ ራሱን የቻለ ቁጥጥር የሚደረግበት servo ሞተር ነው። ባለ 3-ዘንግ ማሽን መሰረታዊ የመጨመቂያ ምንጮችን ማምረት ይችላል. ባለ 5-ዘንግ ማሽን አብዛኛዎቹን መደበኛ የፀደይ ዓይነቶች ይሸፍናል. ባለ 10 ዘንግ ማሽን ለተወሳሰበ የሽቦ መታጠፍ እና በጣም ውስብስብ ጂኦሜትሪዎች ከፍተኛውን ተለዋዋጭነት ይሰጣል። ደንበኞችዎ ሰፋ ያሉ የተለያዩ የፀደይ መመዘኛዎች ይዘው ሲመለሱ እነዚህ የችሎታ ልዩነቶች አስፈላጊ ናቸው።
ወደ ማሽን ከመግባትዎ በፊት ዋናውን የመሳሪያውን የአምራች አገልግሎት መዝገብ እና የመለዋወጫ አቅርቦትን ይከልሱ። ከፋብሪካው ወጥ የሆነ የጥራት ቁጥጥር ያለው በጥሩ ሁኔታ የተሠራ ማሽን ማዋቀሩን ረዘም ላለ ጊዜ ይይዛል። ለአዲስ የስፕሪንግ ማሽን በገበያ ላይ ከሆኑ, ዝርዝር መመሪያውን ከመመርመር የተሻለ መነሻ ነጥብ የለም ጥሩ የስፕሪንግ ማሽን እንዴት እንደሚገዛ ስምምነት ከማድረግዎ በፊት.
ትክክለኛ ምርጫ ደንብ
ከፍተኛ መጠን, ቀላል ምንጮች: መጠምጠሚያ ማሽን. የተቀላቀሉ ምርቶች፣ መካከለኛ ሩጫዎች፡ 5 መጥረቢያ ወይም ከዚያ በላይ ያለው ማሽን ፈጠርን። ትናንሽ ዕጣዎች, ከፍተኛ ዓይነት: ካሜራ የሌለው ማሽን. ውሳኔዎ ዛሬ ባለዎት ስራ ብቻ ሳይሆን ከአንድ አመት በኋላ በሚጠብቁት የትዕዛዝ መገለጫ መመራት አለበት።
የፀደይ ጥራት ውድቀቶች ውድቅ የሆኑ ስብስቦችን, የምርት ጊዜን ማጣት እና የደንበኛ ግንኙነቶችን ይጎዳሉ. በጣም የተለመዱት የጥራት ጉዳዮች ከሶስት ምንጮች ይመጣሉ: የቁሳቁስ ልዩነት, የማሽን የተሳሳተ አቀማመጥ እና የማይጣጣሙ የሙቀት ሕክምና.
ያተኮረ የጥራት ፍተሻ አሰራር እነዚህን ቀደም ብሎ ይይዛቸዋል። በትንሹ፣ እያንዳንዱ ባች ለነጻ ርዝመት፣ ውጫዊ ዲያሜትር እና የፀደይ መጠን በናሙናነት መረጋገጥ አለበት። ወሳኝ መተግበሪያን በሚያሄዱበት ጊዜ፣ የነጻ ርዝመት እና የመቻቻል ልኬት መቶ በመቶ ፍተሻን ያስቡ።
አሁን ባለው የፀደይ ስራዎ ላይ የጥራት ችግሮች እያጋጠሙዎት ከሆነ፣ ብዙዎቹ ከማሽኑ ይልቅ ወደ ማሽን ማዋቀር ይመለሳሉ። በፀደይ ማሽን አጠቃቀም ላይ የተለመዱ አለመግባባቶችን መረዳት የውጤት እና የጥራት ደረጃን በጸጥታ የሚሸረሽሩ ጉዳዮችን ለመለየት እና ለማስተካከል ሊረዳዎት ይችላል።
የማሽከርከር መርህ፡- በሽቦ፣ በመሳሪያ እና በሙቀት ህክምና ውስጥ ያለው ወጥነት ከሩጫ በኋላ የሚሄዱ መስፈርቶችን የሚያሟሉ ምንጮችን ይፈጥራል።
ሄሊካል ምንጮች በሁሉም ቦታ ይገኛሉ. የእያንዳንዱን ኢንዱስትሪ ልዩ ፍላጎቶች መረዳት የማምረት አቅምዎን በትክክል ለማስቀመጥ ይረዳዎታል።
የአውቶሞቲቭ ሴክተር እስካሁን ትልቁ የሄሊካል ምንጮች ተጠቃሚ ነው። ነጠላ የመንገደኞች ተሽከርካሪ ከ25 እስከ 40 ምንጮችን ሊይዝ ይችላል፣ ይህም የእገዳ ምንጮችን፣ የቫልቭ ምንጮችን፣ የክላች ምንጮችን እና የብሬክ መልቀቂያ ምንጮችን ጨምሮ። ተንጠልጣይ ምንጮች ብዙ ጊዜ እንደ 60Si2Mn ያሉ የሲሊኮን-ስቲል ሽቦን ይጠቀማሉ ምክንያቱም ከፍተኛ ጥንካሬ እና እጅግ በጣም ጥሩ የድካም መቋቋም። መቻቻዎቹ የሚጠይቁ ናቸው፡ የቫልቭ ምንጮች በአንድ ባች ውስጥ ከ5 በመቶ በታች የሆነ የመጫኛ ልዩነት ሊያስፈልጋቸው ይችላል።
የሕክምና መሳሪያዎች ከፍተኛውን አስተማማኝነት እና ንጽሕናን ይጠይቃሉ. በቀዶ ጥገና መሳሪያዎች፣ ኢንፍሉሽን ፓምፖች እና ኦርቶፔዲክ ማስተከል የሚያገለግሉ ምንጮች ብዙ ጊዜ የሚሠሩት ከ316L አይዝጌ ብረት ነው። ዜሮ የገጽታ ብክለት ሊኖራቸው እና በጣም ትንሽ የመጠን መቻቻልን ማሟላት አለባቸው። በተንቀሳቃሽ የኢንሱሊን ፓምፕ ውስጥ ጥቅም ላይ የሚውለው ምንጭ 0.3 ሚሜ ብቻ የሆነ የሽቦ ዲያሜትር ሊኖረው ይችላል, ይህም ጥሩ ሽቦን በትክክል ለመያዝ የሚያስችል ማሽን ያስፈልገዋል.
የኤሮስፔስ ምንጮች በጣም አስቸጋሪ በሆኑ ሁኔታዎች ውስጥ ይሰራሉ. ከ -50°C እስከ 150°C ድረስ ወጥነት ያለው አፈጻጸምን መጠበቅ እና ከፍተኛ ንዝረትን መቋቋም አለባቸው። እንደ 17-7PH የዝናብ ማጠንከሪያ አይዝጌ ቁሳቁሶች የተለመዱ ናቸው። በበረራ-ወሳኝ ስርዓቶች ውስጥ ጥቅም ላይ የሚውለው እያንዳንዱ የፀደይ ወቅት ብዙውን ጊዜ ከመሰብሰቡ በፊት በበርካታ ቦታዎች ላይ ለመጫን ይሞከራል።
በማገናኛዎች እና ማብሪያ / ማጥፊያዎች ውስጥ የግንኙን ግፊት ለመጠበቅ ትንንሽ የቶርሽን ምንጮች ጥቅም ላይ ይውላሉ። ፎስፎር ነሐስ ጥሩ የመተጣጠፍ ችሎታ እና የዝገት መከላከያ ስለሚሰጥ እዚህ የተለመደ ነው. እነዚህ ምንጮች በጣም ትንሽ ናቸው, ብዙውን ጊዜ የሽቦ ዲያሜትሮች ከ 0.5 ሚሊ ሜትር በታች ናቸው, እና በጣም ጥሩ የሆነ ጥሩ የሽቦ አያያዝ ችሎታ ያላቸው ማሽኖች ያስፈልጋቸዋል.
 ትክክለኝነት ባለ 3-ዘንግ ፎርሚንግ ማሽን ለአነስተኛ ምንጮች ለጥሩ ሽቦ አያያዝ የተነደፈ ይህ የ CNC ማሽን በኤሌክትሮኒክስ ውስጥ ጥቅም ላይ የሚውሉ ትናንሽ የቶርሽን ምንጮችን በትክክል መፈጠሩን ያረጋግጣል። ለጠንካራ መቻቻል ከፍተኛ የአክሲል ጥራት እና የተረጋጋ አፈፃፀም ያቀርባል. ምርትን ይመልከቱ →
እያንዳንዱ ኢንዱስትሪ የራሱ የምስክር ወረቀት እና የቁሳቁስ መስፈርቶች አሉት. አዲስ ዘርፍ ከመውሰዳችሁ በፊት ማሽንዎ ከሚያስፈልጉት ቁሳቁሶች ጋር አብሮ መስራት እና የኢንደስትሪውን የተለመደ የመቻቻል ባንድ ማሟላቱን ያረጋግጡ። ለኤሌክትሮኒክስ ኢንዱስትሪ ምንጮችን ካመረቱ, ከፍተኛ የአክሲል ጥራት እና ዝቅተኛ የሙቀት ተንሸራታች ማሽን የግድ አስፈላጊ ነው.
የስፕሪንግ ማሽኖች ትክክለኛ መሳሪያዎች ናቸው. ለአስር አመታት በአስተማማኝ ሁኔታ የሚሰራ ማሽን እና ተደጋጋሚ ጥገና በሚያስፈልገው ማሽን መካከል ያለው ልዩነት ወደ ጥገና ዲሲፕሊን ይመጣል። የምርት መስመርዎን ጤናማ የሚያደርግ ተግባራዊ የጥገና መርሃ ግብር እነሆ።
አንድ ትንሽ ጉዳይ ቀደም ብሎ የተያዘው ለመጠገን ጥቂት ደቂቃዎችን ያስከፍላል። ሳይታወቅ የቀረው ተመሳሳይ ጉዳይ ለብዙ ቀናት መዘጋት እና ውድቅ የሆነ የምንጮች ስብስብን ያስከትላል። የጥገና ሂደትዎ ስልታዊ እና በሰነድ የተደገፈ መሆን አለበት። በአብዛኛዎቹ አጋጣሚዎች ቀላል የሆነ የመሳሪያ ማልበስ እና የማሽን ማስተካከያዎችን ማስቀመጥ ውድቀቶችን ከመከሰታቸው በፊት የሚተነብዩ ንድፎችን ያሳያል።
የፀደይ መጠን ለሄሊካል መጭመቂያ ምንጭ እንዴት ይሰላል?
የፀደይ መጠን k በቀመር k = G *d^4 / (8*D^3*n) በመጠቀም ይሰላል፣ G የሽቦው ቁሳቁስ መቆራረጥ ሞጁል ነው፣ d የሽቦው ዲያሜትር፣ D አማካኝ ጥቅልል ዲያሜትር እና n የንቁ ጥቅልሎች ብዛት ነው። ለካርቦን ስፕሪንግ ብረት የሸረሪት ሞጁል በግምት 79 ጂፒኤ ነው። ይህ ቀመር ኃይል እና ማፈንገጥ እንዴት እንደሚገናኙ በትክክል ይነግርዎታል።
በካም-የሚነዳ ስፕሪንግ ማሽን እና በካሜራ-አልባ ስፕሪንግ ማሽን መካከል ያለው ልዩነት ምንድን ነው?
በካሜራ የሚነዳ ማሽን የመሳሪያ እንቅስቃሴን ለመቆጣጠር በአካል የተቆረጡ የካም መገለጫዎችን ይጠቀማል፣ እና የፀደይ ዲዛይን መቀየር ማለት አዳዲስ ካሜራዎችን መስራት ማለት ነው። ካሜራ አልባ ማሽን መሳሪያዎቹን በቀጥታ ለመቆጣጠር ሰርቮ ሞተሮችን ይጠቀማል ይህም አዳዲስ ካሜራዎችን ከማምረት ይልቅ በሶፍትዌሩ ላይ የመለኪያ ለውጦችን ይፈቅዳል። የካሜራ-አልባ ማሽኖች ለመዘጋጀት በጣም ፈጣን ናቸው እና ለአነስተኛ ስብስቦች ወይም ለተደጋጋሚ የምርት ለውጦች ተስማሚ ናቸው.
የ CNC ስፕሪንግ ማሽን በምርት ጊዜ የፀደይቱን ድምጽ በራስ-ሰር ማስተካከል ይችላል?
አዎ። ዘመናዊ የ CNC ማሽኖች በመጠምጠሚያው ሂደት ውስጥ በእውነተኛ ጊዜ ቃናውን መቆጣጠር ይችላሉ. የማሽኑ ሰርቮ መጥረቢያዎች ተለዋዋጭ የፒች ምንጮችን ለመፍጠር አንጻራዊውን የምግብ ፍጥነት በፕሮግራም ይለውጣሉ። ራስ-ማስተካከያ ባህሪያት በሩጫው ወቅት የፀደይ ልኬቶችን መከታተል እና የዒላማ መቻቻልን ለመጠበቅ ግቤቶችን በራስ-ሰር ማስተካከል ይችላሉ.
በተደጋጋሚ በሚጫኑበት ጊዜ የፀደይ ውድቀት መንስኤው ምንድን ነው?
በጣም የተለመደው ምክንያት ድካም ማጣት ነው. በገጽታ ጉድለት ወይም በጭንቀት ማጎሪያ ነጥብ ላይ ስንጥቅ መጀመር፣ ከዚያም እስከ ውድቀት ድረስ ቀስ በቀስ ስንጥቅ ያድጋል። የተለመዱ አስተዋፅዖ አበርካቾች ከመጠቅለል ላይ ያሉ የገጽታ ጭረቶች፣ በቂ ያልሆነ ሾት መጥራት እና በሚሠራበት ጊዜ ከመጠን በላይ ከፍተኛ ጭንቀት ያካትታሉ። ዲዛይኑ የሥራውን ጫና በአስተማማኝ ሁኔታ የቁሱ የመጨረሻ የመሸከም አቅም መገደብ አለበት።
ለሄሊካል ስፕሪንግ የሽቦውን ዲያሜትር እንዴት መምረጥ እችላለሁ?
የሽቦው ዲያሜትር ምርጫ በሚፈለገው የፀደይ ኃይል, በተፈቀደው ጭንቀት እና ባለው ቦታ ላይ ይወሰናል. እንደ መነሻ፣ በከፍተኛ ጭነት ውስጥ ያለው የመሸርሸር ውጥረት ከ50-60 በመቶው የቁሱ የመጨረሻ የመሸከም አቅም ለስታቲክ አፕሊኬሽኖች እና ዑደታዊ ጭነት ያነሰ መሆን አለበት። መደበኛ የሽቦ መጠን ሠንጠረዦች መስፈርቱን የሚያሟላ በአቅራቢያ የሚገኘውን መለኪያ ለመምረጥ ሊያገለግሉ ይችላሉ።
ለሁሉም የሄሊካል ምንጮች የፀደይ የሙቀት ምድጃ አስፈላጊ ነው?
አብዛኛዎቹ ቀዝቃዛ-የተቀዘቀዙ ምንጮች ከተፈጠሩ በኋላ የሚቀሩ ጭንቀቶችን ለማስወገድ በዝቅተኛ የሙቀት መጠን ሕክምና ይጠቀማሉ። ከጠንካራ ከተሳለው ሽቦ ወይም ከማይዝግ ብረት የተሰሩ ምንጮች ዝቅተኛ ጭንቀት ባለባቸው መተግበሪያዎች ውስጥ ያለ ሙቀት መጠቀም ይችላሉ። ይሁን እንጂ ከፍተኛ ጥንካሬ ያላቸው ምንጮች በተለይም በአውቶሞቲቭ ወይም በኤሮስፔስ ውስጥ ጥቅም ላይ የሚውሉ, ብዙውን ጊዜ የሚፈለገውን ሜካኒካል ባህሪያትን ለማግኘት እና ያለጊዜው ውድቀትን ለመከላከል ቁጥጥር የሚደረግበት የሙቀት ሂደት ያስፈልጋቸዋል.
በ CNC ስፕሪንግ መሥሪያ ማሽን ላይ ምን ያህል መጥረቢያ ያስፈልገኛል?
ለመሠረታዊ የመጨመቂያ ምንጮች, 3 መጥረቢያዎች በቂ ናቸው. ለአብዛኛዎቹ የተለመዱ የፀደይ ዓይነቶች ማራዘሚያ እና ቀላል ቶርሽንን ጨምሮ 5 መጥረቢያዎች በቂ ነፃነት ይሰጡዎታል። የተወሳሰቡ የሽቦ ቅርጾችን ወይም ምንጮችን በተለያየ መጠን ሲያመርቱ፣ 10 መጥረቢያዎች ወይም ከዚያ በላይ ከፍተኛውን ተለዋዋጭነት ይሰጣሉ። የዘንግ ቆጠራው የመሳሪያ መሳሪያዎችን ሳይቀይሩ ማምረት ከሚችሉት ምንጮች ውስብስብነት ጋር በቀጥታ ይዛመዳል.
ከፍተኛ ጥራት ያላቸውን ሄሊካል ምንጮችን ማምረት የስርዓት ፈተና ነው። የቁሳቁስ አቅራቢው፣ ማሽኑ፣ መሳሪያው፣ የሙቀት ሕክምናው ሂደት እና የፍተሻ ፕሮቶኮሎች አብረው መስራት አለባቸው። ማሽኑ ብቸኛው ምክንያት አይደለም, ነገር ግን በፀደይ ጂኦሜትሪ እና በወጥነት ላይ ከፍተኛውን ቁጥጥር እንዲያደርጉ የሚያስችልዎ ምክንያት ነው.
ለንግድዎ ትክክለኛው ማሽን በአምራችነት መጠን፣ በምርት መጠን እና ለማስኬድ ባሰቡት ቁሳቁስ ይወሰናል። የተሰጡ መጠምጠሚያ ማሽኖች በከፍተኛ መጠን እና በቀላል ጂኦሜትሪ የተሻሉ ናቸው። ባለብዙ ዘንግ ማምረቻ ማሽኖች ሰፋ ያሉ ስራዎችን ለመስራት ሁለገብነት ይሰጣሉ። ካሜራ አልባ ማሽኖች ለከፍተኛ ድብልቅ እና አነስተኛ መጠን ያለው ምርት የማዋቀር ጊዜን ይቀንሳል።
ምንም አይነት መንገድ ቢሄዱ፣ በጥገናው መደበኛ ስራ ላይ ኢንቨስት ያድርጉ። በዲሲፕሊን የተስተካከለ የፍተሻ መርሃ ግብር፣ ወጥ የሆነ ቅባት እና ንቁ መሳሪያ መተካት በተቀነሰ ጊዜ እና በበልግ ጥራት ላይ ለራሳቸው ይከፍላሉ። የፀደይ ኢንዱስትሪ በቋሚነት, ትክክለኛነት እና የረጅም ጊዜ አስተማማኝነት ላይ የሚያተኩሩ አምራቾችን ይሸልማል.
አቅምህን እያሰፋህ ከሆነ ወይም ያሉትን መሳሪያዎች እያሳደግክ ከሆነ በመጀመሪያ ስለ ዒላማህ የፀደይ አይነቶች እና መጠኖች ግልጽ የሆነ ምስል ይገንቡ። ማቆያውን የሚያገኘው ማሽን ከትክክለኛው የአመራረት እውነታዎ ጋር የሚዛመድ እንጂ ረጅሙ የባህሪ ዝርዝር ያለው አይደለም።
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk12120 Tk-12120 12AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱ
Tk-6160 Tk-6160 CNC ስፕሪንግ ማሸጊያ ማሽን ...
ዝርዝር ይመልከቱ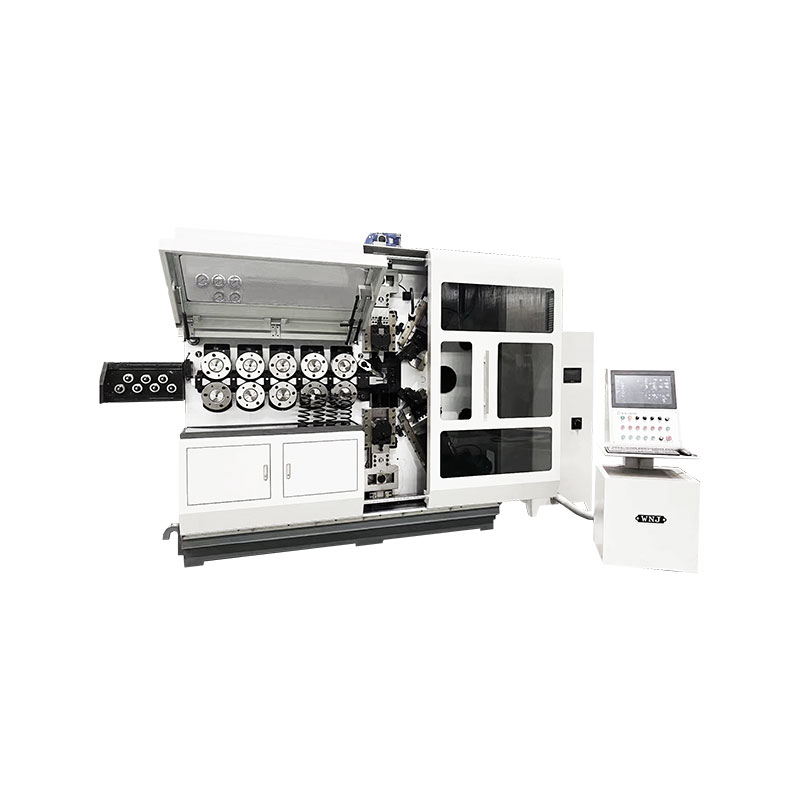
Tk-6120 Tk-6120 CNC SLating Mounging ማሽን ...
ዝርዝር ይመልከቱ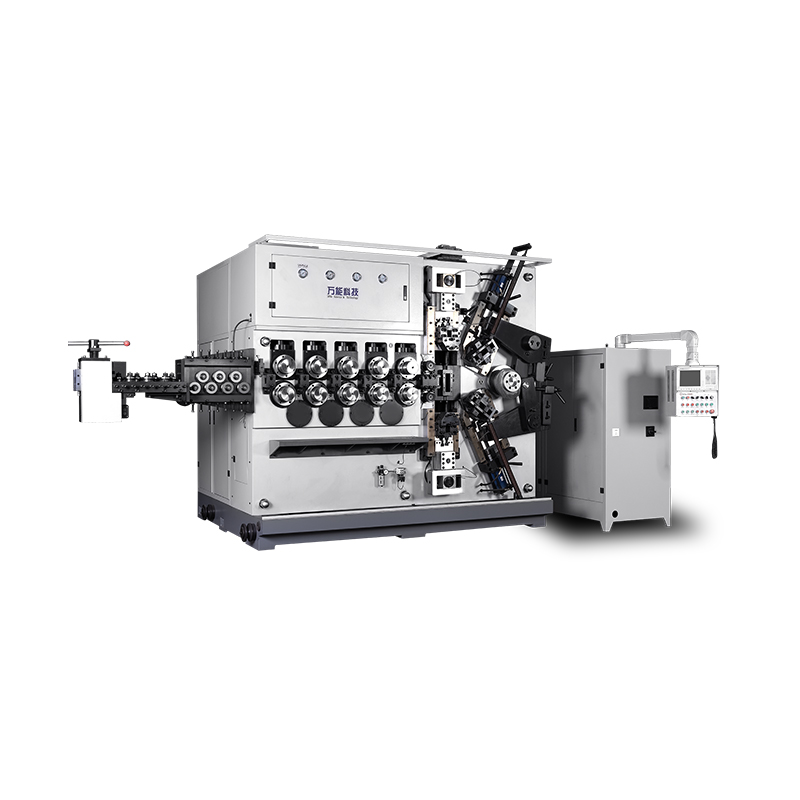
Tk-5200 Tk-5200 5 5AXES CNC Sond Side Clool Mind ...
ዝርዝር ይመልከቱ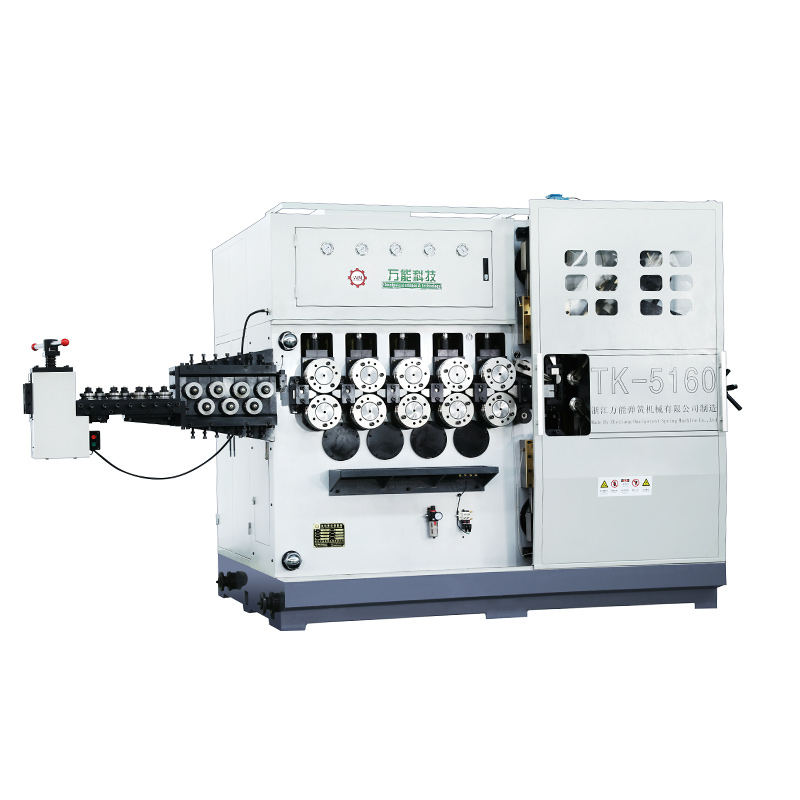
Tk -1560 Tk -1560 5Axes Cnc ስፕሪንግ ክሊድ ማሽን ...
ዝርዝር ይመልከቱ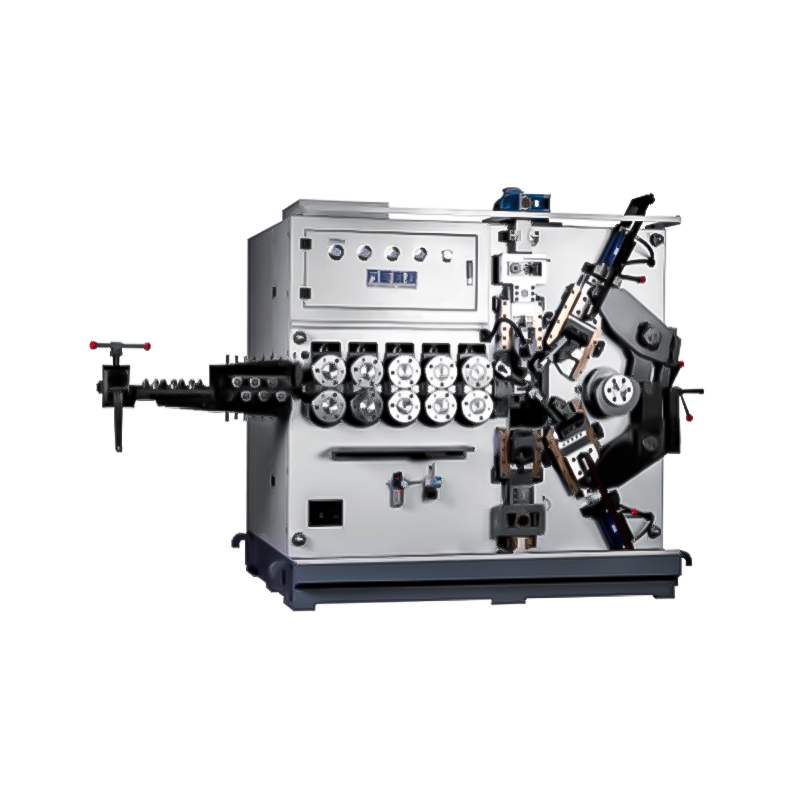
Tk -10020 Tk -100220 5AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱየሞባይል QR ኮድ
 ቋንቋ