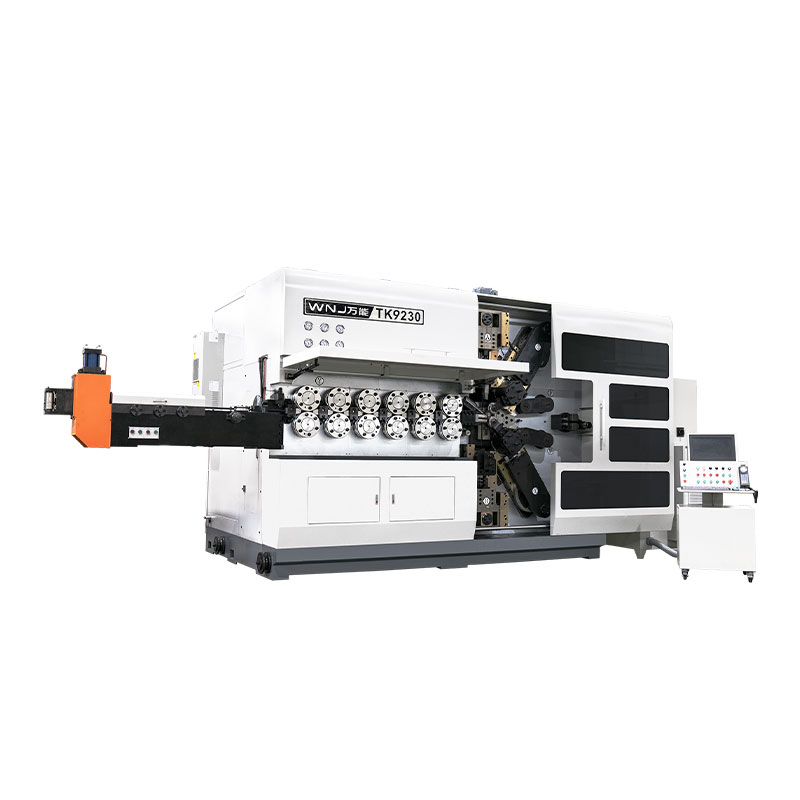
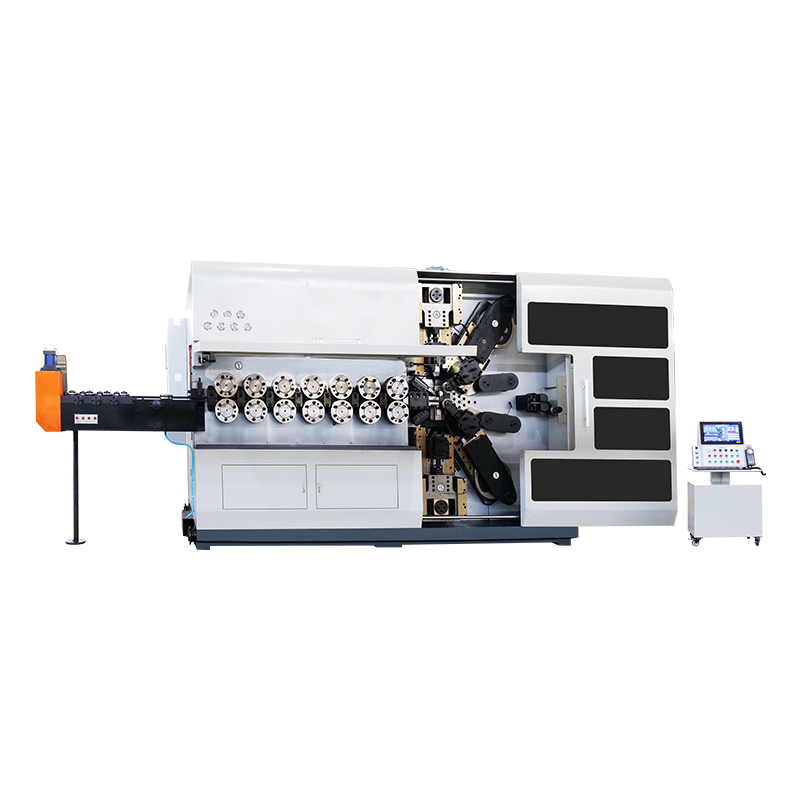
ሽቦ መታጠፍ ቁጥጥር የሚደረግበት የፕላስቲክ ለውጥ ነው፣ እና የሚሠራው በተመሳሳይ ጊዜ ሶስት ተለዋዋጮችን ሲያቀናብሩ ብቻ ነው፡ ድጋፍ፣ ማጠፍ ራዲየስ እና ስፕሪንግback። ሽቦውን በማጠፊያው በሁለቱም በኩል ይደግፉ ስለዚህ መበላሸቱ በትክክል በሚፈልጉት ቦታ ይከናወናል. የውስጠኛው ራዲየስ ቁሱ ሊቋቋመው ከሚችለው ዝቅተኛው በላይ ያድርጉት። ከዚያም ሽቦው በትክክል ወደሚፈልጉት አንግል እንዲመለስ በሚለካ መጠን ከልክ በላይ መታጠፍ። በ 1 ሚሜ የተሸፈነ የመዳብ ሽቦ ጣቶችዎን ይከተላል. ማንኛውም መሳሪያ ከመንካት በፊት ራዲየስ ፣ ቁጣው እና የታጠፈ አቅጣጫው ካልታቀዱ በቀር 5 ሚሜ የዘይት-ሙቀት ያለው የምንጭ ብረት ዘንግ ከጠባቡ መታጠፊያ ውጭ ይሰነጠቃል።
ይህ መመሪያ ከመታጠፊያው በስተጀርባ ያሉትን መካኒኮች፣ አስፈላጊ የሆኑትን ራዲየስ አሃዞችን፣ ሊደገም የሚችል የእጅ መታጠፍ ዘዴን፣ የተለመዱ የሽቦ ቁሳቁሶች እንዴት እንደሚሰሩ፣ እና በእጅ መታጠፊያ ተግባራዊ መሆን የሚያቆምበትን እና የCNC ሽቦ መታጠፊያ ማሽን የሚረከብበትን ነጥብ ይሸፍናል። እዚህ ያለው እያንዳንዱ ቁጥር ለሙከራ መታጠፍ መነሻ ነው እንጂ ለአንዱ ምትክ አይደለም።
አንድ ሽቦ ሲታጠፍ, የኩርባው ውጫዊ ክፍል ይለጠጣል እና ውስጡ ይጨመቃል. መካከለኛው ሽፋን, ገለልተኛ ዘንግ ተብሎ የሚጠራው, የመጀመሪያውን ርዝመት ይይዛል. መታጠፊያው ይተርፋል የሚለውን የሚወስነው ቁጥር በውጫዊው ገጽ ላይ ያለው ጫና ነው፣ እና ለማስላት ፈጣን ነው።
የገጽታ ጫና = d / (2አር መ) ፣ የት d የሽቦው ዲያሜትር እና ነው R የውስጥ መታጠፊያ ራዲየስ ነው.
እነዚያ ሶስቱ ውጤቶች በአንድ ሱቅ ውስጥ በጣም የተሰነጠቁ መታጠፊያዎችን ያብራራሉ፡- በጣም ብዙ ዝርጋታ፣ በጣም ትንሽ ራዲየስ ላይ፣ ምንም አይነት ቧንቧ በሌለው ቁሳቁስ። ከሽቦ አቅራቢው መረጃ ሉህ ላይ የሚፈቀደውን የማጣመም ችግር ይጎትቱ እና ስብስብ ከመሥራትዎ በፊት ከተሰላው ምስል ጋር ያወዳድሩ። እያንዳንዱ መታጠፍ እንዲሁ በዚያ ቦታ ላይ ሽቦውን ያጠነክረዋል፣ ስለዚህ አንድ ጊዜ በንጽህና የሚታጠፍ ሽቦ ከከፈቱት እና በተመሳሳይ ቦታ ላይ ደጋግመው ከዘጉ ሊነጠቅ ይችላል።
ዝቅተኛው የመታጠፊያ ራዲየስ በመደበኛነት የተጻፈው እንደ ሽቦ ዲያሜትር ብዜት ነው፣ ምክንያቱም 1 ሚሜ ሽቦ እና 6 ሚሜ ሽቦ ከተመሳሳይ ቅይጥ የተሠራ ሽቦ ተመሳሳይ ፍፁም ራዲየስ ወሰን አይጋሩም። ከዚህ በታች ያለው ሠንጠረዥ በሽቦ አፈጣጠር እና በጸደይ አሠራር ውስጥ ጥቅም ላይ የዋሉ የተለመዱ የመነሻ እሴቶችን ይዘረዝራል። ጠንከር ያሉ ቁጣዎች ቁጥሩን ወደ ላይ ከፍ ያደርጋሉ; ቅድመ-ማሞቅ ወይም ማቃለል ወደ ታች ይጎትታል.
| የሽቦ ቁሳቁስ | ቢያንስ የውስጥ ራዲየስ | ተግባራዊ ማስታወሻ |
|---|---|---|
| የተጣራ መዳብ, ናስ | ከ 0.5 ዲ እስከ 1 ዲ | በጣም ይቅር ባይ ፣ ዝቅተኛ የፀደይ ወቅት |
| መለስተኛ ብረት ፣ የቀዘቀዘ | ከ 1 እስከ 2 ዲ | በወፍራም ክምችት ላይ የብርቱካን ልጣጭን ይመልከቱ |
| የማይዝግ 304, 316 annealed | ከ 1 እስከ 2 ዲ | ሥራ በፍጥነት ይጠናከራል ፣ አንዴ ይንጠፍጡ |
| ፎስፈረስ ነሐስ ፣ የፀደይ ቁጣ | ከ 3 ዲ እስከ 4 ዲ | መካከለኛ የፀደይ ጀርባ ፣ ንጹህ ጠርዞች |
| የሙዚቃ ሽቦ፣ ዘይት-ሙቀት ያለው የፀደይ ብረት | ከ 4 ዲ እስከ 6 ዲ | ከፍተኛ ጥንካሬ ፣ ከፍተኛ የፀደይ ጀርባ |
አንድ ንድፍ ከጠረጴዛው ከሚፈቅደው በላይ ጥብቅ የሆነ ራዲየስ ካስፈለገ ሶስት አማራጮች አሉዎት፡ ወደ ለስላሳ ቁጣ ይቀይሩ፣ የምርት ጥንካሬን ለመቀነስ የታጠፈውን ዞን አስቀድመው ያሞቁ ወይም የሽቦውን ዲያሜትር ይለውጡ እና አንድ ወፍራም ሽቦ በታቀደበት ቦታ ሁለት ቀጭን ሽቦዎችን ይጠቀሙ።
የመታጠፊያው ኃይል እንደተለቀቀ, የተበላሸው የመለጠጥ ክፍል ይመለሳል እና መታጠፊያው ይከፈታል. ይህ የፀደይ ወቅት ነው, እና ትንሽ ውጤት አይደለም. በተግባር, መጠኑ በንዴት እና በመጠምዘዝ ራዲየስ እና የሽቦ ዲያሜትር ጥምርታ ይለያያል.
አስተማማኝው ዘዴ አንድ የሙከራ ቁራጭ ወደ ዒላማው አንግል ማጠፍ፣ በትክክል ያገኙትን ይለካሉ እና ከመጠን በላይ የታጠፈ ፋክተር ያሰሉ፡ ከመጠን በላይ መታጠፍ = የዒላማ አንግል/የተሳካ አንግል። ከዚያም በስራው ውስጥ ያለውን እያንዳንዱን አንግል በዚህ ምክንያት ማባዛት። የ 90 ዲግሪ ኢላማ በ 82 ዲግሪ ከወጣ, ፋክቱ 1.098 ነው, ስለዚህ በ 90 ላይ ለማረፍ 99 ዲግሪ ፕሮግራም ታደርጋላችሁ. CNC የታጠፈ ፕሮግራሞች ይህንን ማካካሻ እንደ ማስተካከያ እሴት ያከማቹ እና በአንድ መታጠፊያ ይተገብራሉ, ለዚህም ነው አንድ ማሽን በጥሩ ሁኔታ የሚካካስ ማሽን እያንዳንዱን ክፍል እንደገና መፈተሽ ካቆመ ከረጅም ጊዜ በኋላ አንግል ይይዛል.
ነፃ እጅ መታጠፍ ለፕሮቶታይፕ እና ለጥገና ይሰራል ነገር ግን አይደገምም። ከዚህ በታች ያለው ቅደም ተከተል በእጅ የታጠፈውን ክፍል ወደ ስዕል ቅርብ ያደርገዋል ፣ እና ያው አመክንዮ በቀጥታ ወደ ማሽን ፕሮግራሚንግ ይሄዳል።
ለዚህ ሥራ ጠቃሚ የሆኑ የእጅ መሳሪያዎች ለትናንሽ ዲያሜትሮች ክብ አፍንጫ መቆንጠጫ፣ መንጋጋውን ከሽቦው ጋር የሚያገናኝ ትይዩ አክሽን ፒንች፣ ለቧንቧ አይነት መጥረጊያ የሚሆን የሂኪ ማጠፊያ፣ ጠንካራ እንጨትና መዶሻ እና ለስላሳ ኩርባዎች በቅጹ ላይ እና ከ 4 ሚሜ እስከ 8 ሚሊ ሜትር የሆነ ሽቦ የእጅ አንጓዎ ሊያቀርብ ከሚችለው በላይ ጥቅም ላይ በሚውልበት ጊዜ የአርቦር ማተሚያን ያካትታሉ።
የቁሳቁስ ምርጫ ብዙ ሰዎች ከሚጠብቁት በላይ መታጠፊያውን ይለውጠዋል, እና ራዲየስ ወይም የመሳሪያ መሳሪያዎች ከመነጋገሩ በፊት ማስተካከል የመጀመሪያው ነገር ነው.
የታጠፈ ሸክም ከዲያሜትር ካሬው ጋር በግምት ይነሳል, ስለዚህ ከ 2 ሚሊ ሜትር እስከ 4 ሚሊ ሜትር ሽቦ ያለው ዝላይ ጥረቱ ሁለት ጊዜ አይደለም, ወደ አራት ጊዜ ቅርብ ነው. ያ ነጠላ ግንኙነት ሽቦ እየወፈረ ሲሄድ መሳሪያዎቹ ለምን በድንገት እንደሚቀየሩ ያብራራል።
ሌላው የሚገድበው ነገር መደጋገም ነው። የእጅ መታጠፍ ለአሥር ክፍሎች ጥሩ ነው; በሺዎች ለሚቆጠሩ ተመሳሳይ የሽቦ ቅርጾች የሚሰራ ስራ ያለ ኦፕሬተር ዳኝነት የመታጠፊያ ቅደም ተከተሎችን የሚያሰራ ማሽን ያስፈልገዋል ምክንያቱም ኦፕሬተሩ በማንኛውም በእጅ ሂደት ውስጥ ትልቁ የለውጥ ምንጭ ነው.
የCNC ሽቦ ማጠፊያ ማሽን የኦፕሬተሩን እጆች በሰርቪ-ተነዳው መጥረቢያ ይለውጣል። ሽቦው ርዝመቱን በሚለኩ ጥንድ ሮለቶች ይመገባል ፣ የሚቀጥለውን መታጠፊያ አውሮፕላን በሚያዘጋጀው ስፒልል ይሽከረከራል ፣ እና በመሳሪያ ስላይዶች ወይም በማጣመም ፒን ወደ ፕሮግራሚንግ ቦታዎች ይንቀሳቀሳሉ ። እያንዳንዱ ዘንግ በሰርቮ ቁጥጥር ስር ስለሆነ ማሽኑ በፕሮግራሙ ውስጥ ላለው እያንዳንዱ መታጠፊያ የተለየ የስፕሪንግ ጀርባ ማስተካከያ ሊተገበር ይችላል እና ሁሉንም ፈረቃ ተመሳሳይ ቅደም ተከተል ይደግማል። የእነዚህ ማሽኖች መሰረታዊ የስራ መርሆ፣ ምግብ፣ ማዞሪያ እና መታጠፊያ መጥረቢያዎች እንዴት እንደሚተባበሩ ጨምሮ በዚህ ውስጥ ተብራርቷል። የማጠፊያ ማሽን እንዴት እንደሚሰራ መመሪያ .
ከእጅ መታጠፍ ወደ ማሽን ሲንቀሳቀሱ ሁለት ችሎታዎች በጣም አስፈላጊ ናቸው. በመጀመሪያ፣ የርዝመት መቆጣጠሪያ፡ የምግብ ሮለቶች የተቆረጠውን ርዝመት ወደ አንድ ሚሊሜትር ክፍልፋይ ይይዛሉ፣ ስለዚህ የመታጠፍ-ወደ-መታጠፍ ርቀቶች ባለብዙ-ታጠፈ ክፍል ወጥነት ያለው ሆኖ ይቆያል። ሁለተኛ፣ የማዕዘን ቁጥጥር፡ ሰርቮ መታጠፊያ ፒን የፀደይ ጀርባ እሴት ከተጠራ በጥቂት አስረኛ ዲግሪዎች ውስጥ የታጠፈውን አንግል ይይዛል፣ ይህም በአግዳሚ ወንበር ላይ ካለው የፕሮትራክተር ቼክ የበለጠ ጥብቅ ነው።
 ZW-480 4AXES CNC ስፕሪንግ ሽቦ ማጠፊያ ማሽን ZW-480 4AXES CNC ስፕሪንግ ሽቦ ማጠፊያ ማሽን ምርትን ይመልከቱ →
የዚህ ዓይነቱ ባለ አራት ዘንግ ማሽን አብዛኛዎቹን ባለ ሁለት አቅጣጫዊ የሽቦ ቅርጾችን እና ቀላል ባለ ሶስት አቅጣጫዊ ክፍሎችን ይሸፍናል-ምግብ, ማዞር እና ሁለት ማጠፍ አቅጣጫዎች. መንጠቆዎችን፣ ክሊፖችን፣ እጀታዎችን፣ ክፈፎችን እና ቀላል የሽቦ መደርደሪያዎችን ለሚያመርቱ ሱቆች ይህ ውቅር አብዛኛውን ጊዜ በቂ ነው።
ትክክለኛው ዘንግ ቆጠራ የሚወሰነው በበጀት መጠን ሳይሆን በክፍሉ ጂኦሜትሪ ነው. ለማቀድ ጠቃሚው መንገድ ሽቦው ምን ያህል ገለልተኛ እንቅስቃሴዎችን እንደሚፈልግ መቁጠር ነው።
 TK-5120 5AXES CNC ስፕሪንግ መጠምጠሚያ ማሽን TK-5120 5AXES CNC ስፕሪንግ መጠምጠሚያ ማሽን ምርትን ይመልከቱ →
ባለ አምስት ዘንግ መታጠፊያ የሽቦ ቅርጽ ከአውሮፕላን ውጭ የሚጣመሙ መታጠፊያዎች ሲኖሩት፣ ለምሳሌ እንደ ማካካሻ እግር ያለው ማቆያ ክሊፕ ወይም የታጠፈ ማእዘን ያለው ፍሬም ሲኖረው የተለመደው ደረጃ ወደ ላይ ነው። አውቶሞቲቭ እና ተንቀሳቃሽነት አቅራቢዎች ብዙውን ጊዜ ይህንን የማሽን ክፍል ይገልጻሉ ምክንያቱም የመቀመጫ ክፈፎች ፣ የግንኙነት ዘንጎች እና የኬብል ጫፎች በአንድ ክፍል ውስጥ ብዙ የታጠፈ አውሮፕላኖችን ያጣምራሉ ። ለዚያ ዘርፍ የሚያስፈልጉት መስፈርቶች በ ውስጥ ተጠቃለዋል አውቶሞቲቭ እና ተንቀሳቃሽነት ሽቦ መፈጠር መተግበሪያዎች አጠቃላይ እይታ.
ወደ ባች የተመለሱት አብዛኛዎቹ የመታጠፍ ጉድለቶች የተቀመጡት በሩጫው መጀመሪያ ላይ እንጂ በመሃል ላይ አይደለም። የመጀመሪያው ጥሩ ክፍል ከመጥፋቱ በፊት በዚህ ዝርዝር ውስጥ ይሂዱ።
 SLB-2800 ሽቦ መመገብ መደርደሪያ ተጨማሪ መረጃ ምርትን ይመልከቱ →
የሽቦ አቅርቦት ሃርድዌር የመታጠፍ ሂደት አካል ነው እንጂ ተጨማሪ መገልገያ አይደለም። ከቁጥጥር ውጭ የሆነ ውጥረት ያለው በሃይል የሚሰራ ወይም በነጻ የሚሰራ የመመገቢያ መደርደሪያ ለሶስት ሰዓታት ያህል ውድቅ የተደረገውን የርዝመት ልዩነት ትልቅ ድርሻ ያስወግዳል።
መታጠፍ ሲሳሳት ምልክቱ ብዙውን ጊዜ ከትንሽ መንስኤዎች አንዱን ያመለክታል። ከዚህ በታች ያለው ሰንጠረዥ የጋራ ጉድለቶችን በፍጥነት ከሚፈታው እርማት ጋር ያጣምራል።
| ጉድለት | መንስኤ ሊሆን ይችላል። | የመጀመሪያ እርማት |
|---|---|---|
| በማጠፊያው ውጫዊ ክፍል ላይ መሰንጠቅ ወይም መከፋፈል | ራዲየስ ከቁስ ዝቅተኛ በታች፣ ወይም ሽቦ አስቀድሞ በጠንካራ ሁኔታ ይሰራል | ራዲየስ ይጨምሩ ወይም ወደ ለስላሳ ቁጣ ይሂዱ |
| አንግል በሩጫው ላይ ይንጠባጠባል። | የስፕሪንግባክ ዋጋ በጣም ዝቅተኛ፣የሽቦ ውጥረትን መለወጥ፣የመሳሪያ ልብስ መልበስ | የፀደይ ጀርባን እንደገና ሞክር፣ የስፑል ውጥረትን አረጋጋ |
| ከአውሮፕላን ውጭ ጠመዝማዛ | የማዞሪያ ዘንግ የተሳሳተ ነው፣ በማጠፊያው አቅራቢያ በቂ ድጋፍ የለም። | ማሽከርከርን እንደገና ያስተካክሉ ፣ ወደ መሳሪያው ቅርብ የሆነ መመሪያ ያክሉ |
| በማጠፊያው ላይ ጠፍጣፋ ወይም ሞላላ ክፍል | የፒን ራዲየስ በጣም ትንሽ ነው፣ የሚይዘው ግፊት በጣም ከፍተኛ ነው። | ፒን ከ 2R ጋር አዛምድ፣ የመጨመሪያ ኃይልን ይቀንሱ |
| የተጠናቀቀው አጭር ወይም ረጅም ርዝመት | የታጠፈ አበል ችላ ተብሏል፣ የምግብ መንሸራተት | በጠፍጣፋው ርዝመት ላይ የመታጠፊያ አበል ይጨምሩ፣ ሮለር መያዣውን ያረጋግጡ |
ትክክል የሚመስል መታጠፍ በትክክል የሚለካ መታጠፍ አይደለም። ሶስት ቼኮች ሁሉንም ነገር ማለት ይቻላል ይይዛሉ።
የናሙና ድግግሞሹ ሂደቱን እንጂ የቀን መቁጠሪያን መከተል የለበትም። የተረጋጋ የፀደይ ዋጋ ያለው የተረጋጋ ሩጫ በየሃምሳኛው ክፍል ሊረጋገጥ ይችላል። አሁን የተዋቀረው ወይም አዲስ የሽቦ ሎጥ የሚጠቀም ሩጫ የመጀመሪያ አንቀጽ ቼክ እና በእያንዳንዱ መሳሪያ ለውጥ ላይ ቼክ ይገባዋል።
ሽቦውን በቪስ ውስጥ ለስላሳ መንጋጋ ያዙት ወይም ቋሚ በሆነ ፒን ላይ ያዙት እና ነፃውን ጫፍ በክብ ቅርጽ ዙሪያ ይጎትቱት። የቅርጽ ዲያሜትሩ ከሚፈልጉት ራዲየስ ውስጥ ሁለት እጥፍ መሆን አለበት, ምክንያቱም ሽቦው ወደ ኋላ ተመልሶ በትንሹ ይከፈታል. ክፋዩ በመጠን ወጥነት ያለው ሆኖ እንዲቆይ በመጀመሪያ የታጠፈውን መስመር ከዳቱም ምልክት ያድርጉ።
በእቃው እና በንዴት ላይ የተመሰረተ ነው, እና በተለምዶ የሽቦው ዲያሜትር ብዜት ይጠቀሳል. የተጣራ መዳብ ግማሽ ዲያሜትር ሊቀበል ይችላል; የሙዚቃ ሽቦ እና ዘይት-ሙቀት ያለው ስፕሪንግ ብረት በተለምዶ ከአራት እስከ ስድስት ዲያሜትሮች ያስፈልጋቸዋል። ለተወሰነ ዕጣ ሁልጊዜ በሽቦ አቅራቢው የውሂብ ሉህ ላይ ያረጋግጡ።
ከመገመት ይልቅ ይለኩ. የሙከራ ቁራጭ ማጠፍ፣ ያገኙትን አንግል ይቅዱ እና የዒላማውን አንግል በዚያ ምስል ይከፋፍሉት። የተለመደው ማገገሚያ ከአንድ እስከ ሶስት ዲግሪ በተጣራ መዳብ ላይ እና እስከ አስራ አምስት ዲግሪ በሃርድ ስፕሪንግ ብረት ላይ ይሰራል, ስለዚህ ማባዣው በጣም አስፈላጊው በከፍተኛ ሽቦ ሽቦ ላይ ነው.
አዎ፣ በገደብ ውስጥ። ከ 0.5 ሚሜ እስከ 2 ሚሜ ክልል ውስጥ ያሉት ደረጃዎች ራዲየስ ለጋስ ከሆነ በጥሩ ፕላስ እና በጂግ መታጠፍ። ከዚህ በላይ, ኃይሉ እና ስፕሪንግ ጀርባን ለመቆጣጠር አስቸጋሪ ይሆናሉ, እና በማጠፊያው ውጫዊ ክፍል ላይ የመሰነጣጠቅ አደጋ በከፍተኛ ሁኔታ ይጨምራል.
ውጫዊው ገጽታ ቁሱ ሊወስድ ከሚችለው ጫና አልፏል. ሶስት የተለመዱ ምክንያቶች: የውስጠኛው ራዲየስ ቁሳቁስ ከሚፈቅደው ያነሰ ነው, ሽቦው ቀደም ሲል በተደረገ ቀዶ ጥገና ተጠናክሯል, ወይም ቁጣው ለትግበራው በጣም ከባድ ነው. የገጽታ ጫናን በ d/(2R d) ማስላት ዲዛይኑ ምን ያህል ከገደቡ በላይ እንደሄደ ያሳያል።
የሚፈለገው ራዲየስ አሁን ባለው ቁጣ ውስጥ ቁሱ ከሚፈቅደው በላይ ጥብቅ ሲሆን ወይም ሽቦው በቂ ውፍረት ሲኖረው ብቻ ነው የሚፈጠሩት ጭነቶች ተግባራዊ ሊሆኑ የማይችሉት። የአካባቢ ማሞቂያ በማጠፊያው ዞን ውስጥ ጥንካሬን ይቀንሳል, ነገር ግን የዚያ ዞን ባህሪያትን ይለውጣል, ስለዚህ ሸክሙን የሚሸከሙ ክፍሎች ጥሩ ናቸው ተብሎ ከመገመት ይልቅ በኋላ መገምገም አለባቸው.
ማጠፍ በማሽኑ በኩል በሚመገበው ሽቦ ላይ የማይነጣጠሉ ማዕዘኖች እና ቅርጾችን ይፈጥራል። ጠመዝማዛ ቀጣይነት ያለው ሄሊክስ ይፈጥራል፣ ሽቦው በፒች እና ዲያሜትር ዙሪያ የተጠቀለለ ሲሆን ይህም ብዙውን ጊዜ የሚከተለው የጭንቀት እፎይታ እርምጃ ያስፈልገዋል። ብዙ ማሽኖች ሁለቱንም ይይዛሉ, ነገር ግን የመሳሪያው, የቁጥጥር ስልት እና የመቻቻል ትኩረት የተለያዩ ናቸው.
ከመጨረሻው መታጠፊያ በኋላ ይቁረጡ, ክፍሉን ሳይጎትቱ ለመቁረጫ መሳሪያው በቂ የሆነ ቀጥተኛ ርዝመት ይፍቀዱ, እና የመጨረሻውን መታጠፊያ ላይ ያለውን የፀደይ ማስተካከያ ከቀደምት ለይተው ያስቀምጡ. የመጨረሻው መታጠፊያ አብዛኛውን ጊዜ ከፍተኛውን ማካካሻ ያስፈልገዋል ምክንያቱም ክፋዩ በቀሪው የሽቦ ቅርጽ አይገደብም.
የታጠፈ ሽቦ በደንብ ወደ አራት ውሳኔዎች በቅደም ተከተል ይወርዳል፡ ቁሳቁሱ እና ቁጣ፣ የውስጥ ራዲየስ ከውጥረት ፎርሙላ ጋር ሲለካ፣ ከእውነተኛ የሙከራ ቁራጭ የተወሰደ ከመጠን ያለፈ ዋጋ እና ከብዛቱ ጋር የሚዛመድ ሂደት። አስር ክፍሎች ጂግ ያለው አግዳሚ ወንበር ላይ ናቸው። ሶስት የታጠፈ አውሮፕላኖች ያሏቸው አስር ሺህ ክፍሎች ቁጥጥር ባለው የሽቦ ምግብ እና የተከማቸ የስፕሪንግ ጀርባ እርማቶች ባለው በሰርቪ-ተነዳው መታጠፊያ ላይ ናቸው።
በመጀመሪያ የሙከራ መታጠፊያውን ያሂዱ. አንግል, ራዲየስ እና የተጠናቀቀውን ርዝመት ይለኩ. ሦስቱ ቁጥሮች ሥራው በእጅ እንደሚቆይ ወይም ወደ ማሽን እንደሚሄድ ይነግሩዎታል እና ለመረጡት መንገድ መነሻ ዋጋዎችን ይሰጡዎታል።
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk12120 Tk-12120 12AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱ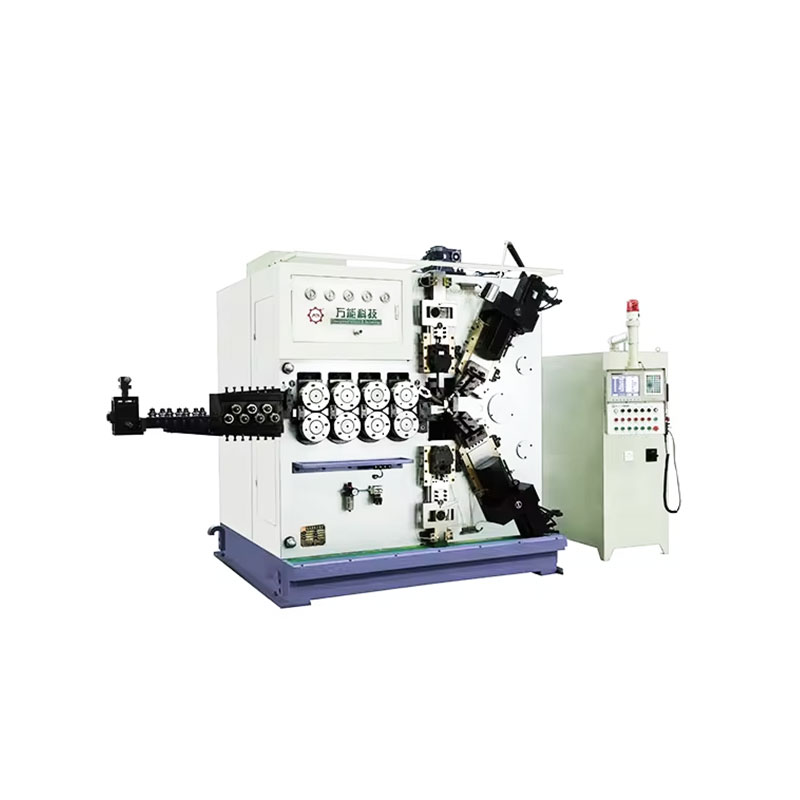
Tk-6160 Tk-6160 CNC ስፕሪንግ ማሸጊያ ማሽን ...
ዝርዝር ይመልከቱ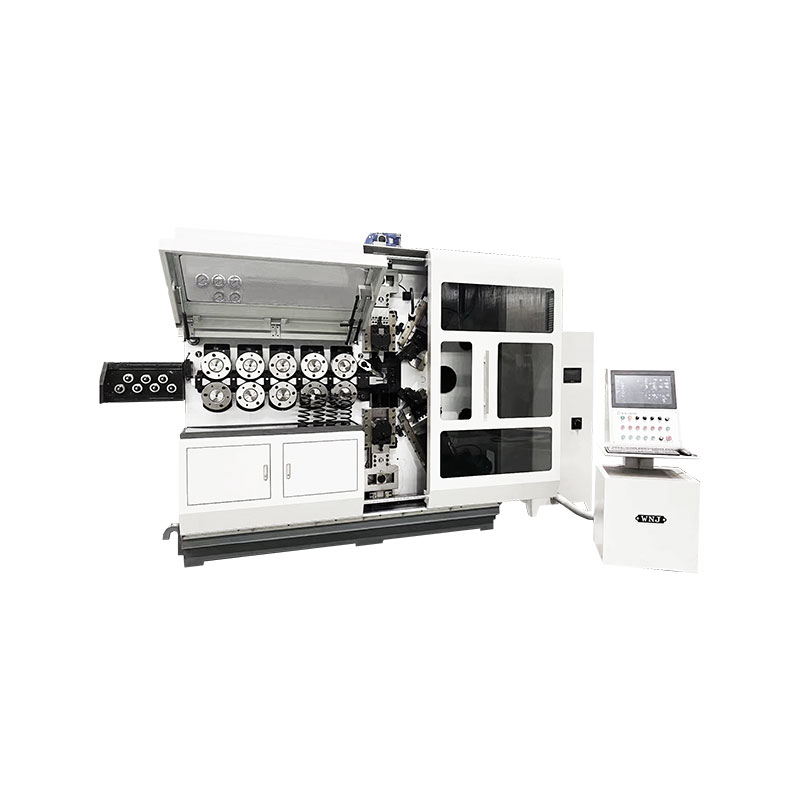
Tk-6120 Tk-6120 CNC SLating Mounging ማሽን ...
ዝርዝር ይመልከቱ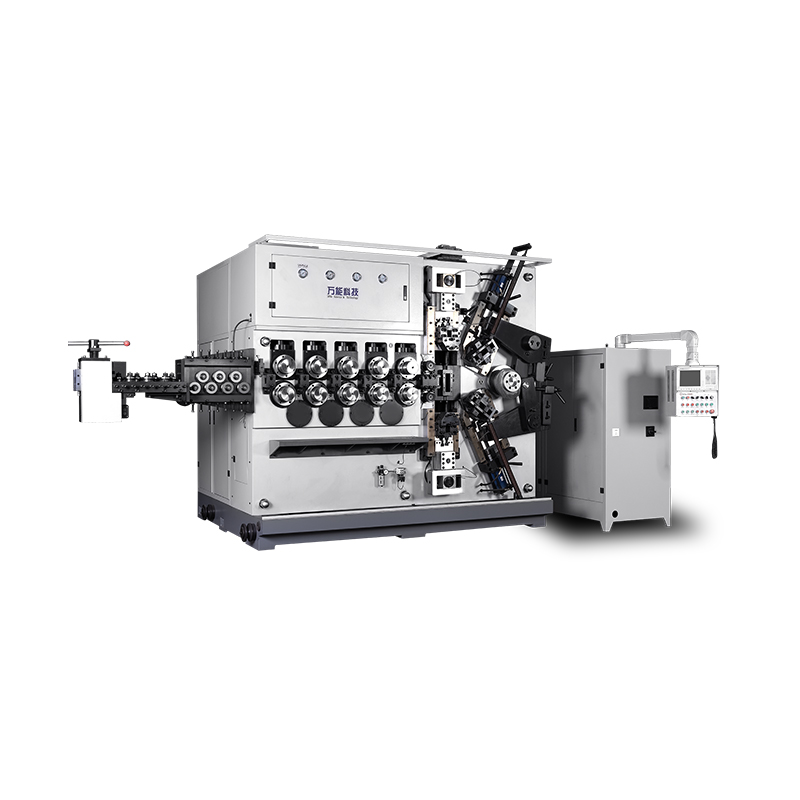
Tk-5200 Tk-5200 5 5AXES CNC Sond Side Clool Mind ...
ዝርዝር ይመልከቱ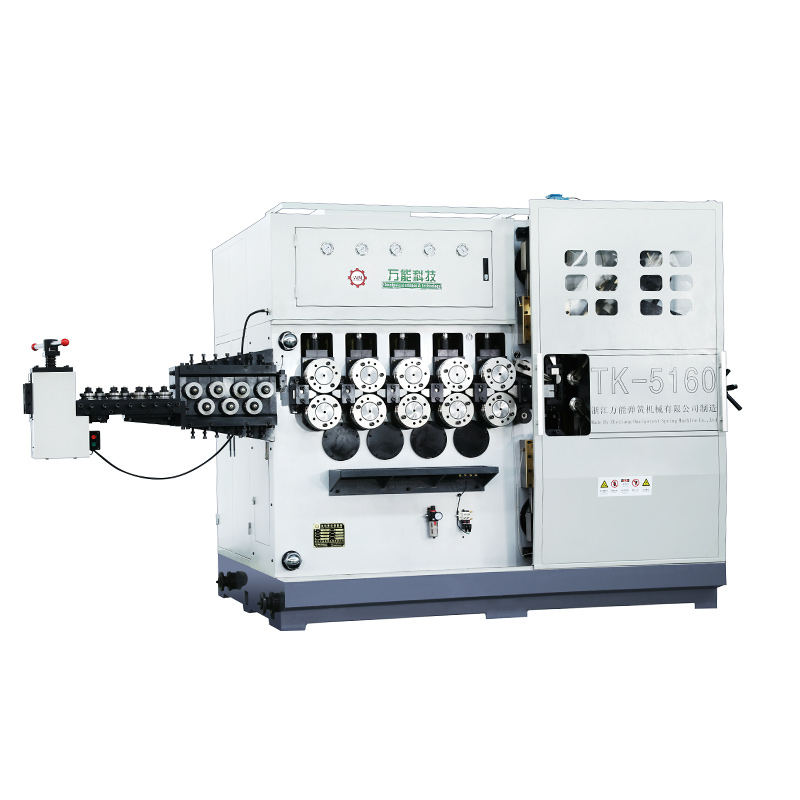
Tk -1560 Tk -1560 5Axes Cnc ስፕሪንግ ክሊድ ማሽን ...
ዝርዝር ይመልከቱ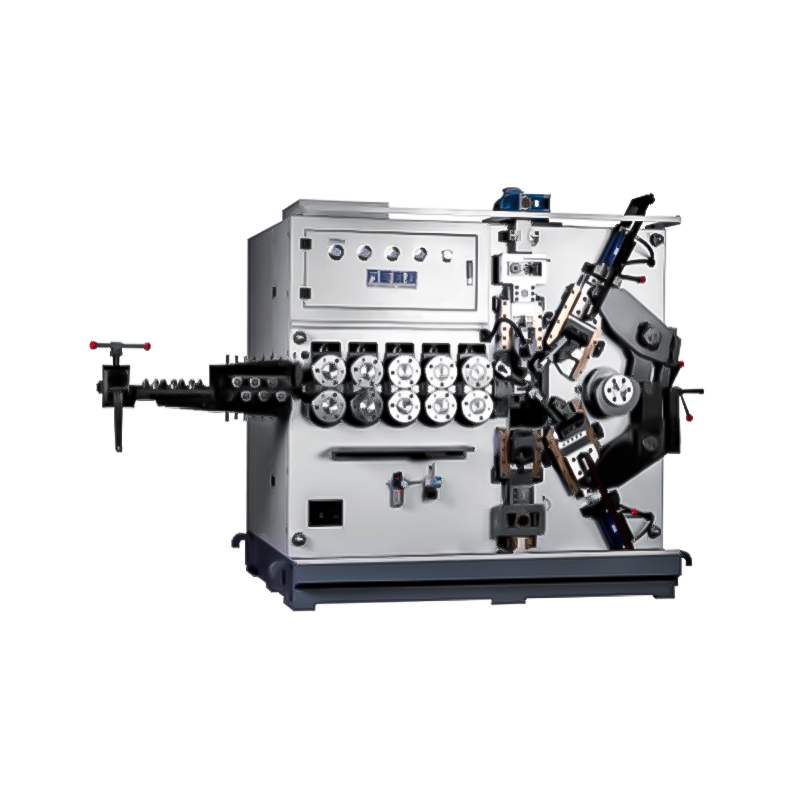
Tk -10020 Tk -100220 5AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱየሞባይል QR ኮድ
 ቋንቋ