አንድ ሽቦ በትክክል ለማጠፍ, ዘዴውን ከእቃው እና ከዲያሜትር ጋር ያዛምዱ. ለስላሳ ሽቦ ከ1.5 ሚ.ሜ በታች፣ ወደ መታጠፊያ ነጥቡ ተጠግተው በማንደሩ ዙሪያ ይፍጠሩ እና በእቃው የፀደይ ጀርባ አንግል ከመጠን በላይ መታጠፍ። ከ 2 ሚሊ ሜትር በላይ ለሆኑ ጠንካራ ሽቦዎች ወይም ተመሳሳይ ክፍሎች ላለው ለማንኛውም የምርት ሂደት የ CNC ሽቦ ማጠፊያ ማሽን ተግባራዊ ምርጫ ነው። ያ አጭር መልስ ከጌጣጌጥ ክላፕ እስከ አውቶሞቲቭ ስፕሪንግ ሁሉንም ነገር ይሸፍናል እና ከታች ያለው ዝርዝር ምክንያቱ በትክክል ያብራራል.
የሽቦ መታጠፍ ከሶስት መንገዶች በአንዱ አይሳካም: የመታጠፊያው ኪንክስ, የመጨረሻው አንግል የተሳሳተ ነው, ወይም የውጪው ገጽ ስንጥቅ. ሦስቱም ወደ አንድ ዋና ምክንያት ይመለሳሉ፡- ሽቦው ውጥረትን እንደገና ከማሰራጨት ይልቅ ኃይል በፍጥነት ይተገበራል። ጥገናው በትንሽ ዎርክሾፕ እና በትልቅ የስፕሪንግ ፋብሪካ ውስጥ ተመሳሳይ ነው-የማጠፊያ ነጥቡን ይቆጣጠሩ, የመታጠፊያውን ፍጥነት ይቆጣጠሩ እና የመለጠጥ ማገገሚያ ማካካሻ.
ይህ መመሪያ ጠቃሚ የሆኑትን የማጣመም መካኒኮችን፣ በትክክል የሚሰሩ የእጅ ቴክኒኮችን፣ የፀደይ እና የታጠፈ አበል ስሌቶችን በእውነተኛ ቁጥሮች፣ የተለመዱ ስህተቶች እና የCNC ማሽን አመክንዮአዊ ኢንቨስትመንት የሚሆንበትን የምርት ገደብ ይሸፍናል።
ሽቦ በፕላስቲክ የሚታጠፈው በውጫዊ ቃጫዎቹ ላይ ያለው የመታጠፍ ጭንቀት ከእቃው ምርት ጥንካሬ ሲበልጥ ብቻ ነው። ከዛ ገደብ በታች, ቅርጹ የመለጠጥ እና ጭነቱ ሲወገድ ሙሉ በሙሉ ያገግማል. ሽቦው በሚገፋበት ቦታ በጭራሽ የማይቆይበት ምክንያት ይህ ነው-የውጭው ግማሹ ተዘርግቷል ፣ ግማሹ ይጨመቃል ፣ እና በመካከላቸው ያለው ድንበር ገለልተኛ ዘንግ ተብሎ የሚጠራው ፣ የመጀመሪያውን ርዝመቱን ይይዛል።
ከታጠፈ በኋላ ያለው የፀደይ መጠን በሶስት ተለዋዋጮች ነው የሚተዳደረው፡ ቁሳዊ ቁጣ (ጠንካራ ቁጣዎች የበለጠ የመለጠጥ ኃይልን ያከማቻሉ) የሽቦ ዲያሜትር (ወፍራም ሽቦ የበለጠ ኃይል ያስፈልገዋል እና የበለጠ የማዕዘን ማገገምን ያሳያል), እና የውስጥ መታጠፊያ ራዲየስ (ጠንካራ ራዲየስ ውጥረትን ያተኩራል እና የመለጠጥ ክፍሉን ይጨምራል). እነዚህን ሳይቆጣጠሩ, እያንዳንዱ ክፍል በተለየ ማዕዘን ይወጣል.
ከዚህ በታች ያለው ሠንጠረዥ ከሽቦው ዲያሜትር ሁለት እጥፍ ጋር እኩል የሆነ ዲያሜትር ባለው አንድ ሜንጀር ዙሪያ ለ 90-ዲግሪ መታጠፊያ ወካይ ዋጋዎችን ያሳያል። እነዚህ የማጣቀሻ ቁጥሮች እንጂ ዋስትናዎች አይደሉም፡ ትክክለኛው የፀደይ ወቅት በእህል አቅጣጫ፣ በገጽታ ሁኔታ እና በመሳሪያ ጂኦሜትሪ ላይ የተመሰረተ ነው።
| የሽቦ ቁሳቁስ | ሁኔታ / መደበኛ | የምርት ጥንካሬ (MPa) | Springback በ 90 ዲግሪ |
|---|---|---|---|
| የተጣራ መዳብ, ኦክስጅን-ነጻ | ለስላሳ | 50–70 | 1-3 ዲግሪ |
| አሉሚኒየም 5052 | H32 ቁጣ | 190–220 | 3-6 ዲግሪ |
| ግማሽ-ጠንካራ ናስ (70/30) | የካርትሪጅ ናስ | 300-450 | 4-7 ዲግሪ |
| አይዝጌ ብረት 304 | የፀደይ ቁጣ | 1,200–1,500 | 8-12 ዲግሪዎች |
| የሙዚቃ ሽቦ | ASTM A228, 0.5-2.0 ሚሜ | 1,600–2,400 | 12-18 ዲግሪዎች |
እነዚህ ቁጥሮች ለስላሳ የመዳብ ሽቦ ወደ ፍፁም 90 ዲግሪ በአውራ ጣት ግፊት ሊጣመር የሚችልበትን ምክንያት ያብራራሉ፣ ባለ 2 ሚሜ የሙዚቃ ሽቦ ግን ከዒላማው 10 ዲግሪ ካለፈ በኋላ አሁንም በ78 ዲግሪ ተቀምጧል። በከፍተኛ የመለጠጥ ሽቦ ውስጥ የተቀመጠው የመለጠጥ ኃይል እውነተኛ ነው, እና እሱን ለመቆጣጠር ብቸኛው አስተማማኝ መንገድ ለእሱ እቅድ ማውጣት ነው.
ለነጠላ ቁርጥራጭ፣ ለፕሮቶታይፕ፣ ለጥገና ሥራ እና ለአነስተኛ ናሙናዎች የእጅ መሳሪያዎች ከማንኛውም ማሽን ማቀናበሪያ የበለጠ ፈጣን ናቸው። ግቡ ጥንካሬ ሳይሆን ቁጥጥር ነው: የተጣራ ማጠፍ ቀስ በቀስ ወደ ፕሊየር መንጋጋዎች የተጠጋ, ሽቦው በርዝመቱ ላይ ይደገፋል.
Springback ስህተት አይደለም; ሊገመት የሚችል መጠን ነው. ለአንድ የተወሰነ ቁሳቁስ ፣ ዲያሜትር እና መሳሪያ የፀደይ ጀርባ አንግል አንዴ ካወቁ ፣ የመጀመሪያው ክፍል ከመሰራቱ በፊት ትክክለኛውን የመታጠፊያ ቦታ ማስላት ይችላሉ።
ግንኙነቱ ቀላል ነው፡ የመጨረሻ አንግል = የታጠፈ አንግል ሲቀነስ ስፕሪንግባክ አንግል። በ90 ዲግሪ ለመጨረስ፣ ወደ 90 S ዲግሪ መታጠፍ አለቦት፣ S የሚለካው የፀደይ ጀርባ ነው። ለምሳሌ፣ የ1.5 ሚሜ አይዝጌ ብረት 304 ሽቦ በፀደይ ቁጣ ከ10-12 ዲግሪ የፀደይ ወቅት በ3 ሚሜ ሜንጀር ላይ በግምት ያሳያል። ስለዚህ እጅ ወይም ማሽኑ ከ 100-102 ዲግሪዎች እንዲታጠፍ መደረግ አለበት, እና ሽቦው በ 90 ዲግሪ አቅራቢያ ይቀመጣል.
ለሽቦ የታጠፈ አበል ቀመር፡ L = pi x (D k x d) x theta / 360፣ L በማጠፊያው የሚበላው የሽቦ ርዝመት፣ D የውስጥ ዲያሜትር፣ የሽቦው ዲያሜትር፣ ቴታ በዲግሪዎች የታጠፈ አንግል ነው፣ እና k ለትልቅ ራዲየስ እስከ 0.5 የሚደርስ ጥብቅ መታጠፊያዎች 0.33 ገለልተኛ ዘንግ ነው።
የተሰራ ምሳሌ: 2 ሚሜ ሽቦ, 10 ሚሜ ውስጣዊ ዲያሜትር, 90 ዲግሪ ማጠፍ, k = 0.4. L = 3.14 x (10 0.4 x 2) x 90/360 = 3.14 x 10.8 x 0.25 = 8.48 ሚሜ. በተግባር ይህ መታጠፊያ ወደ 8.5 ሚሊ ሜትር ቀጥተኛ የሽቦ ርዝመት ይበላል. ይህንን ፎርሙላ በቋሚነት መጠቀም በጣም የተለመዱትን የክፍል-ርዝመት ስህተቶችን ምንጭ ያስወግዳል።
| የሽቦ ዲያሜትር | ለስላሳ copper | አሉሚኒየም 5052-H32 | ለስላሳ ብረት | የፀደይ-ሙቀት ብረት |
|---|---|---|---|---|
| 0.5 ሚሜ | 0.5 ሚሜ | 0.8 ሚሜ | 1.0 ሚሜ | 1.5 ሚሜ |
| 1.0 ሚሜ | 1.0 ሚሜ | 1.5 ሚሜ | 2.0 ሚሜ | 3.0 ሚሜ |
| 2.0 ሚሜ | 2.0 ሚሜ | 3.0 ሚሜ | 4.0 ሚሜ | 6.0 ሚሜ |
| 4.0 ሚሜ | 4.0 ሚሜ | 6.0 ሚሜ | 8.0 ሚሜ | 12 ሚሜ |
መተግበሪያዎ ከነዚህ እሴቶች በታች የሆነ ራዲየስ የሚፈልግ ከሆነ፣ የውጪው ፋይበር ይሰነጠቃል እና ክፋዩ በኋላ በድካም አይሳካም። ተግባራዊ መፍትሄዎች ከመፈጠሩ በፊት ወደተሸፈነው ሽቦ መቀየር፣ ትልቅ ሜንጀር መጠቀም ወይም፣ በምርት ላይ፣ የCNC ፕሮግራሙ መታጠፊያውን በበርካታ ጭማሪዎች ላይ እንዲያሰራጭ ማድረግ ነው።
አብዛኛዎቹ የሽቦ-መታጠፍ ችግሮች ቋሚ እና ሊወገዱ የሚችሉ ናቸው. ከታች ያለው ሠንጠረዥ በአውደ ጥናቶች ውስጥ በብዛት የሚታዩትን ስድስት ስህተቶች ይዘረዝራል፣ ለእያንዳንዱም ተግባራዊ እርማት።
| ስህተት | የተለመደ ውጤት | ተግባራዊ ጥገና |
|---|---|---|
| ወደ ፕላስተር ጫፎች በጣም ቅርብ መታጠፍ | በማጠፊያው ሥሩ ላይ ክንክ ወይም ኖት | ሽቦውን ወደ መንጋጋዎቹ ጠለቅ ብለው ያንቀሳቅሱት እና ወደ መንጋጋው ጠፍጣፋ መሠረት ይጣመሩ |
| በአንድ ድንገተኛ እንቅስቃሴ መታጠፍ | በተዘረጋው ውጫዊ ጎን ላይ ስንጥቆች | በሁለት ወይም በሦስት ጭማሪዎች ቀስ በቀስ ኃይልን ተግብር |
| የፀደይ መመለስን ችላ ማለት | የመጨረሻው አንግል ሁል ጊዜ በጣም ሰፊ ነው። | ከሠንጠረዥ 1 በፀደይ ጀርባ አንግል መታጠፍ |
| የተሳሳተ mandrel መጠን | ከመጠን በላይ ወይም የተደመሰሱ መታጠፊያዎች | የማንዴውን ዲያሜትር ከሚፈለገው የውስጥ ራዲየስ ጋር አዛምድ |
| ተመሳሳይ ቦታን በተደጋጋሚ መታጠፍ | ሥራን ማጠናከር ወደ ስብራት ይመራል | ከመፈጠሩ በፊት እርማቶችን ወይም እርማቶችን ይቀንሱ |
| ከተሳሳተ የማጣቀሻ ነጥብ መለካት | ክፍሎቹ በማጠፍ አበል አጭር ወይም ረዥም ይወጣሉ | ከመታጠፊያው ውስጥ ከውስጥ በኩል ይለኩ እና ከቀመር ውስጥ አበል ይጨምሩ |
በእጅ መታጠፍ የተደበቀ ወጪ አለው፡ ወጥነት። ልምድ ያለው ኦፕሬተር በተከታታይ ክፍሎች ላይ በግምት ፕላስ ወይም ሲቀነስ 0.5 ሚሜ መቻቻልን ይይዛል። የCNC ሽቦ ማጠፊያ ማሽን 0.05 ሚሜ ሲደመር ወይም ሲቀነስ ይይዛል፣ ይህም 10 እጥፍ ጥብቅ ነው፣ እና ያለ ድካም፣ ስሜት እና ትኩረትን የሚከፋፍል ያደርገዋል። የመቀየር ውሳኔ በችሎታ ላይ አይደለም; ስለ ቁጥሮች ነው።
በተግባር, የማቋረጫ ነጥብ በወር ወደ 500 ቁርጥራጮች ለሽቦ በ1.5-4 ሚሜ ክልል ውስጥ ይደርሳል. ከዚያ ድምጽ በታች፣ የማሽኑ ማቀናበሪያ ጊዜ አይመለስ ይሆናል፤ ከእሱ በላይ, የአንድ ክፍል ዋጋ በከፍተኛ ሁኔታ ይቀንሳል. የዋጋ ንፅፅር በክፍል ፣ በመሳሪያ እና በ ጥገና በእኛ ውስጥ ይገኛል። የኢንዱስትሪ ሽቦ bender ሙሉ የገዢ መመሪያ .
ተጨባጭ ምሳሌ በወር 1,800 ተመሳሳይ የታጠፈ የሽቦ ቅንፎችን የሚያመርት አምራች እያንዳንዳቸው ሁለት ባለ 90 ዲግሪ መታጠፊያዎች እና አንድ ባለ 45 ዲግሪ መታጠፊያ አንድ ነጠላ ማሄድ ይችላል። 4-ዘንግ CNC ስፕሪንግ ሽቦ መታጠፊያ ማሽን እና ሁለት የሙሉ ጊዜ የእጅ ሰራተኞችን ይተኩ. ማሽኑ በፕላስ ወይም በተቀነሰ 0.1 ሚሜ ውስጥ እያንዳንዱን አንግል ይይዛል እና የጂኦሜትሪ ጉድለቶች አመታዊ የማስታወሻ መጠን ወደ ዜሮ ይጠጋል።
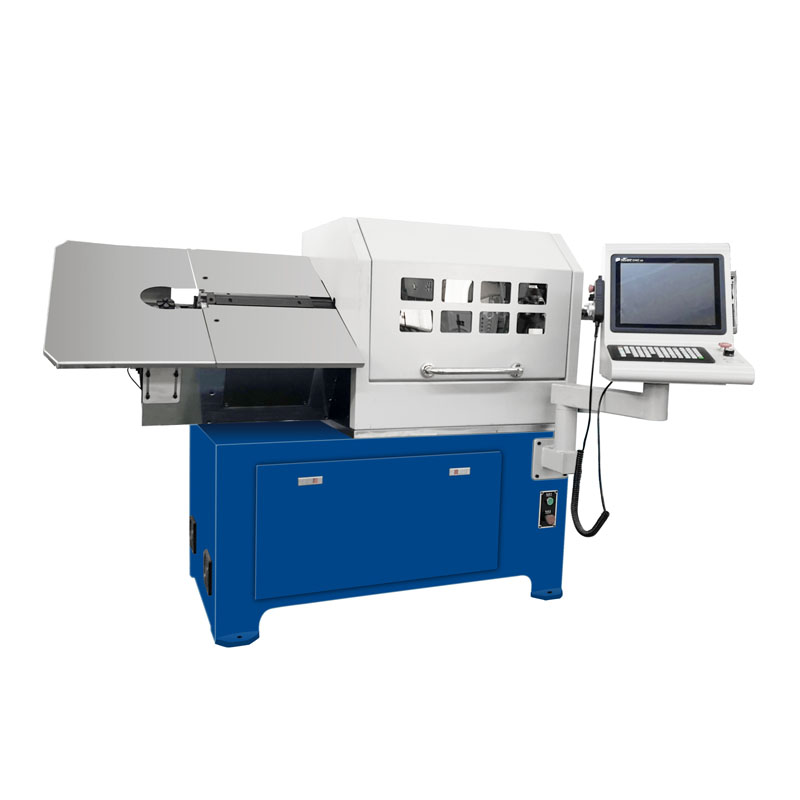 የቻይና CNC ስፕሪንግ ማጠፍ ማሽን አምራቾች, አቅራቢዎች WNJ የቻይና ብጁ የስፕሪንግ ማጠፊያ ማሽን አምራቾች እና የፀደይ ማጠፊያ ማሽን አቅራቢዎች ነው ፣ ZW-480 4AXIS CNC SPRING WIRE BENDI ያቅርቡ ... ምርትን ይመልከቱ →
የ CNC ሽቦ ማጠፊያ ማሽን ከሞተር ጋር ጥንድ ጥንድ አይደለም. ሽቦን የሚመግብ፣ የሚፈጠረውን ጭንቅላት የሚሽከረከር እና የታጠፈውን ክንድ በተቀናጀ እንቅስቃሴ የሚወዛወዝ በሰርቮ ቁጥጥር ስር ያለ አሰራር ነው። ውጤቱ ተመሳሳይ ፕሮግራም በሚሰራ ማንኛውም ሌላ ማሽን ላይ በትክክል ሊደገም የሚችል የ3-ል መጋጠሚያዎች ስብስብ ነው።
ባለ 4-ዘንግ ማሽን አብዛኛዎቹን ቅንፎች፣ መንጠቆዎች እና ክፈፎች በመላ ላይ ጥቅም ላይ ይውላሉ አውቶሞቲቭ እና የግንባታ ኢንዱስትሪዎች. እንዲሁም የተጠቀለሉ ክፍሎች ለሚያስፈልጋቸው ክፍሎች, ባለ 6-ዘንግ ወይም ባለ 7-ዘንግ ማሽን በተመሳሳይ ዑደት ውስጥ የመጠምዘዝ ተግባሩን ይጨምራል. ለዚህ ነው ዘመናዊ የ CNC ሽቦ ማጠፊያ ማሽኖች ነጠላ-ዓላማ መሳሪያዎች ሳይሆን እንደ ሊዋቀሩ የሚችሉ መድረኮች የተገነቡ ናቸው።
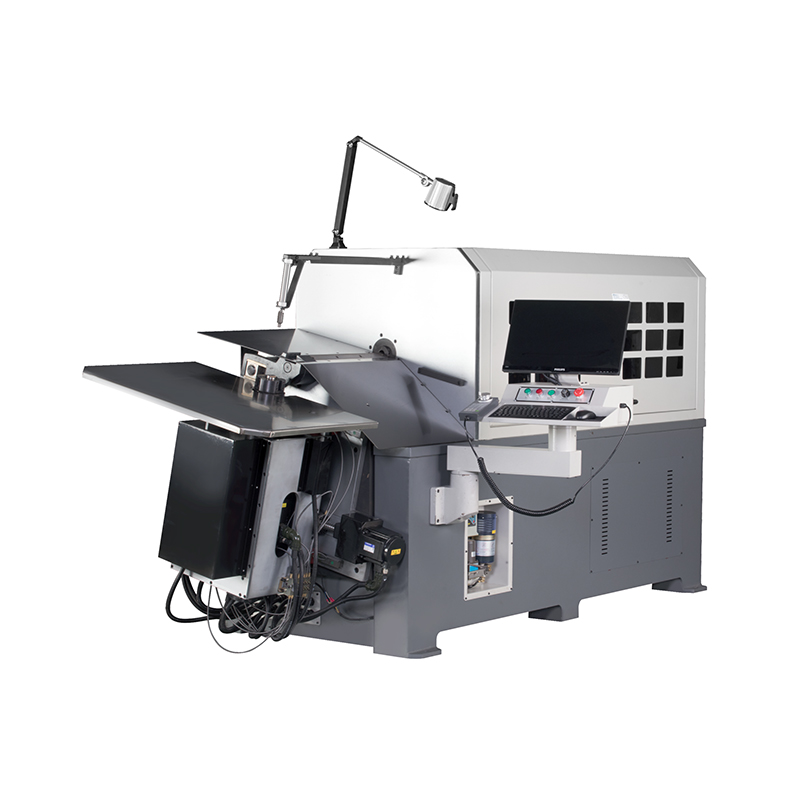 WNJ ማሽን | የጅምላ CNC ሽቦ ማጠፊያ ማሽን ፋብሪካ ፣ኮምፓኒ ሁሉን ቻይ ስፕሪንግ ማሽን ኩባንያ (WNJ ማሽን) የቻይና CNC ሽቦ ማጠፊያ ማሽን ፋብሪካ እና ሽቦ ማጠፊያ ማሽን ኩባንያ ነው ፣ ሙሉ በሙሉ… ምርትን ይመልከቱ →
የቁጥጥር ስርዓቱ ለእያንዳንዱ ቁሳዊ ቤተሰብ የፀደይ ጠረጴዛን ያከማቻል. ኦፕሬተሩ ወደ 90 ዲግሪ ዒላማው አንግል ሲገባ ማሽኑ በራስ-ሰር ወደ 90 S ዲግሪዎች ይጎነበሳል ፣ S ከጠረጴዛው ይመጣል። ሽቦው ሎጥ ሲቀየር ኦፕሬተሩ ኤስን ብቻ ያስተካክላል። ይህ በእጅ የሚሠራውን በጣም ተለዋዋጭ ክፍል ያስወግዳል፣ ይህም የሰው ልጅ ምን ያህል እንደሚታጠፍ የሚገምተው ነው።
በሰርቮ የሚነዳ ሽቦ መታጠፊያ ማሽን በሰዓት ከ1,500–3,000 ቁርጥራጮች የዑደት ጊዜ ይደርሳል ለትናንሽ ቅንፎች፣ እና ከሙሉ ፈረቃ በላይ /-0.05 ሚሜ ውስጥ የአቀማመጥ ተደጋጋሚነትን ይይዛል። የሽቦ ማጠፊያ ማሽን ተግባራዊ ገደብ የሽቦ ዲያሜትር እና የመሳሪያ ጂኦሜትሪ እንጂ ፍጥነት አይደለም. ለ 4 ሚሜ ሽቦ የተገመተው ማሽን ከ 0.5-4 ሚሊ ሜትር ቁሳቁሶችን ማጠፍ ይችላል, ነገር ግን ለእያንዳንዱ ዲያሜትር የተለየ መሳሪያ ያስፈልገዋል.
ከተጣመሙ ሽቦዎች ይልቅ እውነተኛ የተጠቀለሉ ምንጮች ለሆኑ ክፍሎች፣ የተሻለው የሚመጥን መጠምጠሚያ ነው። በዚህ ሁኔታ ሀ 6/7-ዘንግ CNC ስፕሪንግ መጠምጠሚያ ማሽን በአንድ ማለፊያ ውስጥ በግምት ከ1.5-8 ሚሜ የሆነ ዲያሜትር ያላቸው የመጭመቂያ እና የኤክስቴንሽን ምንጮችን ማምረት ይችላል። በሽቦ መታጠፊያ እና በስፕሪንግ ኮይል መካከል ያለውን ልዩነት ማወቅ የተሳሳተ ማሽን ከመግዛት ይከላከላል።
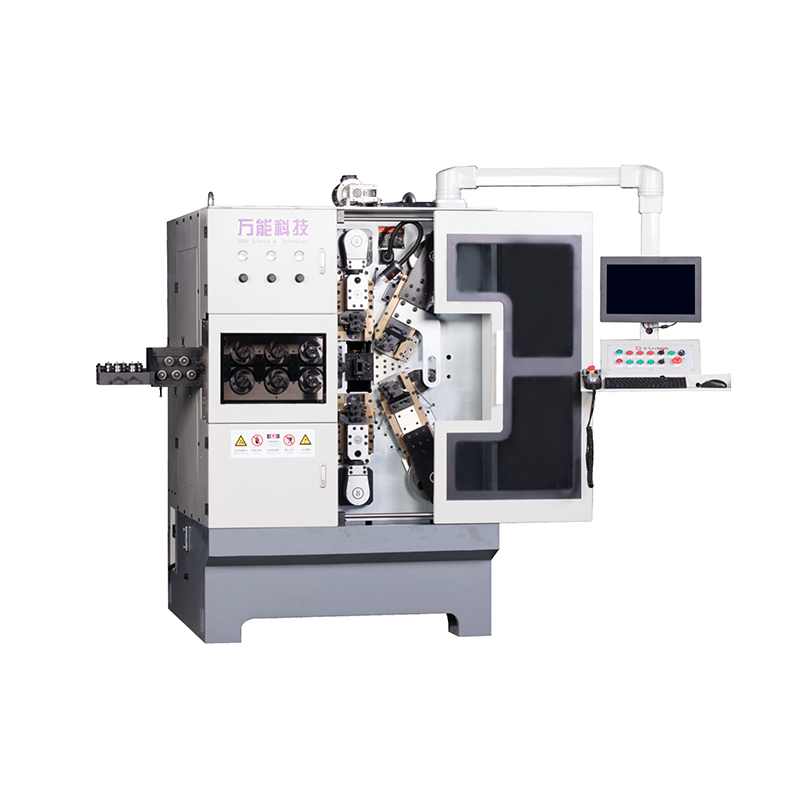 ብጁ TK-760 6-7AXES CNC SPRING COILING MACHINE ፋብሪካ፣ ኮምፓኒ - WNJ ማሽን የዜይጂያንግ ሁሉን ቻይ ስፕሪንግ ማሽን ኩባንያ (WNJ ማሽን) የቻይና የጅምላ ንግድ TK-760 6-7AXES CNC SPRING COILING MACHINE ፋብሪካ እና ኮም ... ምርትን ይመልከቱ →
ከተፈጠረው ጭንቅላት ፣ የምግብ ስርዓት እና የቁጥጥር ዑደት በስተጀርባ ያለውን ሜካኒካል ዝርዝሮች ከፈለጉ ፣ ጽሑፋችን በ ላይ የማጠፊያ ማሽን እንዴት እንደሚሰራ ዘዴውን ደረጃ በደረጃ ያብራራል.
ክብ-አፍንጫን መቆንጠጫ ለመጠምዘዣ፣ ለ90-ዲግሪ ማዕዘኖች ጠፍጣፋ አፍንጫ፣ እና ለተከታታይ ዲያሜትሮች አንድ ሜንዶ ይጠቀሙ። በልዩ ቁሳቁስ የፀደይ ጀርባ አንግል ከመጠን በላይ መታጠፍ። ከጥቂት መቶ ለሚበልጡ ተመሳሳይ ቁርጥራጮች፣ የCNC ሽቦ ማጠፊያ ማሽን ግምቱን ሙሉ በሙሉ ያስወግዳል።
ሽቦ እስከ ምርቱ ጥንካሬ ድረስ የሚለጠጥ ነው። ኃይሉ ከተወገደ በኋላ የመለጠጥ ክፍሉ ይመለሳል. ስፕሪንግback ከፍ ባለ የምርት ጥንካሬ እና በጠንካራ የታጠፈ ራዲየስ ይጨምራል። መፍትሄው ሁልጊዜ በሚለካው የስፕሪንግ ጀርባ አንግል ከመጠን በላይ ይጣመማል እንጂ ጠንካራ ኃይል አይደለም።
ለስላሳ ብረት ቢያንስ 1x የሽቦውን ዲያሜትር ይጠቀሙ. ለፀደይ-ሙቀት ብረት እና ለሙዚቃ ሽቦ ከ2-3 x ዲያሜትር ይጠቀሙ። ከነዚህ እሴቶች በታች መታጠፍ የውጪውን ፋይበር ይሰብራል እና የድካም ህይወት ይቀንሳል። ለጋራ ቁሳቁሶች ሙሉ ዝርዝር ከላይ በሰንጠረዥ 2 ውስጥ ይታያል.
አዎ፣ ከሁለት ሁኔታዎች ጋር፡ ራዲየሱን ከ2-3x ዲያሜትሩ በላይ ያድርጉት፣ እና ከአንድ ተጽእኖ ይልቅ በተቆጣጠሩት ጭማሪዎች ቀስ በቀስ መታጠፍ። የ CNC ሽቦ መታጠፊያ ማሽን ትክክለኛ ፍጥነት እና አንግል ስለሚተገበር በተሻለ ሁኔታ ተስማሚ ነው ፣ ለዚህም ነው ከፍተኛ የብረት ሽቦ ሁል ጊዜ በምርት ውስጥ ባሉ ማሽኖች ላይ የሚፈጠረው።
ቀመር L = pi x (D k x d) x theta / 360. ለ 90 ዲግሪ ማጠፍ በ k = 0.4, L = 0.785 x (D 0.4d) ይጠቀሙ. ይህንን አበል በማጠፊያዎች መካከል ወደ እያንዳንዱ ቀጥተኛ ክፍል ይጨምሩ።
መቻቻል ከ / -0.1 ሚሜ በታች ከሆነ ፣ መጠኑ በወር ከ 500 ተመሳሳይ ክፍሎች በላይ ከሆነ ፣ ወይም ጂኦሜትሪ ባለ ሶስት አቅጣጫዊ በሆነ ጊዜ በበርካታ አውሮፕላኖች ውስጥ መታጠፍ። የፍጥነት፣ ትክክለኛነት እና የመሳሪያ ውጤቶች በውጤቱ ላይ ጠለቅ ያለ ንጽጽር ለማግኘት የእኛን ይመልከቱ የማጠፊያ ማሽን አፈፃፀም ጽሑፍ.
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk12120 Tk-12120 12AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱ
Tk-6160 Tk-6160 CNC ስፕሪንግ ማሸጊያ ማሽን ...
ዝርዝር ይመልከቱ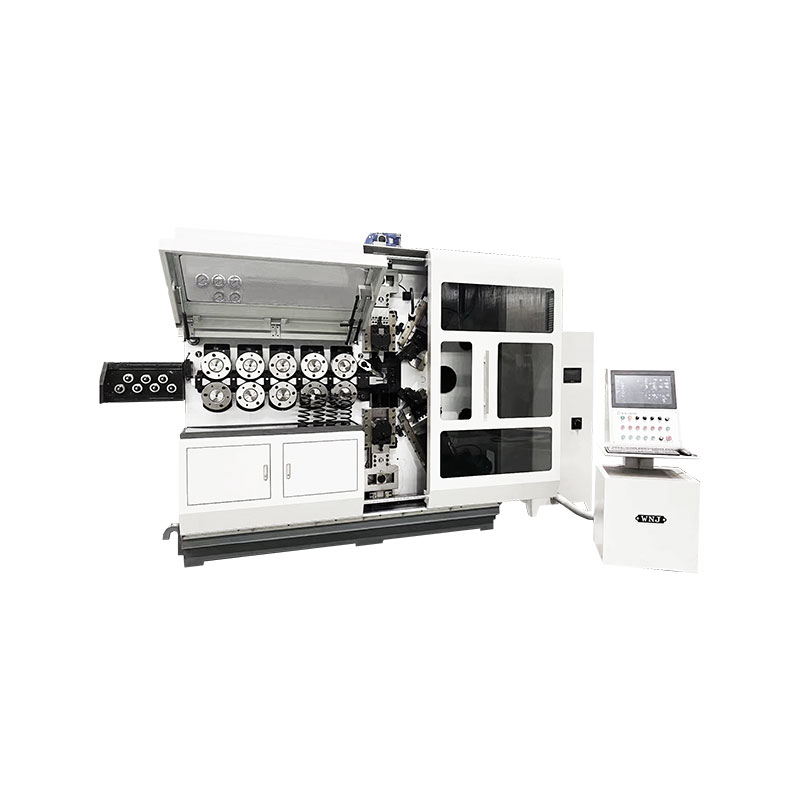
Tk-6120 Tk-6120 CNC SLating Mounging ማሽን ...
ዝርዝር ይመልከቱ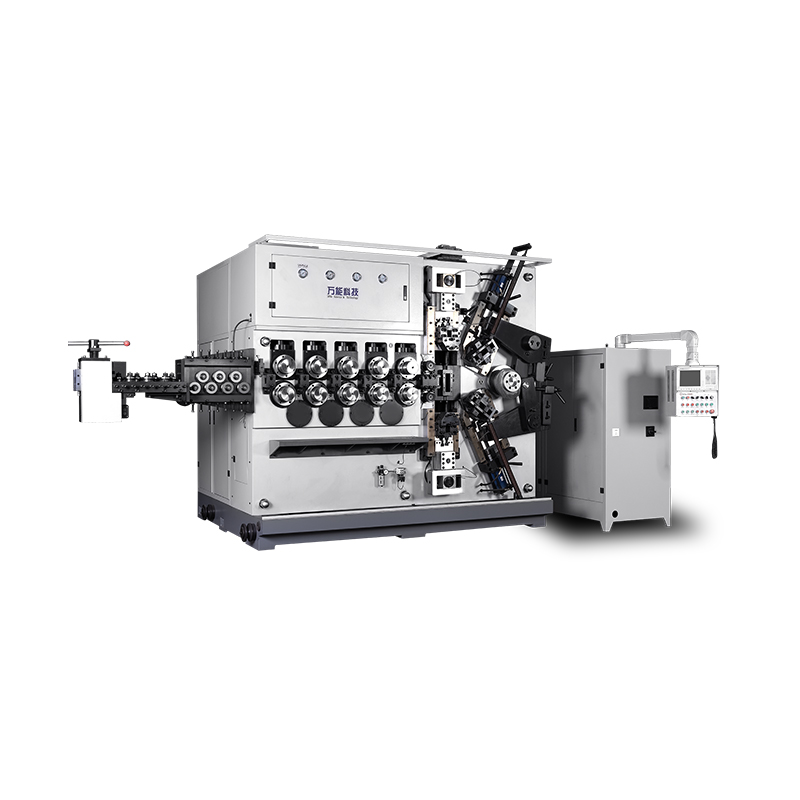
Tk-5200 Tk-5200 5 5AXES CNC Sond Side Clool Mind ...
ዝርዝር ይመልከቱ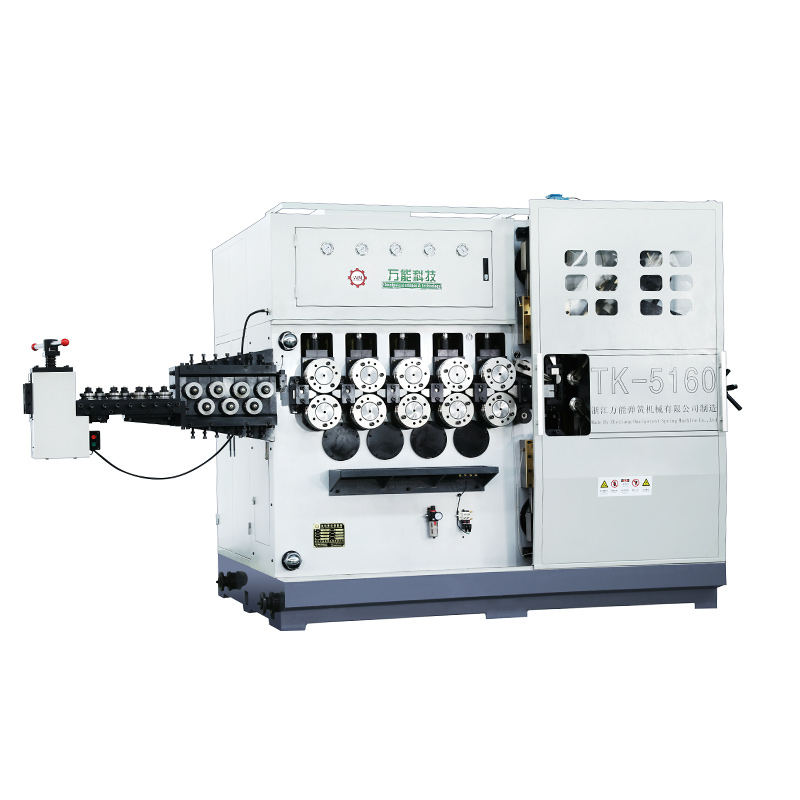
Tk -1560 Tk -1560 5Axes Cnc ስፕሪንግ ክሊድ ማሽን ...
ዝርዝር ይመልከቱ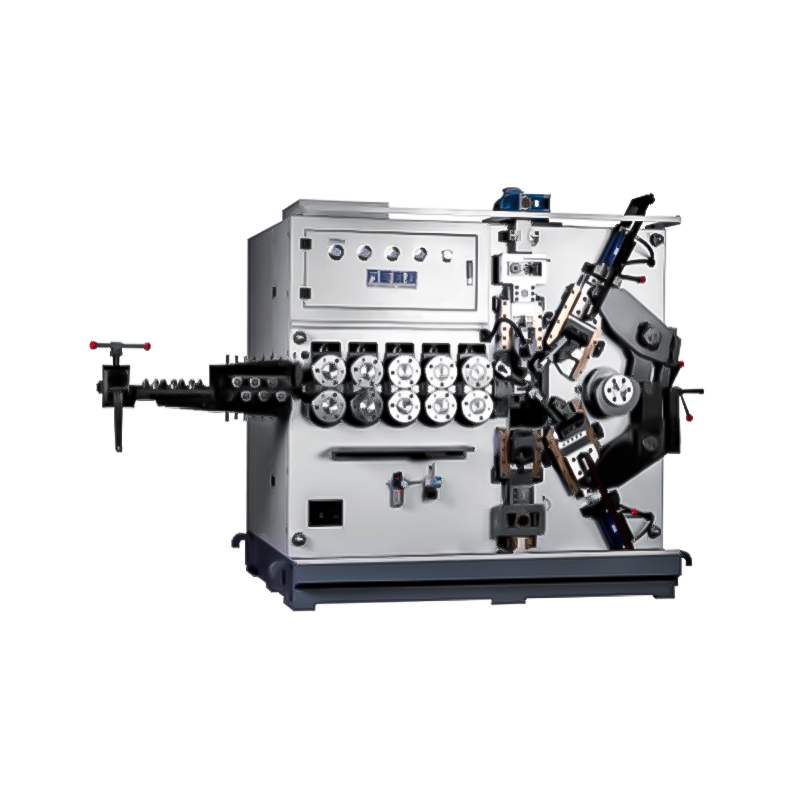
Tk -10020 Tk -100220 5AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱየሞባይል QR ኮድ
 ቋንቋ