የፕሬስ ብሬክ ሉህ ብረት መታጠፍ ትክክለኛ እና ሊደገም የሚችል መታጠፊያዎች አራት የተረጋገጡ ህጎችን ሲተገበሩ ይሰጣል፡ የV-die መክፈቻ ከቁሳቁስ ውፍረት በግምት ስምንት እጥፍ እንዲሆን ያድርጉት፣ የአየር መታጠፍን እንደ ነባሪው ሂደት ይጠቀሙ፣ ቶንን በአንድ ቀመር ያሰሉ እና የመጀመሪያውን ክፍል ከመልቀቃቸው በፊት ለፀደይ መልሶ ማካካስ። እነዚህን መሰረታዊ ውሳኔዎች የዘለሉ ፋብሪካዎች በተሰነጣጠቁ የጎን ሰንጣቂዎች፣ የማዕዘን መንሳፈፍ፣ ከመጠን በላይ መጫን ማንቂያዎችን እና የተቦረቦሩ ባዶዎችን ይመለከታሉ። እነሱን የሚተገብሩ ፋብሪካዎች በዘመናዊ የ CNC መሳሪያዎች ላይ በ/-0.5 ዲግሪ እና የኋላ መለኪያ አቀማመጥ እስከ /-0.02 ሚሜ ውስጥ የማዕዘን ወጥነት ይይዛሉ።
ይህ መመሪያ የፕሬስ ብሬክ ዓይነቶችን ፣ የታጠፈውን ቅደም ተከተል ደረጃ በደረጃ ፣ የታጠፈ አበል እና የቶን ቀመሮችን ፣ የሞት እና የጡጫ ምርጫን ፣ የቁሳቁስ ገደቦችን ፣ ትክክለኛነትን መቆጣጠር ፣ የጥገና እቅድ ማውጣትን እና የቆርቆሮ መሸጫ ሱቅ የ CNC ሽቦ መታጠፍ ያለበትን ነጥብ ይሸፍናል ። የመጨረሻው ክፍል ገዢዎች እና ኦፕሬተሮች የሚጠይቁትን በጣም የተለመዱ ጥያቄዎችን ይመልሳል.
የፕሬስ ብሬክ በላይኛው ጡጫ እና ታችኛው V-ዳይ መካከል ጠፍጣፋ የብረት ሉህ ይጭናል፣ ከዚያም ሉህ በፕላስቲክ ወደ ዒላማው አንግል እስኪቀየር ድረስ ጡጫውን በተቆጣጠረ ሃይል ወይም አቀማመጥ ወደታች ይነዳዋል። የኋላ መለኪያ ከእያንዳንዱ ስትሮክ በፊት ሉህን ወደ ትክክለኛው የመታጠፊያ መስመር ያንቀሳቅሰዋል፣ እና የCNC መቆጣጠሪያው የአውራ በግ ጉዞን፣ የሞት ግንኙነትን እና የመለኪያ አቀማመጥን ያመሳስለዋል። የተሳካ መታጠፊያን የሚወስነው አንግልን አንድ ጊዜ መምታት አይደለም ፣ ግን በቡድን ውስጥ በእያንዳንዱ ክፍል ላይ ተመሳሳይ አንግል መድገም ነው።
አብዛኛውን ውጤት የሚወስኑት አራት ውሳኔዎች፡- የማሽን አይነት, መሳሪያ, የቁሳቁስ ሁኔታ እና የመታጠፍ ሂደት.
ገዢዎች ዛሬ ከአራት ዋና ዋና ቴክኖሎጂዎች መካከል ይመርጣሉ። የሜካኒካል ማተሚያ ብሬክስ የበረራ ጎማ ይጠቀማል እና ብዙውን ጊዜ ሙሉ የአቀማመጥ ቁጥጥር ይጎድለዋል; ለቀላል እና ተደጋጋሚ ሥራ በአሮጌ ሱቆች ውስጥ ይኖራሉ። የ CNC ሃይድሮሊክ ማሽኖች ከፍተኛ ቶን ከጥሩ የስትሮክ መቆጣጠሪያ ጋር በማጣመር ለመካከለኛ እና ለከባድ ማምረቻዎች መመዘኛዎች ናቸው። የሰርቮ ኤሌክትሪክ ማሽኖች ራሙን በሰርቮ ሞተርስ እና በኳስ ዊንች ያሽከረክራሉ፣ ሃይድሮሊክን በማስወገድ እና የኃይል አጠቃቀምን ይቆርጣሉ። የ CNC ድቅል ሲስተሞች የሚለምደዉ አንግል መለኪያ እና አውቶማቲክ አክሊል ለፍላጎት ክፍሎች ይጨምራሉ።
| ዓይነት | የተለመደው የቶን ክልል | ራም ተደጋጋሚነት | የኢነርጂ ባህሪ | ምርጥ ተስማሚ |
|---|---|---|---|---|
| መካኒካል | 30-400 የአሜሪካ ቶን | /-0.05 ሚ.ሜ | Flywheel፣ ቀጣይነት ያለው ሩጫ | ለረጅም ጊዜ የሚሄዱ ቀላል ማጠፊያዎች |
| የሃይድሮሊክ CNC | 40-2,000 ቶን | /-0.02 ሚሜ | ፓምፑ ያለማቋረጥ ይሠራል | ከባድ ሳህን, ረጅም ክፍሎች, ተለዋዋጭ ምት |
| ሰርቪ-ኤሌክትሪክ | 20-220 ቶን | /-0.01 ሚሜ | ሞተር በፍላጎት ፣ ወደ 50% የኃይል ቁጠባ | ቀጭን እና መካከለኛ መለኪያዎች, ንጹህ ሱቆች, ከፍተኛ የዑደት መጠኖች |
| CNC ዲቃላ / የሚለምደዉ | 60-500 ቶን | /-0.01 ሚሜ | ድብልቅ ድራይቭ ፣ መጠነኛ ፍጆታ | የተወሳሰቡ ክፍሎች፣ የሚለምደዉ የማዕዘን ቁጥጥር፣ ዝቅተኛ የመሳሪያ ልብስ |
ለሱቆች ከ3 ሚሊ ሜትር በላይ ቀጭን ብረትን በመካከለኛ ባች ለማጣመም የሰርቮ ኤሌክትሪክ ክፍል በዩሮ ምርጡን ትክክለኛነት ያቀርባል። ለወፍራም ሰሃን ፣ ረጅም የታጠፈ መስመሮች ወይም ጥልቅ ሳጥኖች ፣ የ CNC ሃይድሮሊክ ማሽን በማንኛውም የጭረት ቦታ ላይ ከፍተኛ ቶን ሊተገበር ስለሚችል ተግባራዊ ምርጫ ሆኖ ይቆያል።
ሥርዓታማ ቅደም ተከተል ከመታየቱ በፊት አብዛኛዎቹን የጥራት ችግሮች ያስወግዳል። የጽሑፍ አሰራርን የሚከተሉ ሱቆች የአንደኛ ክፍል ጥራጊዎችን ይቀንሳሉ እና የማዋቀር ጊዜን ሊተነብይ ይጠብቃሉ።
የጠፍጣፋው ባዶ ርዝመት ሁለቱ ቀጥ ያሉ የፍላንግ ርዝመቶች እና የታጠፈ አበል ጋር እኩል ነው። የመታጠፊያው አበል ከሉህ ገለልተኛ ዘንግ ጋር የሚለካው የቀስት ርዝመት ነው። ገለልተኛው ዘንግ በሹል መታጠፊያዎች ላይ ወደ ውስጠኛው ወለል በቅርበት ይቀመጣል ፣ ለዚህም ነው K-factor በስሌቱ ውስጥ የሚታየው።
ቢኤ = (pi/180) x የታጠፈ አንግል x (ራዲየስ ኬ-ፋክተር x የቁስ ውፍረት)
ለ 90 ዲግሪ ማጠፍ በ 2 ሚሜ መለስተኛ ብረት ውስጥ 2 ሚሜ ውስጣዊ ራዲየስ እና የ K-factor 0.44, አበል 1.5708 x (2 0.88) = 4.52 ሚሜ ነው. ያ ትንሽ ቁጥር ጠፍጣፋውን ባዶ መጠን ይቀይራል እና ችላ ከተባለ ጥሩውን ክፍል ወደ አጭር ፍላጅ ሊለውጠው ይችላል።
| የቁስ ወይም የመታጠፍ ሁኔታ | የተለመደው K-factor |
|---|---|
| ለስላሳ ናስ ፣ የታሸገ አልሙኒየም ፣ በጣም ለስላሳ ቁጣዎች | 0.45-0.50 |
| ቀዝቃዛ-ተንከባሎ ለስላሳ ብረት | 0.40-0.44 |
| አይዝጌ ብረት 304 | 0.40-0.44 |
| እንደ 6061-T6 ያሉ ጠንካራ አልሙኒየም | 0.33-0.40 |
| ራዲየስ ከአምስት እጥፍ በላይ ውፍረት ያለው ትልቅ ራዲየስ | 0.50 ይጠጋል |
ጡጫ ከተነሳ በኋላ እያንዳንዱ ብረት ወደ ኋላ ይመለሳል። የፀደይ ጀርባ አንግል በተጣመመ አንግል እና በፕሮግራም በተሰራው አንግል መካከል ያለው ክፍተት ነው። ደረጃውን የጠበቀ መጠገኛ ለመለስተኛ ብረት በደንብ የሚሰራውን በትንሹ መታጠፍ ወይም ከአየር መታጠፍ ወደ ታች መቀየር ሲሆን ይህም ሉህን ሙሉ በሙሉ በዳይ ውስጥ በመጫን እና በሜካኒካዊ መንገድ የመለጠጥ ማገገምን ይቀንሳል።
| ቁሳቁስ | Springback ክልል | ተግባራዊ ማስታወሻ |
|---|---|---|
| ለስላሳ ብረት | 1-3 ዲግሪ | ብዙውን ጊዜ በፕሮግራሙ ውስጥ ከመጠን በላይ በመጠምዘዝ ማስተካከል ይቻላል |
| አይዝጌ ብረት 304 | 5-10 ዲግሪዎች | በሥራ የተጠናከረ የማይዝግ ምንጮች የበለጠ ወደ ኋላ ይመለሳል; ታች ማድረግ ይረዳል |
| አሉሚኒየም 5052-H32 | 2-4 ዲግሪ | በብዙ ውስጥ ዝቅተኛ ልዩነት |
| አሉሚኒየም 6061-T6 | 1-3 ዲግሪ | የፀደይ ጀርባ ጉዳዮች ከመከሰታቸው በፊት ሹል ራዲየስ ሊሰነጠቅ ይችላል። |
| ከፍተኛ-ጥንካሬ ብረት 780 MPa | 8-15 ዲግሪዎች | የሚገኝ ከሆነ የሚለምደዉ አንግል መለኪያ ይጠቀሙ |
የመሳሪያ ስራ የማተሚያ ብሬክ ብረት ጥራት የሚሸነፍበት ወይም የሚጠፋበት ነው። የተለበሰ የፓንች ጫፍ በእያንዳንዱ ክፍል ላይ የሚታይ መስመር ይፈጥራል. ለቁሱ በጣም ጠባብ የሆነ ዳይ የውጭውን ገጽታ ይሰነጠቃል. አንድ flange ከታጠፈ በኋላ መሳሪያውን ማጽዳት ሲኖርበት የጉዝኔክ ቡጢ ያስፈልጋል። ለሞት ምርጫ ብቸኛው በጣም ጠቃሚ ህግ የ V-መክፈቻ ህግ ነው-V-መክፈቻውን በእቃው ውፍረት ይከፋፍሉት. ሬሾው በ6 እና 12 መካከል መቀመጥ አለበት፣ 8 ደግሞ ለመለስተኛ ብረት ነባሪ ነው።
| መለኪያ | የአየር ማጠፍ | ወደ ታች መውረድ | ሳንቲም ማውጣት |
|---|---|---|---|
| የመሳሪያ ግንኙነት | ሶስት ነጥብ ብቻ | ሉህ በዳይ ውስጥ ተጭኗል | ከሉህ ወለል በታች ሙሉ መጭመቅ |
| አንጻራዊ ቶን | 1x መነሻ | በግምት 3-4x የአየር መታጠፍ | 5-10x የአየር ማጠፍ |
| የማዕዘን ትክክለኛነት | /-0.5 ዲግሪ በተለምዶ | / -0.25 ዲግሪ ከተመጣጣኝ ቁሳቁስ ጋር | በጣም ከፍተኛ፣ በማሽን ግትርነት የተገደበ |
| ለውፍረት ልዩነት ስሜታዊነት | ከዝቅተኛ እስከ መካከለኛ | ከፍተኛ | መካከለኛ |
| የተለመደ አጠቃቀም | አጠቃላይ ፈጠራ ፣ ነባሪ ምርጫ | ሹል የሆነ ውስጣዊ ጥግ የሚያስፈልጋቸው ክፍሎች | የማይክሮ መታጠፊያዎች፣ ቀጭን ክምችት፣ ትክክለኛ ማዕዘኖች |
ለስላሳ ብረት ለአየር መታጠፍ የኢንዱስትሪ-ስታንዳርድ ፎርሙላ ከቁሳቁስ ውፍረት እና ከመክፈት ጋር ይዛመዳል። ከዚህ በታች ያለው ፎርሙላ በ 450 MPa አካባቢ የመሸከም አቅም ላለው ብረት ኪሎዌንቶን በአንድ ሜትር የመታጠፊያ ርዝመት ይሰጣል።
P (kN በአንድ ሜትር) = 650 x (ውፍረት በ ሚሜ) x (ውፍረት በ ሚሜ) / (V-መክፈቻ በ ሚሜ)
ወደ ሜትሪክ ቶን ኃይል ለመቀየር ውጤቱን በ 9.81 ይከፋፍሉት። ለ 3 ሚ.ሜ ለስላሳ ብረት በ 24 ሚሜ ዳይ, ስሌቱ 650 x 9/24 = 243.75 kN በአንድ ሜትር ወይም ወደ 24.8 ቶን በአንድ ሜትር. 1.2 ሜትር flange ያለው ክፍል ከማንኛውም የደህንነት ሁኔታ በፊት 292.5 kN፣ በግምት 29.8 ቶን ይፈልጋል። በ 30 ቶን የሚገመተውን ማሽን መግዛት ምንም ዓይነት ጭንቅላት አይተዉም; የ 40 ቶን ሞዴል ትክክለኛ ምርጫ ነው.
| ውፍረት (ሚሜ) | የሚመከር V-መክፈቻ (ሚሜ) | አስገድድ (ኪኤን/ሜ) | አስገድድ (ቶን/ሜ) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
ለአይዝጌ አረብ ብረት ውጤቱን በ 1.4 ወደ 1.6 ማባዛት. ለ 5xxx አሉሚኒየም, ከ 0.7 ወደ 0.8 ማባዛት. ለ 780 MPa ከፍተኛ ጥንካሬ ያለው ብረት, ከ 1.7 ወደ 2.2 ማባዛት. እነዚህ ምክንያቶች ከቀላል ብረት ጋር ሲነፃፀሩ የመለጠጥ ጥንካሬን ልዩነት ያንፀባርቃሉ.
እያንዲንደ ቁሳቁስ ከታች በተጠማዘዘ መስመር ሊይ የሚሰነጣጠቅ ወለል አሇው. ሰንጠረዡ ለጋራ ደረጃዎች የአየር ማጠፍ ዝቅተኛዎችን ይሰጣል። እነዚህ የመነሻ ነጥቦች ናቸው፡ ሹል የሆነ የጡጫ ጫፍ፣ ትንሽ V-መክፈቻ ወይም ከእህል ጋር ትይዩ መታጠፍ ሁሉም ተግባራዊውን ዝቅተኛ ራዲየስ ያሳድጋል።
| ቁሳቁስ | ዝቅተኛው የውስጥ ራዲየስ (የአየር ማጠፍ) | ቶንጅ ፋክተር vs መለስተኛ ብረት | ቁልፍ ጥንቃቄ |
|---|---|---|---|
| ቀዝቃዛ-ተንከባሎ ለስላሳ ብረት | 0.5-1.0 x ቲ | 1.0 | ለሚታዩ ክንፎች በጥራጥሬው ላይ መታጠፍ |
| አይዝጌ ብረት 304 | 1.5-2.0 x ቲ | 1.4-1.5 | ለሥራ የተጠናከረ ሉሆች ትልቅ ራዲየስ ያስፈልጋቸዋል |
| አሉሚኒየም 5052-H32 | 0.5-1.0 x ቲ | 0.7 | በ H32 ቁጣ ውስጥ ጥሩ የመፍጠር ችሎታ |
| አሉሚኒየም 6061-T6 | 2.0-3.0 x ቲ | 0.7 | ሹል ራዲየስ መሰንጠቅን ያስከትላል; ለጠንካራ ቅርጽ O-temperን ግምት ውስጥ ያስገቡ |
| ከፍተኛ-strength steel 780 | 2.0-3.0 x ቲ | 1.7-2.2 | ከፍተኛ springback and edge micro-cracks possible |
የቁሳቁስ ውፍረት መቻቻል እንዲሁ የማዕዘን ልዩነት ይፈጥራል። በአየር መታጠፍ፣ ከስመ 0.1 ሚ.ሜ ውፍረት ያለው ሉህ አንግልውን በአንድ ዲግሪ ወይም ከዚያ በላይ ሊለውጠው ይችላል ምክንያቱም ለስም ውፍረት የሚሰራው የጡጫ ጥልቀት አሁን የተለየ አንግል ይፈጥራል። ለዚህም ነው ከማዕዘን ግብረ መልስ ጋር የሚለምደዉ ቁጥጥር በትክክለኛ የፕሬስ ብሬክ ብረታ ብረት ስራ የተለመደ እየሆነ የመጣው።
የፕሬስ ብሬክ ልክ እንደ አቀማመጥ ስርዓቱ ብቻ ነው። የኋለኛው መለኪያ ከመጠፊያው መስመር እስከ ማጣቀሻው ጠርዝ ያለውን ርቀት ይቆጣጠራል, እና ተደጋጋሚነቱ የፍሬን ርዝመትን በቀጥታ ይጎዳል. መሰረታዊ ማሽኖች ሁለት-ዘንግ መለኪያ አላቸው; የማምረቻ ማሽኖች R-ዘንግ ለመለካት ቁመት እና ለተለያዩ ክፍል ስፋቶች የ Z-ዘንግ ማቆሚያዎች ይጨምራሉ. ባለ 4 1-ዘንግ የኋላ መለኪያ ለስራ-ሱቅ ተለዋዋጭነት ተግባራዊ ዝቅተኛው ነው።
ለከፍተኛ ትክክለኛነት ሥራ ፣የመሳሪያውን ከበግ ጋር ትይዩ ያድርጉት። በ2 ሜትር ርዝመት መካከል ያለው የ0.1 ሚሜ አለመጣጣም በቡጢ እና በሞት መካከል ያለው የተጋነነ አንግል ይፈጥራል። አዲስ የመሳሪያ መሳሪያዎችን ሲጭኑ ትክክለኛነትን-መሬትን ይጠቀሙ እና ትይዩነትን ያረጋግጡ።
የፕሬስ ብሬክስ ቀላል፣ ጠንካራ እና ወጪ ቆጣቢ ቅርጾችን ከጠፍጣፋ ወረቀት ስለሚያመርት እያንዳንዱን የብረት-ምርት ኢንዱስትሪ ይደግፋል። የፋብሪካው ዝርዝር ረጅም ነው, እና እያንዳንዱ ዘርፍ የራሱን መቻቻል እና የገጽታ መስፈርቶችን ይጨምራል.
ለ ተንቀሳቃሽነት እና አውቶሞቲቭ መተግበሪያዎች በኤሌክትሪክ ተሽከርካሪዎች ላይ ያለው አዝማሚያ ለትክክለኛና ከፍተኛ ጥንካሬ ያለው የብረት መታጠፊያዎች ፍላጎት ጨምሯል ምክንያቱም የባትሪ መያዣዎች እና መዋቅራዊ ቅንፎች ከዚህ በፊት የተገጣጠሙ ክፍሎችን ይተካሉ.
አብዛኛዎቹ የፕሬስ ብሬክ አለመሳካቶች ድንገተኛ አይደሉም; በመጀመሪያ እንደ አንግል መንሳፈፍ፣ መቧጨር ወይም ያልተለመደ ጫጫታ ሆነው ይታያሉ። ቀላል የስህተት መዝገብ ምንጩን በፍጥነት ለመለየት ይረዳል።
| ስህተት | መንስኤ ሊሆን ይችላል። | ተግባራዊ ጥገና |
|---|---|---|
| በቡድን ላይ የማይጣጣም አንግል | ቁሳቁስ thickness shifts, springback not compensated | በጥልቀት ቁጥጥር የሚደረግበት የአየር መታጠፍ ይጠቀሙ; ከእያንዳንዱ አዲስ ዕጣ የመጀመሪያውን ክፍል ይለኩ |
| በውጫዊ መታጠፊያ መስመር ላይ ስንጥቆች | ራዲየስ በጣም ትንሽ፣ እህል ከመታጠፊያው ጋር ትይዩ ነው። | የጡጫ ራዲየስ ጨምር; ባዶ 90 ዲግሪ አሽከርክር; ለስላሳ ቁጣን ሞክር |
| የተጠማዘዘ ወይም የተጣመመ ክፍል | በቡጢ ይሞቱ ትይዩ አይደለም፣ የኋላ መለኪያው በተሳሳተ መንገድ ያበቃል | ራም / ዳይ ትይዩነትን ያረጋግጡ; ሁለቱንም የመለኪያ ጣቶች ሉህውን መንካቱን ያረጋግጡ |
| ከታች በኩል ቧጨራዎች | በዳይ ጠርዝ ላይ ቡር, ቆሻሻ መሳሪያ, ጠንካራ ቅንጣቶች | ድንጋይ እና ዳይ ማጽዳት; ዲቦር ባዶዎች; መከላከያ ፊልም ተግብር |
| በመቆጣጠሪያው ላይ ከመጠን በላይ መጫን | ቪ-መክፈት በጣም ጠባብ ወይም ቶን ዝቅተኛ ግምት ተሰጥቶታል። | በ 650 ቀመር እንደገና አስሉ; ወደ ሰፊው ሞት ይሂዱ |
የብረት ብረታ ብረትን የሚታጠፍ የማምረቻ ሱቆች ብዙውን ጊዜ በሽቦ ለተፈጠሩ ክፍሎች፡ ክሊፖች፣ መንጠቆዎች፣ ፒን እና የሽቦ ቅንፎች ከተመሳሳይ የምርት ስብስብ ጋር የተያያዙ ጥያቄዎችን ይቀበላሉ። የፕሬስ ብሬክስ የሽቦ መገለጫዎችን በብቃት ማጠፍ አይችልም፣ ነገር ግን የCNC ሽቦ ማጠፊያ ማሽኖች ክብ ሽቦ፣ ጠፍጣፋ ሽቦ እና ስትሪፕ በተመሳሳይ ፕሮግራም በተያዘለት ትክክለኛነት ያካሂዳሉ። የCNC ሽቦ ማጠፊያ ሽቦውን በአንድ ቅደም ተከተል ያስተካክላል፣ ይመገባል፣ ያጠምዳል እና ይቆርጣል፣ ይህም ከትንሽ እስከ መካከለኛ ሽቦዎች ትርፋማ ያደርገዋል።
የሽቦ ማጠፊያው መቆጣጠሪያ አመክንዮ ከፕሬስ ብሬክ ጋር ብዙ የሚያመሳስለው ነገር አለው፡ የመታጠፊያ ማዕዘኖችን፣ የምግብ ርዝማኔዎችን እና የስፕሪንግባክ ማካካሻን ፕሮግራም ታዘጋጃላችሁ። እንደ ZW-480 ያሉ ባለብዙ ዘንግ ማሽኖች ውስብስብ ባለ ሶስት አቅጣጫዊ ቅርጾችን የሚፈቅድ የተጠማዘዘ ዘንግ እና የታጠፈ ክንድ ይጨምራሉ። ስለ መታጠፍ kinematics ጠለቅ ያለ ማብራሪያ፣ የእኛን ያንብቡ የማጠፊያ ማሽኖች እንዴት እንደሚሠሩ ሙሉ መመሪያ .
 ZW-480 4-Axis CNC ስፕሪንግ ሽቦ ማጠፊያ ማሽን ለተወሳሰቡ 3D ቅርፆች ይህ ባለአራት ዘንግ ሽቦ መታጠፊያ ለተወሳሰቡ ባለ ሶስት አቅጣጫዊ ቅርጾች የተጠማዘዘ እና የታጠፈ የእጅ እንቅስቃሴዎችን ይደግፋል። ክትትል የማይደረግበት አሠራር ያቀርባል እና ለአነስተኛ እና መካከለኛ ባች ምርት ቆጣቢ ነው. ምርትን ይመልከቱ →
 ZW-880 8-Axis CNC ስፕሪንግ ሽቦ ማጠፊያ ማሽን ለከፍተኛ ትክክለኛነት ስራ በስምንት ዘንግ ትስስር እና በ rotary wire feed, ይህ ሞዴል ከፍተኛ መረጋጋት እና ትክክለኛነትን ይሰጣል. ውስብስብ የመፍጠር ስራዎችን ማስተናገድ የሚችል እና ሙሉ ስብሰባዎችን ለማምረት ለሚፈልጉ የስራ ሱቆች ተስማሚ ነው. ምርትን ይመልከቱ →
 WNJ CNC ሽቦ ማጠፊያ ማሽን ተከታታይ (1-12ሚሜ የሽቦ ዲያሜትር) የዚህ አምራች መስመር ከ 1 እስከ 12 ሚሊ ሜትር የሆነ የሽቦ ዲያሜትሮችን ከብዙ ዘንግ ማያያዣ ጋር ይሸፍናል. ለምርት ውህደት አስተማማኝ ምርጫ በማድረግ የአለም አቀፍ ድጋፍ እና የመለዋወጫ አገልግሎቶችን ያካትታል። ምርትን ይመልከቱ →
ከፕሬስ ብሬክ ቀጥሎ የሽቦ መታጠፊያ መስመር መጨመር አንድ የስራ ሱቅ ከግል ክፍሎች ይልቅ የተሟላ ስብሰባዎችን እንዲጠቅስ ያስችለዋል። የማዋቀሩ ዋጋ ዝቅተኛ ነው፣ እና ማሽኖቹ ቁጥጥር ሳይደረግባቸው ለጥቂት መቶ ቁርጥራጮች ቆጣቢ ይሆናሉ።
የአየር መታጠፍ ሉህ በሦስት ነጥቦች ላይ ብቻ ከግንኙነት ጋር ይመሰረታል-ሁለቱ የሞት ጠርዞች እና የጡጫ አፍንጫ። አንግል በቡጢ ጥልቀት ላይ የተመሰረተ ነው, ስለዚህ አንድ መሳሪያ ብዙ ማዕዘኖችን ሊያደርግ ይችላል. የታችኛው ክፍል ሉህውን ሙሉ በሙሉ ወደ V-die ይጭነዋል፣ ይህም የፀደይ መመለስን ይቀንሳል እና የውስጠኛውን ጥግ ይሳላል ነገር ግን ቶን ከሶስት እስከ አራት ጊዜ ይጨምራል። የሳንቲም ቁሳቁሱን በጣም ስለሚጨምቀው የጡጫ ቅርጽ ወደ ሉህ ውስጥ ይጫናል; ከፍተኛውን ቶን ያስፈልገዋል እና ለቀጫጭ እቃዎች ምርጡን ተደጋጋሚነት ያቀርባል. ለአብዛኛዎቹ የፕሬስ ብሬክ ሉህ ብረት ሥራ፣ የአየር መታጠፍ ትክክለኛው ነባሪ ነው።
ከስምንት ደንብ ይጀምሩ: ለስላሳ ብረት, ከቁሳቁስ ውፍረት ስምንት እጥፍ ጋር እኩል የሆነ የ V-መክፈቻ ይጠቀሙ. ለማይዝግ ብረት ወደ አስር እስከ አስራ ሁለት ጊዜ፣ እና ለስላሳ አልሙኒየም ከስድስት እስከ ስምንት ጊዜ ይውሰዱ። ሰፋ ያለ ሞት ቶንጅን ይቀንሳል እና ትልቅ የውስጥ ራዲየስ ይፈጥራል; ጠባብ መሞት ቶን ይጨምራል እና ራዲየስን ያሰላል። የ V-መክፈቻው ለመደበኛ ቁሳቁሶች ውፍረት ከአምስት እጥፍ ያነሰ መሆን የለበትም.
በጣም ቀላሉ ዘዴ ከተለካው የፀደይ ጀርባ ጋር እኩል የሆነ ከመጠን በላይ የታጠፈ አንግል ፕሮግራም ማድረግ ነው። በምርት ውስጥ ከሚሰሩት ትክክለኛ ጥቅል የሙከራ ቁራጭ ይጠቀሙ። እንደ አይዝጌ ወይም 780 MPa ብረት ላሉ ከፍተኛ-ስፕሪንግባክ ቁሶች ወደ ታች መቀየር ወይም የፕሬስ ብሬክን ከተለዋዋጭ አንግል መለኪያ ጋር ይጠቀሙ፣ ይህም ከመጀመሪያው የሙከራ መታጠፍ በኋላ የጡጫውን ጥልቀት በራስ-ሰር ያስተካክላል።
ቀመሩን P = 650 x 9/24 = 243.75 kN በአንድ ሜትር ተጠቀም ይህም በግምት 24.8 ቶን በሜትር ነው። የደህንነት ሁኔታን ይጨምሩ እና ከ 80% በላይ የሚገመተውን አቅም ከመሮጥ ይቆጠቡ, ስለዚህ ባለ 40 ቶን የፕሬስ ብሬክ በ 3 ሚሜ መለስተኛ ብረት ውስጥ ለአንድ ሜትር መታጠፍ ዝቅተኛው ምክንያታዊ ምርጫ ነው. የማይዝግ ወይም ከፍተኛ-ጥንካሬ ብረት ከታጠፉ የማሽኑን መጠን ይጨምሩ።
የውጪው ገጽ የማራዘሚያ ገደቡ ላይ ሲደርስ ስንጥቆች ይፈጠራሉ። የተለመዱ መንስኤዎች የጡጫ ራዲየስ ከቁሳቁስ ውፍረት ከ1.5 እጥፍ በታች፣ ከተሽከረከረው እህል ጋር ትይዩ መታጠፍ፣ ቀድሞ ከተሰራው ደረጃ ላይ ያለ ስራ የጠነከረ ሉህ ወይም V-die በጣም ጠባብ ነው። ትልቅ ራዲየስ ተጠቀም፣ በእህሉ ላይ ታጠፍ እና ከማምረትህ በፊት ጥራጊ ላይ በማጠፍ ሙከራ አረጋግጥ።
የሰርቮ ኤሌክትሪክ ማሽኖች እስከ 3 ሚሊ ሜትር የሚደርስ የቆርቆሮ ብረትን ያሟላሉ፣ በንፁህ አሠራር፣ ዝቅተኛ የኃይል ዋጋ እና የተሻለ የአቀማመጥ ተደጋጋሚነት። የ CNC ሃይድሮሊክ ማሽኖች ለወፍራም ጠፍጣፋ ፣ ጥልቅ ክፍሎች እና ረጅም የታጠፈ መስመሮች የተሻሉ ሆነው ይቆያሉ ምክንያቱም በጠቅላላው ስትሮክ ላይ ከፍተኛ ቶን ያመነጫሉ። ለትክክለኛ ብርሃን-መለኪያ ሥራ servo-electric ን ይምረጡ እና ሃይድሮሊክ CNC ለአጠቃላይ ማምረቻ ሰፊ የቁስ ክልል።
የፕሬስ ብሬክ ሉህ ብረት መታጠፍ የበሰለ ሂደት ነው, እና ቴክኖሎጂው በመሠረቱ ላይ አልተለወጠም. ትርፋማ ሱቆችን የሚለየው ተግሣጽ ነው፡ ትክክለኛው የሞት ምርጫ፣ ታማኝ የቶን ስሌት፣ የተፈተነ የፀደይ ማካካሻ እና መደበኛ የመሳሪያ ጥገና። እነዚህን ልምዶች በቋሚነት ይተግብሩ እና የፕሬስ ብሬክ ወለሉ ላይ በጣም ከሚገመቱ ማሽኖች ውስጥ አንዱ ይሆናል።
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk12120 Tk-12120 12AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱ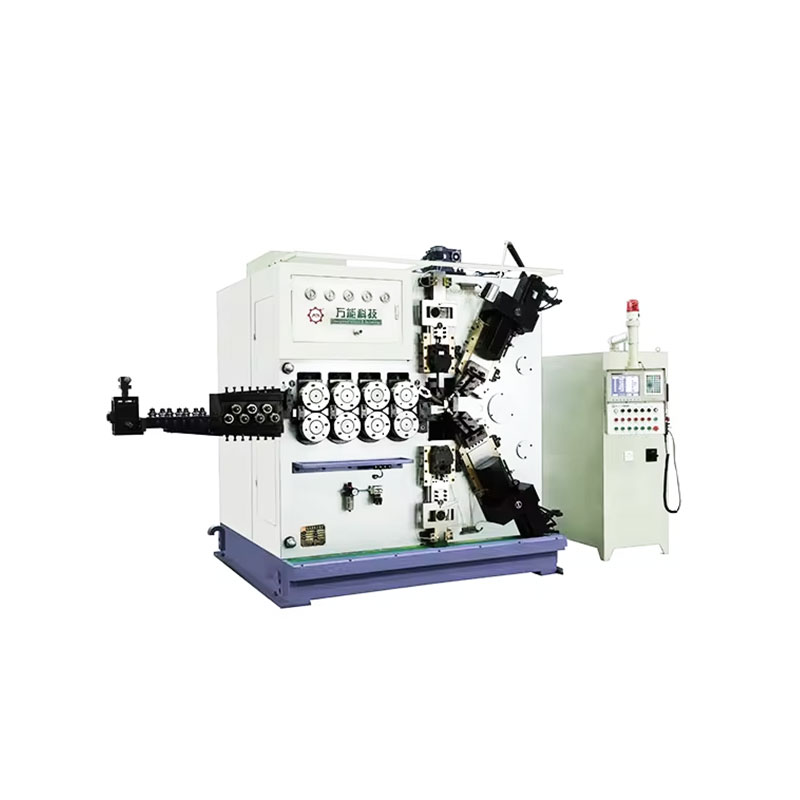
Tk-6160 Tk-6160 CNC ስፕሪንግ ማሸጊያ ማሽን ...
ዝርዝር ይመልከቱ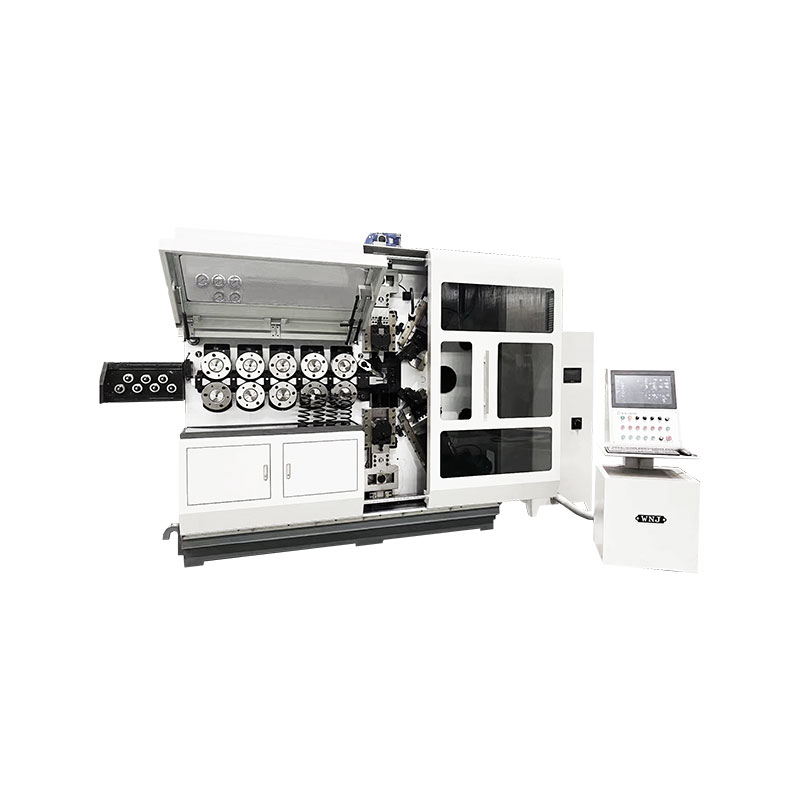
Tk-6120 Tk-6120 CNC SLating Mounging ማሽን ...
ዝርዝር ይመልከቱ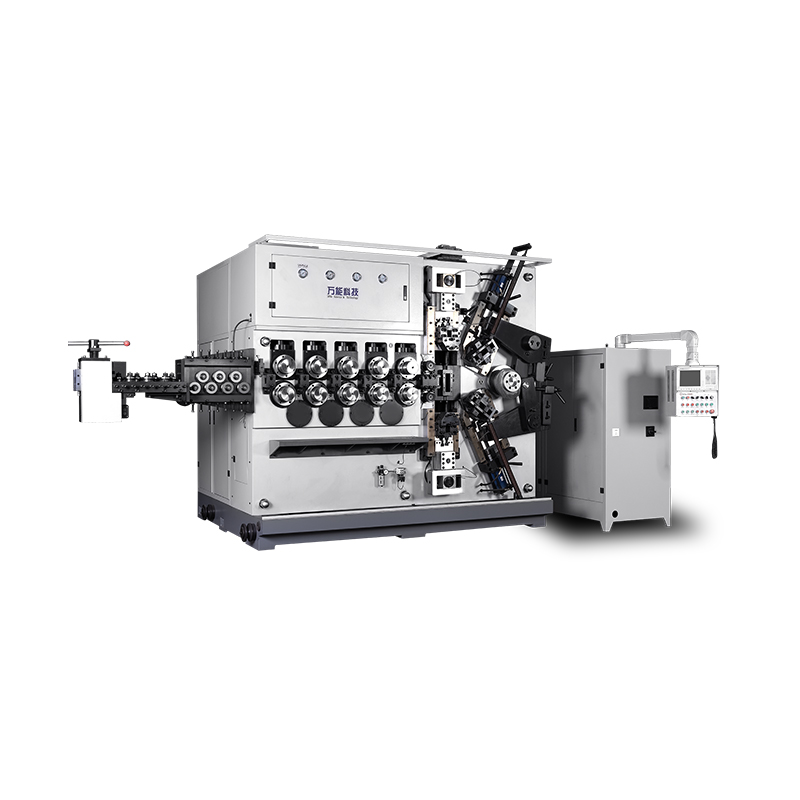
Tk-5200 Tk-5200 5 5AXES CNC Sond Side Clool Mind ...
ዝርዝር ይመልከቱ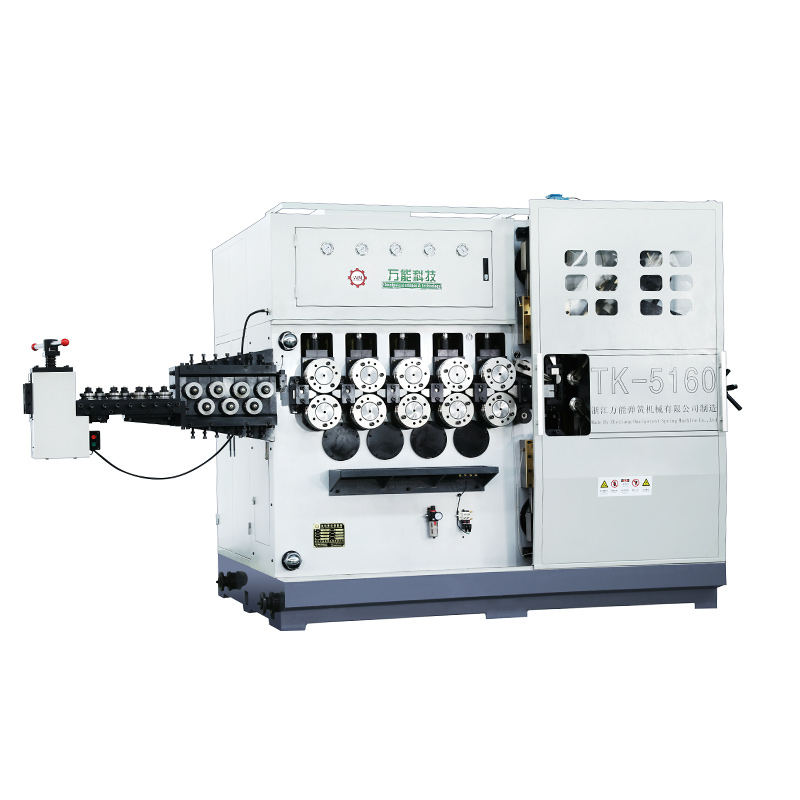
Tk -1560 Tk -1560 5Axes Cnc ስፕሪንግ ክሊድ ማሽን ...
ዝርዝር ይመልከቱ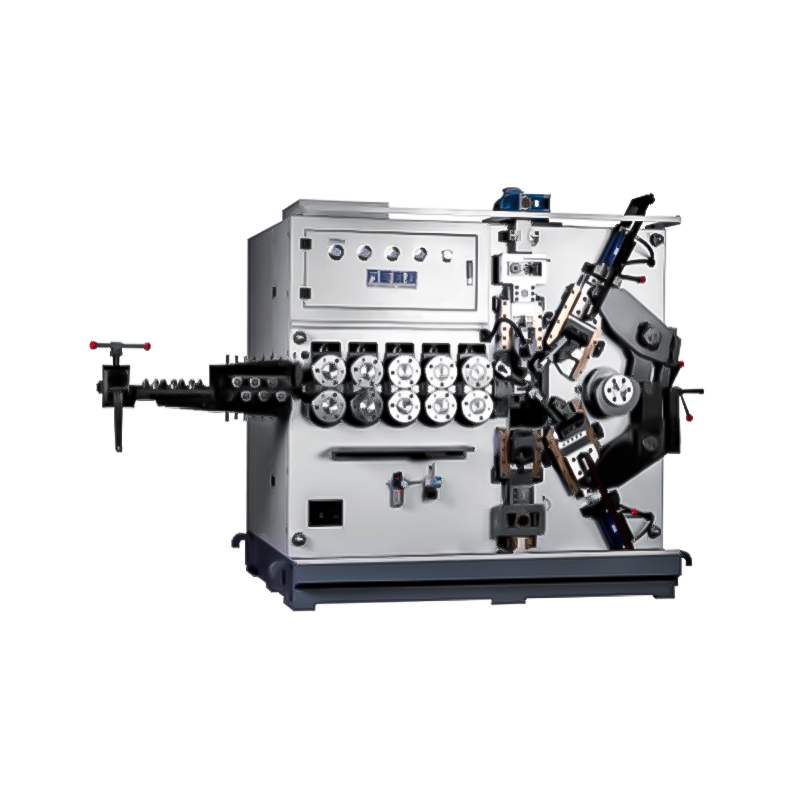
Tk -10020 Tk -100220 5AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱየሞባይል QR ኮድ
 ቋንቋ