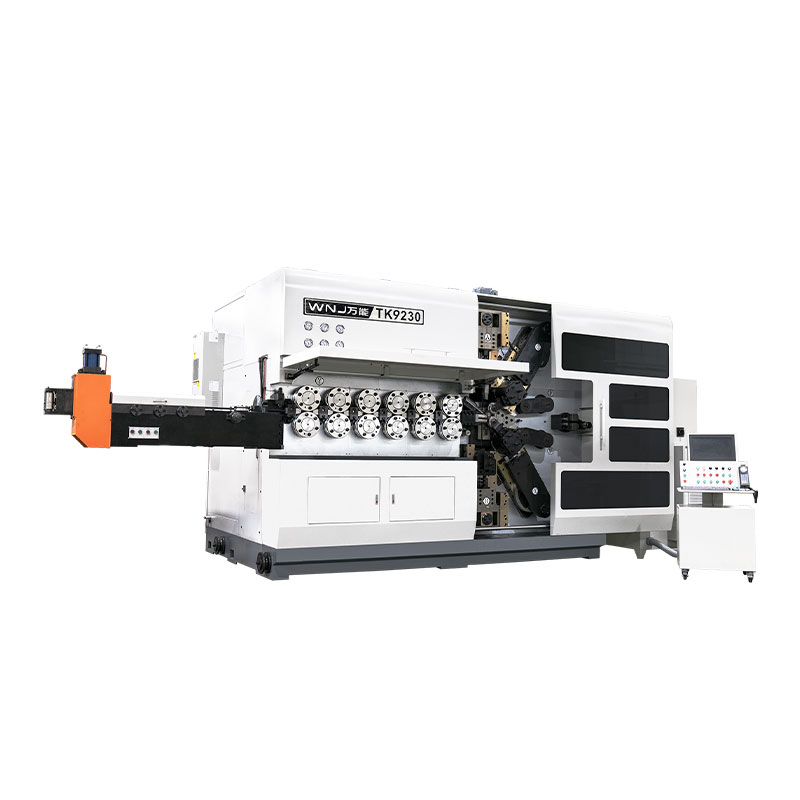
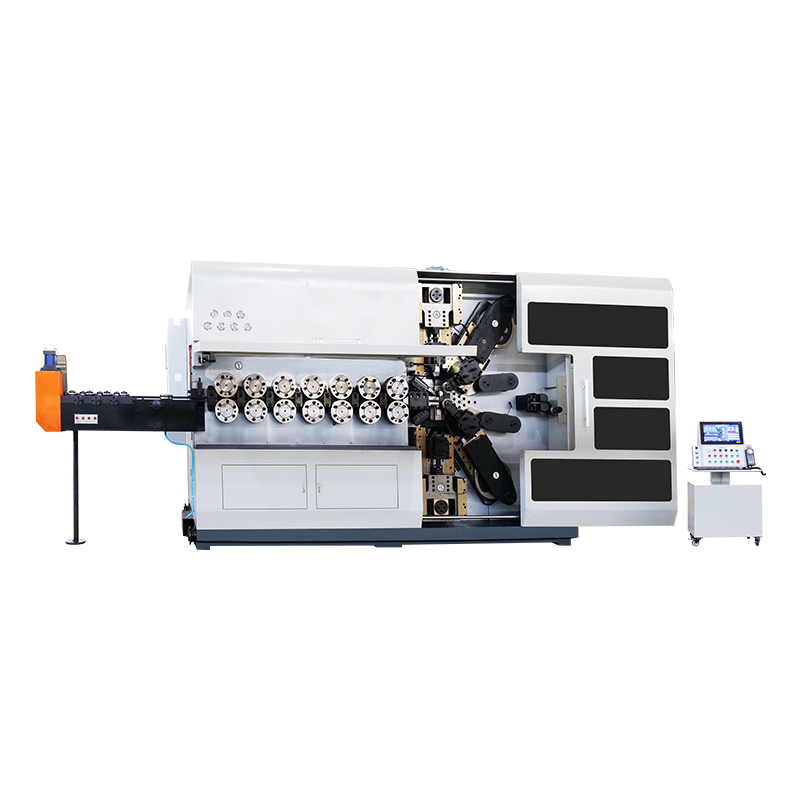
አንድ የግዢ ቡድን በላዩ ላይ ሶስት ቁጥሮች ያለው ስዕል ያስተላልፋል፡ 2.0 ሚሜ የሙዚቃ ሽቦ፣ ስምንት የሰውነት መጠምጠሚያዎች እና የ 90 ዲግሪ ነፃ የእግር አንግል። ሙሉ ማጠፊያ ላይ ያለው ቶርክ በ0.40 እና 0.44 N-m መካከል መቀመጥ አለበት፣ እና ክፍሉ 250,000 ክፍት እና ቅርብ ዑደቶች በመቀመጫ መቆለፊያ ስብሰባ ውስጥ መኖር አለበት። የመጀመሪያዎቹ ናሙናዎች እያንዳንዱን ቼክ ያልፋሉ. ከአራት ወራት በኋላ የሜዳ መመለሻ እግሮቹ በ40,000 ዑደቶች ሲሰነጠቁ ያሳያሉ፣ እና እያንዳንዱ ስብራት በአንድ ቦታ ላይ ይቀመጣል፡ እግሩ ከጥቅል አካል የሚወጣበት መታጠፊያ። የሽቦ ኬሚስትሪ ትክክል ነበር። የጥቅል ዲያሜትር ትክክል ነበር። ውድቀቱ ማንም ያልለካው በታጠፈ ራዲየስ ነው።
ቀጥተኛ መልሱ፡- ቶርሺናል ስፕሪንግ የሚኖረው ወይም የሚሞተው በአራት ተለዋዋጮች ነው - የሽቦ ጥንካሬ እና የገጽታ ሁኔታ፣ እያንዳንዱ እግር ከሰውነት የሚወጣበት የውስጥ መታጠፊያ ራዲየስ፣ በዚያ መታጠፊያ ውስጠኛው ፋይበር ላይ ያለው የመታጠፍ ጭንቀት፣ እና ከጥቅል በኋላ የሚተገበር የጭንቀት እፎይታ። አንዳቸውንም ይቀይሩ እና የማሽከርከሪያ ኩርባው ፣ ነፃው አንግል እና የድካም ሕይወት ሁሉም አብረው ይንቀሳቀሳሉ።
ይህ መመሪያ እነዚህ አራቱ ተለዋዋጮች በሱቁ ወለል ላይ ምን ማለት እንደሆኑ፣ ወደ ዝርዝር መግለጫው ሊፃፉ የሚገባቸው ቁጥሮች፣ ዘመናዊ የCNC ስፕሪንግ ማሽኖች እንዴት የእግር ማዕዘኖችን እንደሚደግሙ እና የትኛው ግቤት እንደተንሳፈፈ የሚነግሩዎትን ውድቀቶች ይሸፍናል። የተጻፈው ለመጀመሪያ ጊዜ አንቀጽ ፍተሻ ላይ መፈረም እና ከሁለት ዓመት በኋላ ውሳኔውን ለመከላከል ለሚፈልጉ ሰዎች ነው.
ቶርሺናል ስፕሪንግ ሃይልን የሚያከማችው በመጠምዘዝ እንጂ በመጨመቅ አይደለም። የሰውነት መጠምጠሚያዎች በቶርሺን ሳይሆን በመጠምዘዝ ውስጥ እንደ ሽቦ ጥቅል ይሠራሉ, ሁለቱ እግሮች ጭነቱን ያስተላልፋሉ, እና በእረፍት ጊዜ በእግሮቹ መካከል ያለው አንግል ነፃው አንግል ነው. አንድ ዘዴ አንዱን እግር ከሌላው አንፃር ሲሽከረከር ፀደይ ይቃወማል እና ቁሱ እስኪያገኝ ድረስ የመቋቋም አቅም ከጠማማው አንግል ጋር በተመጣጣኝ መጠን ይነሳል።
ፍጥነቱ - torque በዲግሪ - ከሽቦው ዲያሜትር አራተኛው ኃይል ጋር ሚዛኖች እና ከገቢር ጥቅልሎች ብዛት እና አማካይ የመጠምጠሚያ ዲያሜትር ጋር በመስመር ላይ ይወድቃል። ያ አራተኛ-ኃይል ግንኙነት የ 5 በመቶ የሽቦ ዲያሜትር ለውጥ ከ 20 በመቶ በላይ ማሽከርከር የሚችልበት እና ለምን የሽቦ ዲያሜትር ሰርተፊኬቶች ከሌሎች በርካታ የፀደይ ዓይነቶች ይልቅ ለቶርሽን ምንጮች አስፈላጊ የሆኑት። የሽቦው የመለጠጥ ሞጁል በቀጥታም ይገባል፡ የካርቦን ብረት በ207 ጂፒኤ አካባቢ ይሰራል፣ 302 አይዝጌ 193 ጂፒኤ አጠገብ ተቀምጧል፣ ስለዚህ ያለ ታሪፍ ዳግም ስሌት ቀጥታ የቁሳቁስ መለዋወጥ የማሽከርከር መስኮቱን ያጣል።
በእግር-ወደ-ሰውነት መጋጠሚያ ላይ መታጠፍ ውጥረት ከተተገበረው ቅጽበት እና ከሽቦው ክፍል ይሰላል, ከዚያም መታጠፊያው እየጠበበ ሲመጣ በሚያድገው የማስተካከያ ሁኔታ ይባዛል. በቀላል ቋንቋ፡ እግሩ ከጥቅሉ የሚወጣበት ጥግ በጨመረ ቁጥር የጭንቀቱ መጠን ከፍ ይላል እና የድካም ፍንጣቂ ወዲያው ከውስጥ ጥግ ይጀምራል። የንድፍ መመሪያ ቢያንስ የግማሽ ሽቦ ዲያሜትር ያለው የውስጥ መታጠፊያ ራዲየስ ይፈልጋል፣ እና ድካም-ወሳኝ ክፍሎች ብዙ ጊዜ ሙሉ የሽቦ ዲያሜትር ይጠቀማሉ። የመሳሪያ ምልክቶች፣ መቧጨር እና መፍጨት ቃጠሎዎች በተመሳሳይ ጥግ ላይ እንደ ስንጥቅ ማስነሻዎች ይሠራሉ፣ ለዚህም ነው የገጽታ ሁኔታ ከቁስ ደረጃ ቀጥሎ ባለው ዝርዝር ውስጥ የሚካተት።
የጥቅል ምንጭ በሰዓት አቅጣጫ ወይም በተቃራኒ ሰዓት አቅጣጫ ሊጎዳ ይችላል። የቶርሽን ምንጭ መጠምጠሚያዎቹን ወደሚያጠጋው አቅጣጫ መዞር አለበት ምክንያቱም መጠበብ የውስጥ ዲያሜትሩን ይቀንሳል እና ፀደይ በዘንጉ ወይም በማንደሩ ላይ እንዲቀመጥ ያደርገዋል። በሌላ መንገድ ይጫኑት እና ሰውነቱ ይከፈታል, የውስጠኛው ዲያሜትር ያድጋል, እና ፀደይ ከግንዱ ወይም ከመኖሪያ ቤት ጋር መጨናነቅ ይችላል. ይህ ነጠላ ዝርዝር አስገራሚ የመሰብሰቢያ-መስመር ውድቅ ያደርገዋል, እና ብዙውን ጊዜ የሚይዘው ስዕሉ የመጫኛ ቀስት እና የንፋሱ እጅ አንድ ላይ ሲታዩ ብቻ ነው.
ከታች ያለው ሠንጠረዥ ልምድ ያላቸው የበልግ ሱቆች ከጠንካራ ገደብ ይልቅ እንደ የስራ ክልል አድርገው የሚቆጥሯቸውን ክልሎች ይሰበስባል። ከእነዚህ ክልሎች ውጪ ያሉ እሴቶች ወዲያውኑ የተሳሳቱ አይደሉም፣ ነገር ግን ስዕሉ ከመውጣቱ በፊት ስለ መሳሪያ አወጣጥ፣ የፍተሻ ወጪ እና የድካም ህዳግ ውይይት ይገባቸዋል። ከማሽከርከር እና ከጭንቀት በስተጀርባ ያለውን እኩልታዎች የበለጠ ለማከም ፣ ይህ የ torsion spring ንድፍ እኩልታዎች እና ቁሳቁሶች መመሪያ በስሌቱ ቅደም ተከተል ደረጃ በደረጃ ይራመዳል.
| መለኪያ | የተለመደ የስራ ክልል | ለምን አስፈላጊ ነው። |
|---|---|---|
| የሽቦ ዲያሜትር | ከ 0.2 ሚሜ እስከ 6 ሚሜ | ከ 6 ሚሊ ሜትር በላይ, ቀዝቃዛ መጠምጠሚያ እና እግር መታጠፍ ከፍተኛ የማሽን ኃይል እና ጥንቃቄ የተሞላበት መሳሪያ ድጋፍ ያስፈልጋቸዋል |
| የስፕሪንግ ኢንዴክስ (አማካይ ዲያሜትር በሽቦ ዲያሜትር የተከፈለ) | ከ 4 እስከ 16 | ከ 4 በታች ሽቦው በመጠምዘዣው ላይ ከመጠን በላይ ተጭኗል; ከ 16 በላይ ጠመዝማዛው ያልተረጋጋ እና በቀላሉ የሚወዛወዝ ነው |
| በውስጠኛው የታጠፈ ራዲየስ በእግር ላይ | ከ 0.5 እስከ 1.0 ጊዜ የሽቦ ዲያሜትር | የጭንቀት ማስተካከያ ሁኔታን ያዘጋጃል እና ስለዚህ የጠቅላላው ክፍል ድካም ህይወት |
| ንቁ የሰውነት መጠቅለያዎች | ከ2 እስከ 20 | ያነሱ ጥቅልሎች ፍጥነቱን በከፍተኛ ሁኔታ ያሳድጋሉ እና ውጥረትን ያተኩራሉ |
| ነፃ የማዕዘን መቻቻል | ከ 3 እስከ 8 ዲግሪዎች ሲደመር ወይም ሲቀነስ | ጥብቅ ባንዶች በሂደት ላይ ያሉ የማዕዘን ፍተሻዎች እና ቁጥጥር የሚደረግባቸው የጭንቀት እፎይታ ያስፈልጋቸዋል |
| ቶርክ በተሰየመ ማፈንገጥ | ሲደመር ወይም ሲቀነስ 10 በመቶ የተለመደ ነው። | በሽቦ ዲያሜትር፣ ሞጁል እና ጥቅልል ቆጠራ በአንድ ላይ የሚነዳ |
| ከጥቅል በኋላ የጭንቀት እፎይታ | ከ 200 እስከ 300 ዲግሪ ሴንቲግሬድ ቅዝቃዜ ላለው ካርቦን እና አይዝጌ ሽቦ | ሽቦውን ከዲዛይን ጭነት በታች ሳይለሰልስ የሚፈጠረውን ጭንቀት ያስወግዳል |
ከእነዚህ ረድፎች ውስጥ ሁለቱ ከሌሎቹ የበለጠ በጠንካራ ሁኔታ ይገናኛሉ። መረጃ ጠቋሚ እና የታጠፈ ራዲየስ አንድ ላይ የእግር ጥግ ለስላሳ ሽግግር ወይም የጭንቀት መጨመሪያ መሆኑን ይወስናሉ, እና ምንም የሙቀት ሕክምና ቀድሞውኑ ከመጠን በላይ የተጨነቀውን ጂኦሜትሪ ማዳን አይችልም. አንድ ደንበኛ ጥብቅ የነጻ አንግል መቻቻልን ሲጠይቅ፣ የተግባር መልሱ አብዛኛውን ጊዜ የተሻለ የማእዘን ቁጥጥር በማሽኑ ላይ እና የተረጋጋ የሙቀት ዑደት እንጂ ረዘም ያለ የፍተሻ ቤንች አይደለም።
የቁሳቁስ ምርጫ የመለጠጥ ጥንካሬ ጣሪያ, የድካም ባህሪ እና የተጠናቀቀው ክፍል ምን ያህል የዝገት መከላከያ እንደሚያስፈልገው ያዘጋጃል. ከታች ያሉት ደረጃዎች በብርድ ጠመዝማዛ መሳሪያዎች ላይ የሚመረቱትን አብዛኛዎቹን የቶርሽን ምንጮች ይሸፍናሉ።
| የሽቦ ደረጃ | የተለመደው የዲያሜትር ክልል | ምርጥ ብቃት |
|---|---|---|
| የሙዚቃ ሽቦ, ASTM A228 | ከ 0.1 ሚሜ እስከ 3 ሚሜ | በትናንሽ ምንጮች ውስጥ ከፍተኛ የመለጠጥ ጥንካሬ እና ምርጥ ድካም መቋቋም; እርጥበት ካለ ፕላስቲን ወይም ሽፋን ያስፈልገዋል |
| የዘይት-ሙቀት ሜባ፣ ASTM A229 | ከ 0.5 ሚሜ እስከ 10 ሚሜ | የሙዚቃ ሽቦ የማይከማችባቸው ትላልቅ የሽቦ መጠኖች; ጥሩ አጠቃላይ ዓላማ ምርጫ |
| ጠንከር ያለ ፣ ASTM A227 | ከ 0.5 ሚሜ እስከ 12 ሚ.ሜ | ቀላል-ተረኛ፣ ወጪ የሚቆጣጠረው እና ጭንቀት ዝቅተኛ የሚቆይበት ዝቅተኛ ዑደት ክፍሎች |
| Chrome-ሲሊኮን፣ ASTM A401 | ከ 1 ሚሜ እስከ 16 ሚሜ | ከፍተኛ ውጥረት, ከፍተኛ ዑደት አውቶሞቲቭ እና የኢንዱስትሪ ክፍሎች; ከተፈጠረ በኋላ ለቁጣ ጥሩ ምላሽ ይሰጣል |
| አይዝጌ 302 እና 304፣ ASTM A313 | ከ 0.1 ሚሜ እስከ 12 ሚሜ | የዝገት መጋለጥ፣ የምግብ እና የህክምና ግንኙነት፣ መለስተኛ የሙቀት አገልግሎት |
| 17-7PH የማይዝግ | ከ 0.3 ሚሜ እስከ 6 ሚሜ | የዝገት መቋቋም እና ከፍተኛ ጥንካሬ, ብዙውን ጊዜ በአየር እና በመሳሪያ ስራዎች ውስጥ |
| ፎስፈረስ ነሐስ እና ቤሪሊየም መዳብ | ከ 0.1 ሚሜ እስከ 5 ሚሜ | የኤሌክትሪክ ምቹነት እና መግነጢሳዊ ያልሆኑ መስፈርቶች; ከአረብ ብረት በግማሽ ያህል ሞጁል |
እንደገና መሥራትን የሚያድኑ ሶስት ተግባራዊ ማስታወሻዎች። በመጀመሪያ, ተመሳሳይ የሽቦ ዲያሜትር የሚይዝ የቁሳቁስ መተካት አንድ አይነት ጥንካሬን አይይዝም, ምክንያቱም የመለጠጥ ሞጁሎች እና የተፈቀደ ውጥረት ሁለቱም ይለወጣሉ. ሁለተኛ፣ አይዝጌ ደረጃዎች ብዙውን ጊዜ የሚፈቀደው የመታጠፍ ጭንቀት ተመሳሳይ ዲያሜትር ካለው የሙዚቃ ሽቦ ያነሰ ነው፣ ስለዚህ የዝገት ማሻሻያ አንዳንድ ጊዜ ዲያሜትር እንዲጨምር ያስገድዳል። በሶስተኛ ደረጃ, በእያንዳንዱ የሽቦ ሎጥ የመለጠጥ የምስክር ወረቀት ይጠይቁ; ከውጥረት ገደቡ አጠገብ የሚሮጥ የሽብል ደረጃ ቶርሽን ስፕሪንግ ቀለል ያለ ዕጣ ማሽኑ ላይ እንደደረሰ የቶርክ ለውጥ ያሳያል።
በሲኤንሲ ስፕሪንግ ማሽን ላይ የቶርሺናል ስፕሪንግ በአጭር ቅደም ተከተል ይመረታል፡ ሽቦው በመመገቢያ ጥቅልሎች ቁጥጥር ባለው ርዝመት ይሳባል፣ የውስጥ ዲያሜትር በሚያስቀምጥ ሜንዶ ዙሪያ ቁስለኛ፣ ሰውነቱ ክፍተቶች ከሚያስፈልጋቸው በፒች መሳሪያ ይከፈላሉ፣ ከዚያም እግሮቹ ተፈጥረዋል፣ ይቀመጡ እና ይቆረጣሉ። እያንዳንዳቸው እነዚህ እርምጃዎች በተጠናቀቀው ማዕዘን ላይ የጣት አሻራ ይተዋል.
Springback የሂደቱ ትክክለኛ አካል ነው። የአረብ ብረት ሽቦ መሳሪያው በሚገፋበት ቦታ አይቆይም, እና የሚመለሰው መጠን በሽቦው ዲያሜትር, የመለጠጥ ጥንካሬ እና እግሩ ምን ያህል እንደታጠፈ ይወሰናል. አብዛኛዎቹ ሱቆች በግምት ከ3 እስከ 8 በመቶ እግሩን ከመጠን በላይ በማጠፍ እና ከዚያም የተስተካከለውን የመሳሪያ ቦታ ወደ ፕሮግራሙ ይቆልፋሉ። በካሜራ-አልባ ማሽን ላይ, ያ እርማት በፕሮግራሙ ውስጥ የተተየበው ቁጥር ነው; በካሜራ የሚነዳ ማሽን ላይ, ሜካኒካል ማስተካከያ ነው. ልዩነቱ የሚታየው በለውጥ ጊዜ ውስጥ የአንድ ቤተሰብ ክፍሎች አንድ ማሽን ሲጋራ ነው።
ባለ ሶስት ዘንግ ማሽን በእያንዳንዱ ጎን አንድ ነጠላ ቀጥ ያለ እግርን ይይዛል, ይህም ትልቅ የመቆለፊያ, ክሊፕ እና ማንጠልጠያ ምንጮችን ይሸፍናል. ባለ አምስት ዘንግ ማሽኖች እግሮቹ በተለያየ ርዝመት ወይም ቁመት ላይ እንዲቀመጡ ገለልተኛ የእግር አቀማመጥን ይጨምራሉ፣ ይህም ድርብ ቶርሽን ምንጮች እና ማካካሻ እግሮች የሚያስፈልጋቸው ነው። አስር እና አስራ ሁለት-ዘንግ ካሜራ-አልባ ማሽኖች በአንድ ዑደት ውስጥ ብዙ መታጠፊያዎችን ፣ መንጠቆዎችን እና ሌላው ቀርቶ ሁለተኛ የፀደይ ባህሪን ይፈጥራሉ ፣ ይህም የተለየ መታጠፊያ ጣቢያ እና ሌላ መሳሪያ የሚያስፈልጋቸው ሁለተኛ ደረጃ ስራዎችን ያስወግዳል።
 CNC-625D 3AXES CNC ስፕሪንግ ፈጠርሁ ማሽን ተጨማሪ መረጃ ምርትን ይመልከቱ →
በዚህ ክፍል ውስጥ ያሉ መሳሪያዎች፣ እንደ CNC625D ባለ ሶስት ዘንግ CNC ስፕሪንግ ማሽነሪ ማሽን፣ በትክክል በዚህ ስራ ዙሪያ የተገነቡ ናቸው፡ አካልን መፍጠር፣ ሁለቱንም እግሮች ወደ አንግል በማጠፍ እና በአንድ ያልተቋረጠ ዑደት ውስጥ ወደ ርዝመት መቁረጥ። ትርፉ ፍጥነት ብቻ አይደለም. ምንጭን ሁለት ጊዜ ማስተናገድ ማለት በተጠማዘዘ ራዲየስ ላይ ጭረት ለመጨመር ሁለት እድሎች ማለት ነው, እና በመጠምዘዝ ራዲየስ ላይ ያለው ጭረት የድካም ስንጥቅ የሚጀምርበት ነው.
የመለኪያ ዘዴው ካልተስተካከለ በስተቀር ነፃ ማዕዘን ምንም ማለት አይደለም. የተለመደው ኮንቬንሽኑ በሁለቱም እግሮች መካከል የተካተተውን አንግል መለካት ሲሆን ሁለቱም ከጥቅል መጠምጠሚያው በተወሰነ ርቀት ላይ በተወሰነ ዲያሜትር በተሰካ ፒን ላይ ሲቆዩ። የፒን ዲያሜትር ይለውጡ እና የተዘገበው ማዕዘን በበርካታ ዲግሪዎች ይቀየራል. ስዕሉ በቀላሉ 90 ዲግሪዎችን ያለምንም ፒን ፍቺ ሲገልጽ፣ ሁለቱም ክፍሎች ተመሳሳይ ቢሆኑም እንኳ በፀደይ ሰሪው የምርመራ ወረቀት እና በደንበኛው መጪ ፍተሻ መካከል አለመግባባትን ይጠብቁ።
መጠምጠም እና እግር መታጠፍ ቀሪ ጭንቀቶችን በሽቦ ውስጥ ተቆልፏል። ብቻቸውን ሲቀሩ፣ የድካም ህይወት ያሳጥሩታል እና ነፃውን አንግል በመጀመሪያዎቹ ጥቂት ሺህ ዑደቶች ላይ እንዲንሳፈፍ ያደርጋሉ። ቁጥጥር የሚደረግበት የሙቀት ዑደት እነዚያን ጭንቀቶች ያዝናናል፣ እና የሙቀት መስኮቱ ብዙ ሰዎች ከሚያስቡት በላይ ጠባብ ነው። በጣም አሪፍ ያካሂዱት እና ቀሪው ጭንቀት ይቀራል; በጣም ሞቃት ያድርጉት እና ሽቦው የመለጠጥ ጥንካሬን ያጣል።
ሽቦ አቅራቢዎች የሚመከሩ የጭንቀት እፎይታ መርሃ ግብሮችን በየደረጃ ያትማሉ። የቀዝቃዛ-ቁስል ካርበን እና የማይዝግ ምንጮች በአጠቃላይ ከ 200 እስከ 300 ዲግሪ ሴንቲ ግሬድ ባለው ክልል ውስጥ ለተወሰነ ጊዜ የመጥለቅለቅ ጊዜ ይታከማሉ ፣ በከባድ ሁኔታ ውስጥ የተፈጠሩት ክሮም-ሲሊኮን ክፍሎች ደግሞ የሥራ ጥንካሬን ለማዳበር በከፍተኛ ሙቀት ሊሞቁ ይችላሉ። የጊዜ ሰሌዳው ከተደጋጋሚነት ያነሰ ነው-የአየር ልውውጥ እና የተመዘገበ ዑደት ያለው ምድጃ ሰኞ እና አርብ ላይ ተመሳሳይ አንግል እና ጉልበት ይፈጥራል።
 WNJ420 የፀደይ የሙቀት እቶን (የማይዝግ ተከታታይ) የማይዝግ ተከታታይ WNJ SPRING TEMPER FURNAce ምርትን ይመልከቱ →
እንደ WNJ ቀለም-ተከታታይ የጸደይ ሙቀት እቶን ያሉ በዓላማ የተገነቡ የሙቀት መጠገኛ መሳሪያዎች የተነደፉት በዚያ የመደጋገም መስፈርት ዙሪያ ነው - የክፍል ሙቀት፣ ቁጥጥር የሚደረግበት መኖሪያ እና በጭነቱ ላይ ወጥ የሆነ የአየር ፍሰት። ለረጅም ወይም ለከባድ የጠመዝማዛ ምንጮች፣ የሞባይል የሙቀት መጠን ያለው እቶን በፋብሪካው ላይ ከመንቀሳቀስ ይልቅ ክፍሎቹ በተያዙበት ቦታ እንዲታከሙ ያስችላቸዋል፣ ይህም ሁለቱንም የተዛባ ስጋት እና የዑደት ጊዜን ይቀንሳል።
የቶርሽን ምንጭ በመጥፎ ሁኔታ ለመመርመር ቀላል ነው። በአንድ ነጥብ ላይ torque መለካት መጠን ብቻ ሁለተኛ ነጥብ ጋር በማጣመር ይነግርዎታል; ነፃውን አንግል ያለ ፒን ፍቺ መለካት ምንም አይነግርዎትም ፣ እና የእግር ራዲየስን በካሊፐር መፈተሽ የካሊፐር መንገዱ ኩርባውን ካልተከተለ በቀር ምንም አይነግርዎትም። ከታች ያለው እቅድ እውነተኛ ችግሮችን የሚይዝ አጭር ዝርዝር ነው.
የድካም ናሙናውን ልክ እንደ አፕሊኬሽኑ ያሽከርክሩት፣ ፀደይ በመጠምዘዝ አቅጣጫ መጫኑን እና በዑደቶች መካከል ወደ ነጻው አንግል መመለሱን ጨምሮ። በቅድመ-ጭነት የተያዘ እና በትንሽ ማዕዘን ላይ የሚወዛወዝ ምንጭ በእያንዳንዱ ግርዶሽ ሙሉ በሙሉ ከሚለቀቀው ባህሪ በጣም የተለየ ነው, እና ሁለተኛው ጉዳይ ብዙ ስንጥቆች የሚታዩበት ነው.
የቶርሺናል ምንጮች በማንኛውም ቦታ ላይ አንድ ዘዴ በምስሶ ዙሪያ የመመለሻ ኃይል በሚፈልግበት ቦታ ላይ ይታያል። በአውቶሞቲቭ የውስጥ ክፍሎች ውስጥ መያዣዎችን, መያዣዎችን, ኩባያዎችን እና የመቀመጫ ዘዴዎችን ይይዛሉ; ውስጥ አውቶሞቲቭ እና ተንቀሳቃሽነት ጸደይ መተግበሪያዎች ተመሳሳዩ የአካል ክፍሎች እንዲሁም የፔዳል መመለስን፣ የቀበቶ መቆንጠጫ እገዛን እና የዑደት ቆጠራ በሚሊዮን የሚቆጠርባቸውን ትናንሽ የእገዳ አካላትን ይቆጣጠራል። ኤሌክትሪካል ኢንጂነሪንግ ክንዶችን ለመቀያየር እና እውቂያዎችን ለመለዋወጥ ይጠቀምባቸዋል፣ እነዚህም conductivity እና መግነጢሳዊ ያልሆኑ ባህሪ አንዳንድ ጊዜ ዲዛይኑን ወደ ነሐስ ውህዶች ይገፋፋሉ።
የሕክምና መሳሪያዎች በቀዶ ጥገና ስቴፕለር ፣ ክላምፕስ እና በመሳሪያ እጀታዎች ውስጥ ትናንሽ የቶርሽን ምንጮችን ይጠቀማሉ ፣ ይህም ቅድሚያ የሚሰጠው ከከፍተኛ ጥንካሬ ይልቅ ወጥነት ያለው ኃይል ነው - አንድ የቀዶ ጥገና ሐኪም 10 በመቶው በእጁ ውስጥ የመቀያየር ችሎታ ይሰማዋል። ኤሮስፔስ እና ወታደራዊ ሃርድዌር ወደ ሌላኛው አቅጣጫ ይገፋሉ፣ ከፍተኛ የጭንቀት አቅምን በchrome-silicon ወይም 17-7PH በጥብቅ የመከታተያ ችሎታ ይጠይቃሉ። የግብርና እና የግንባታ ማሽነሪዎች ትላልቅ የሽቦ ዲያሜትሮችን በአቧራማ እና እርጥብ አካባቢዎች ውስጥ ይጠቀማሉ ጸደይ ብዙውን ጊዜ በስብሰባው ውስጥ በጣም ውድ ያልሆነ እና አነስተኛ ጥበቃ የሚደረግለት ነው. የቴሌኮሙኒኬሽን መሳሪያዎች በማገናኛ እና በፋይበር ኦፕቲክ ሃርድዌር ውስጥ ያሉ ጥቃቅን የቶርሽን ምንጮችን ይጠቀማሉ፣ ጥቂት ዲግሪዎች የማእዘን ስህተት የግንኙነት ግፊትን ሊቀይሩ ይችላሉ።
በእነዚህ ሁሉ ውስጥ ያለው የጋራ ክር የጸደይ ወቅት በጣም ትልቅ ዋጋ ያለው ንጥል ነገር አይደለም, ነገር ግን በተደጋጋሚ የዋስትና ጥያቄ መከሰቱን የሚወስነው ክፍል ነው. የመጀመሪያው የመሳሪያ ዝግጅት የሚያመርተውን ማንኛውንም ነገር ከመቀበል ይልቅ በሥዕል ደረጃ ላይ የጂኦሜትሪ እና የሙቀት ሕክምናን በትክክል የመግለጽ ክርክር ነው።
የመስክ አለመሳካቶች ፊርማ ይተዋል. ያንን ፊርማ በትክክል ማንበብ ሙሉ የንድፍ ስሌትን እንደገና ከማስኬድ የበለጠ ጊዜ ይቆጥባል።
የመታጠፊያው ራዲየስ ለሽቦው ዲያሜትር በጣም ጥብቅ ነው, እግሩ በሚሰበሰብበት ጊዜ ለሁለተኛ ጊዜ እየታጠፈ ነው, ወይም ጥግው የመሳሪያ ምልክት ይይዛል. ራዲየሱን ወደ አንድ የሽቦ ዲያሜትር ያስፋፉ, የማሽኑን ዑደት ቀደም ብሎ የመፍጠር ስራውን ያንቀሳቅሱ እና መታጠፊያውን የሚፈጥረውን መሳሪያ ይፈትሹ.
በቂ ያልሆነ የጭንቀት እፎይታ፣ ወይም የውጤት መጠንን ለመጨመር የተቆረጠ ጊዜ። የታተመውን የጊዜ ሰሌዳ ለሽቦ ደረጃ ወደነበረበት ይመልሱ እና ከመጋገሪያው ጭነት መሃል በተወሰዱ ክፍሎች ላይ ያለውን ጥንካሬ ያረጋግጡ።
ፀደይ ወደ ጠመዝማዛ አቅጣጫ ይጫናል, ስለዚህ ማፈንገጥ ሰውነትን ከማጥበቅ ይልቅ ያሰፋዋል. የንፋስ አቅጣጫውን ይቀይሩ ወይም የመጫኛ አቅጣጫውን ይቀይሩ, በስብሰባው ውስጥ የትኛውም ርካሽ ነው.
እግሮች ለመገጣጠም ነፃውን አንግል እንዲያልፉ እየተገደዱ ነው ፣ ይህ ማለት ስብሰባው ፀደይ ከተገመተው ማፈንገጥ በላይ ይወስዳል። ወይም ነፃውን አንግል ይክፈቱ የመጫኛው ቦታ በስራው ክልል ውስጥ እንዲቀመጥ ያድርጉ ወይም የእግሩን ርዝመት መቻቻልን ይቀንሱ ስለዚህ እግሩ ወደ ቀዳዳው ለመግባት መታጠፍ የለበትም።
የታጠፈው ወለል በተዘረጋበት ቦታ ላይ የፕላስ ሽፋን በጣም ቀጭን ነው። የአሰራር ሂደቱ በተጠማዘዘ ወለል ላይ ሊደርስ የሚችለውን የሽፋን ውፍረት ይግለጹ፣ ወይም ወደ አይዝጌ ደረጃ ይቀይሩ እና ሞጁሉን እና የሚፈቀደውን የጭንቀት ለውጥ ይቀበሉ።
የማሽን ምርጫ የሚከተለው ከፍተኛውን መጠን ሳይሆን የክፍሉን ቤተሰብ ነው። በጣም ጠባብ የሆኑ ቀላል የቶርሽን ምንጮችን በከፍተኛ ድምጽ የሚያንቀሳቅስ ሱቅ ከታመቀ ኮይል ፈጣን ለውጥ ከሚደረግ መሳሪያ ጋር ምርጡን ተመላሽ ያገኛል። የተደባለቁ ትዕዛዞችን የሚጠቅስ ሱቅ - በወር ውስጥ አርባ የተለያዩ የቶንሲል ምንጮች ፣ እያንዳንዱ ቅደም ተከተል ከ 500 እስከ 20,000 ቁርጥራጮች - ተለዋዋጭነት እና ፈጣን ፕሮግራሚንግ ጥሬ ዑደት ፍጥነት ከሚያስፈልገው በላይ ይፈልጋል።
| የማሽን ዓይነት | የቅርጽ ችሎታ | ምርጥ ተስማሚ |
|---|---|---|
| ባለሶስት ዘንግ CNC ኮይል | ክብ አካል ፣ ቀጥ ያሉ እግሮች ፣ ነጠላ መታጠፍ በእያንዳንዱ ጎን | ከፍተኛ መጠን ያለው መቆለፊያ፣ ክሊፕ እና ማንጠልጠያ ምንጮች ከተረጋጋ ጂኦሜትሪ ጋር |
| ባለ አምስት ዘንግ ማሽን | ገለልተኛ የእግር ማዕዘኖች ፣ የተስተካከሉ እግሮች ፣ ድርብ የተበላሹ አካላት | የእግር ጂኦሜትሪ በትእዛዞች መካከል የሚለያይባቸው ድብልቅ ቤተሰቦች |
| ከአስር እስከ አስራ ሁለት ዘንግ ካሜራ የሌለው ማሽን | ብዙ ማጠፊያዎች, መንጠቆዎች, ውስብስብ ባለ ሶስት አቅጣጫዊ እግሮች | ፈጣን የፕሮግራም ለውጥ የሚያስፈልጋቸው ትናንሽ እና መካከለኛ ስብስቦች |
| የ CNC ሽቦ ማጠፊያ ማሽን | ባለ ሁለት እና ባለ ሶስት አቅጣጫዊ ሽቦ ቅርጾች ክፍት ወይም ረዥም እግሮች | የረጅም-እግር መጎሳቆል ክፍሎች እና የሽቦ ቅርጾች እውነተኛ ጥቅል ያልሆኑ |
የካም-አልባ አርክቴክቸር የአነስተኛ ስብስቦችን ኢኮኖሚ እንዴት እንደሚለውጥ የተወሰነ መጠቀስ አለበት። በካሜራ ማሽን አዲስ የእግር ማእዘን አብዛኛውን ጊዜ አዲስ መሳሪያ እና ሜካኒካል ማዋቀር ማለት ነው; ከካሜራ-አልባ ማሽን ጋር, ብዙውን ጊዜ ፕሮግራም መጫን ማለት ነው. በመቶዎች የሚቆጠሩ የቶርሽን ስፕሪንግ ተለዋጮችን ለሚሰራ ተክል፣ ያ ልዩነት ባለ 2,000 ቁራጭ ትዕዛዝ ትርፋማ መሆኑን ይወስናል።
 CNC-1225 12AXES CNC ስፕሪንግ ካሜራ ማሽን CNC-1225 12AXES CNC ስፕሪንግ ካሜራ ማሽን ምርትን ይመልከቱ →
እንደ CNC1225/1235/1250 CNC ስፕሪንግ ካሜራ የሌለው ማሽን ያለ አስራ ሁለት ዘንግ ያለው ፕላትፎርም በዛ ቅይጥ-ባች እውነታ ላይ ያነጣጠረ ነው፡ የሰርቮ መጥረቢያዎች ለመመገብ፣ ለመጠቅለል፣ እግርን ለመቅረጽ እና ለመቁረጥ የተመደቡ ሲሆን ከአንድ torsion spring ወደ ሌላው መቀየር የፕሮግራም እና የመሳሪያ አቀማመጥ ጉዳይ ነው። ተግባራዊ ክፍያው አንድ ሱቅ ከሰዓት በኋላ ለማዋቀር ሳያጣ ባለ 1,000 ቁራጭ ትእዛዝ መቀበል ይችላል።
የቶርሽን ባር በራሱ ዘንግ ላይ የተጠማዘዘ ቀጥ ያለ የብረት ርዝመት ነው፣ እና በሼር ጭንቀት ሃይልን ያከማቻል። ጠመዝማዛ ምንጭ ሁለት እግሮች ያሉት ጥቅልል ነው ፣ እና የሰውነቱ መጠምጠሚያዎች በዋነኝነት የሚሠሩት በማጠፍ ላይ ሲሆን እግሮቹ ጊዜውን ያስተላልፋሉ። ግራ መጋባቱ የተለመደ ነው ምክንያቱም ቃላቶቹ ተመሳሳይ ድምጽ አላቸው, ነገር ግን የንድፍ ስሌቶች, የመሳሪያ መሳሪያዎች እና የብልሽት ሁነታዎች ሙሉ ለሙሉ የተለያዩ ናቸው.
ቶርኬ ሽቦው ማምረት እስከሚጀምርበት ደረጃ ድረስ ከመጠፊያው አንግል ጋር በግምት መስመራዊ ነው። ፍጥነቱ የሚወሰነው በሽቦው የመለጠጥ ሞጁል፣ የሽቦው ዲያሜትር አራተኛው ኃይል፣ የነቃ የሰውነት መጠምጠሚያዎች ብዛት እና የአማካይ ጥቅል ዲያሜትር ነው። በዚያ አራተኛ-ኃይል ቃል ምክንያት፣ የማሽከርከር ልዩነትን በሚያሳድዱበት ጊዜ ትክክለኛው የሽቦ ዲያሜትር መለኪያ ይበልጥ ትክክለኛ ከሆነው አንግል መለካት የበለጠ ዋጋ ያለው ነው።
አንድ አቅጣጫ ብቻ ይመከራል. በመጠምዘዣው አቅጣጫ ላይ መጫን ጠርዞቹን ያጠናክራል እና የውስጠኛውን ዲያሜትር ይቀንሳል, ፀደይ በዘንጉ ላይ ይቀመጣል. ከጠመዝማዛው አቅጣጫ ጋር መጫኑ መጠምጠሚያዎቹን ይከፍታል፣ የውስጥ ዲያሜትሩን ያሰፋዋል፣ እና ፀደይ በቤቱ ውስጥ እንዲንሸራተት፣ እንዲጨናነቅ ወይም እንዲታሰር ይጋብዛል። በስዕሉ ላይ እና በማሸጊያው ላይ የመጫኛ አቅጣጫውን ምልክት ያድርጉበት.
መታጠፊያው ከፍተኛው የመታጠፍ ጭንቀት አነስተኛውን ራዲየስ የሚያሟላበት ቦታ ነው. የተለመዱ መንስኤዎች ከሽቦው ዲያሜትር ከግማሽ ያነሰ የታጠፈ ራዲየስ፣ እንደ ስንጥቅ ማስጀመሪያ የሚሰራ የመሳሪያ ምልክት፣ ከተነደፈው አንግል በላይ እግሩን የሚታጠፍ እርምጃ እና የውጤት መጠን ለመጨመር አጭር የተደረገ የጭንቀት እፎይታ ዑደት ናቸው። እነዚህን አራት ነገሮች በቅደም ተከተል መፈተሽ አብዛኞቹን የመታጠፍ ውድቀቶችን ይፈታል።
በብርድ ቁስለኛ ምንጭ ላይ ከተወሰኑ ፒን በላይ ለሚለካ፣ ፕላስ ወይም ሲቀነስ 5 ዲግሪዎች ምቹ የምርት ግብ ነው እና 3 ዲግሪ ሲደመር ወይም ሲቀነስ በሂደት ላይ ባሉ ፍተሻዎች እና በተረጋጋ የሙቀት ዑደት ሊገኝ ይችላል። ከ 3 ዲግሪ በላይ አጥብቆ መፈለግ ብዙውን ጊዜ የመሰብሰቢያ ምርትን ከማስገኘት የበለጠ ወጪን ይጨምራል ፣ ምክንያቱም ስብሰባው ራሱ ብዙውን ጊዜ ከፀደይ የበለጠ የማዕዘን ልዩነት አለው።
ሰውነቱ አጭር ከሆነ እና ማጠፊያው መጠነኛ ከሆነ ትናንሽ ምንጮች ብዙውን ጊዜ ያለ ድጋፍ ሊሮጡ ይችላሉ። ረዣዥም አካላት እና ትላልቅ የሽቦ ዲያሜትሮች በጭነት ወደ ጎን ይጠመዳሉ ወይም ይጣላሉ፣ ስለዚህ በጥቅሉ ውስጥ ያለው ዘንግ ወይም እጅጌ የተለመደ ተግባር ነው። መጠምጠሚያው እየጠበበ ሲመጣ ማሰርን ለማስቀረት በውስጠኛው ዲያሜትር እና በጥቂት በመቶው የሽቦው ዲያሜትር ዘንግ መካከል ክፍተት ይፍቀዱ።
የሸማቾች ስልቶች በተለምዶ ከ50,000 እስከ 300,000 ዑደቶች መካከል ይገለጻሉ፣ አውቶሞቲቭ የውስጥ ክፍሎች በተደጋጋሚ ከ500,000 እስከ 2 ሚሊዮን ያነጣጠሩ ናቸው፣ እና ከደህንነት ጋር የተያያዙ ክፍሎች አሁንም ከፍ ይላሉ። ወሳኙ ቁጥር ዒላማው ራሱ ሳይሆን እርስዎ የጠየቁበት የጭንቀት ደረጃ ነው። ለቁስ ቁሳቁሱ ከሚፈቀደው የመታጠፍ ጭንቀት አጠገብ የሚሮጥ ምንጭ ምንም ያህል በጥሩ ሁኔታ ቢሰራም ወደ አንድ ሚሊዮን ዑደቶች አይደርስም።
አዎ ፣ በትክክለኛው የመሳሪያ እና የዘንግ ውቅር። የጨመቁ ምንጮች የፒች ቁጥጥር እና የተዘጉ ጫፎች ያስፈልጋቸዋል; የቶርሽን ምንጮች እግርን መፍጠር እና የማዕዘን ቁጥጥር ያስፈልጋቸዋል. ብዙ የሰርቮ መጥረቢያ እና ክፍት ፕሮግራሚንግ ያላቸው ማሽኖች ለውጡን በቀላሉ ይቆጣጠራሉ፣ በጣም ቀላል ጠመዝማዛዎች ደግሞ አብዛኛውን ጊዜ ለአንድ ቤተሰብ ይሰጣሉ። የትዕዛዝ መጽሃፍዎ የፀደይ ዓይነቶችን ካደባለቀ፣ ከከፍተኛው የመጠምጠሚያ ፍጥነት በላይ ለፕሮግራም አወጣጥ ተለዋዋጭነት እና የመሳሪያ ጣቢያ መዳረሻ ቅድሚያ ይስጡ።
አብዛኛዎቹ የቶርሽን ስፕሪንግ አለመግባባቶች ከአምራችነት ጉድለት ይልቅ ወደ ያልተሟላ ስዕል ይመለሳሉ። የሽቦውን ደረጃ ከመደበኛ ማመሳከሪያው ጋር፣የሽቦውን ዲያሜትር በመቻቻል፣የሰውነት ዲያሜትር እና የመጠምዘዣ ብዛት፣የሚለካበት ነፃ አንግል ከፒን ዲያሜትር እና ፒን ርቀት ጋር፣የእግር ርዝመቶች እና የውስጠኛው መታጠፊያ ራዲየስ በእያንዳንዱ እግሩ ላይ፣የማሽከርከር እሴቱ ከማጠፊያው አንግል እና የመዞሪያ አቅጣጫ፣የሚፈለገው የጭንቀት እፎይታ ወይም አጨራረስ እና የዑደቱ ህይወት የመጫኛውን ሁኔታ ይገልፃል።
በእነዚያ ነገሮች ከተገለጹት በኋላ የፀደይ ሰሪ ትክክለኛውን ሽቦ መምረጥ, በመጀመሪያው ሙከራ ላይ የማሽን መጥረቢያዎችን በትክክል ማዘጋጀት, ትክክለኛውን የሙቀት ዑደት መተግበር እና ንድፍ አውጪው ካሰበው ተመሳሳይ ጂኦሜትሪ ጋር መመርመር ይችላል. ያለ እነርሱ, የመጀመሪያው ጽሑፍ ሙከራ ይሆናል, ሁለተኛው ጽሑፍ ደግሞ የዋስትና ውይይት ይሆናል. የቶርሽን ምንጮች ቀላል ክፍሎች ናቸው በሰላማዊ መስተጋብር የሚገናኙ ለውጦች፣ እና በስዕሉ ደረጃ ዝርዝሩን በመግለጽ ያሳለፉት ጥቂት ደቂቃዎች በጠቅላላው ፕሮጀክት ውስጥ በጣም ርካሹ ኢንሹራንስ ናቸው።
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk-13200, tk-7230 Tk-13200, tk-7230 12AX SETS C CRUS SULL SUBLICE MINDE MED ...
ዝርዝር ይመልከቱ
Tk12120 Tk-12120 12AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱ
Tk-6160 Tk-6160 CNC ስፕሪንግ ማሸጊያ ማሽን ...
ዝርዝር ይመልከቱ
Tk-6120 Tk-6120 CNC SLating Mounging ማሽን ...
ዝርዝር ይመልከቱ
Tk-5200 Tk-5200 5 5AXES CNC Sond Side Clool Mind ...
ዝርዝር ይመልከቱ
Tk -1560 Tk -1560 5Axes Cnc ስፕሪንግ ክሊድ ማሽን ...
ዝርዝር ይመልከቱ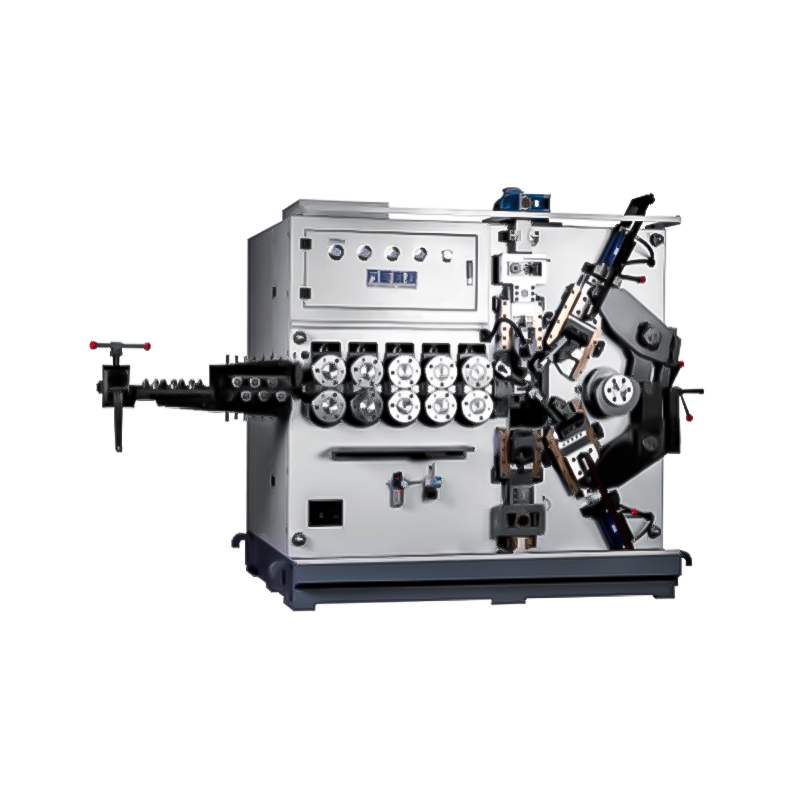
Tk -10020 Tk -100220 5AXES CNC Sond Sidey Clool Mind ...
ዝርዝር ይመልከቱየሞባይል QR ኮድ
 ቋንቋ